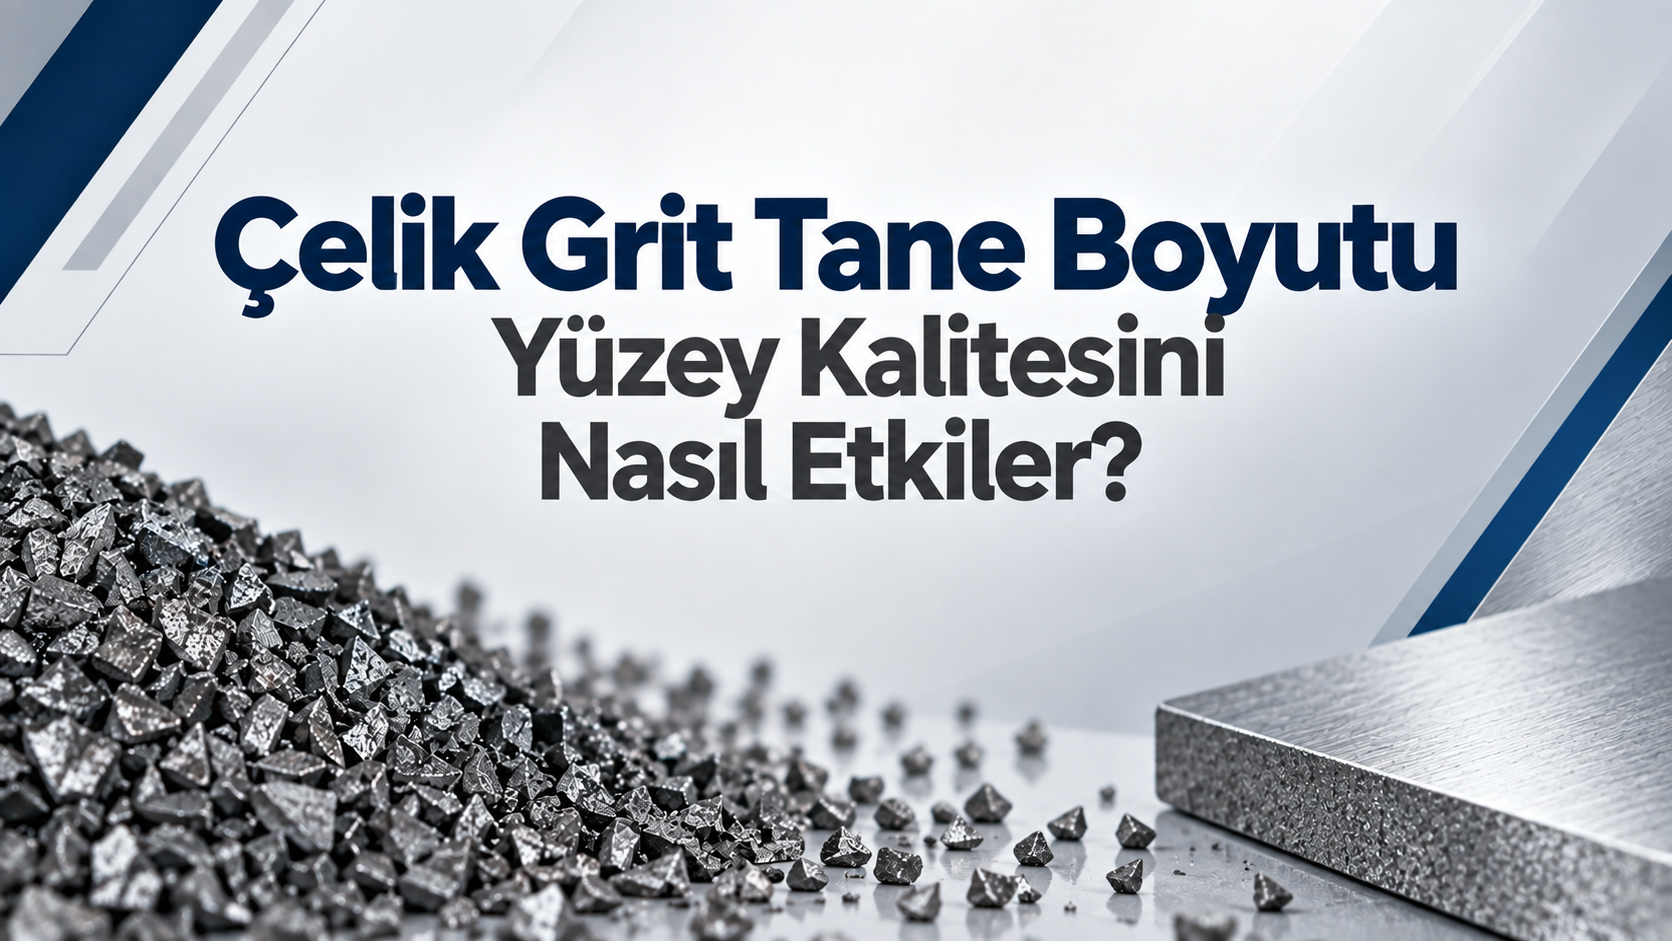
Çelik Grit Tane Boyutu Yüzey Kalitesini Nasıl Etkiler?
Çelik grit kumlama işlemlerinde kullanılan en önemli parametrelerden biri tane boyutudur. Kullanılan çelik grit’in boyutu; yüzey temizleme hızını, aşındırma gücünü, yüzey pürüzlülüğünü, oluşturulan ankraj profilini ve uygulama sonrasında yapılacak kaplamanın yüzeye tutunma performansını doğrudan etkileyebilir.
Çelik grit, çelik bilyeden farklı olarak köşeli ve düzensiz partiküllerden oluşur. Bu yapı sayesinde yüzeye çarptığında yalnızca darbe oluşturmaz; yüzeyi keserek aşındırır ve belirgin bir yüzey profili meydana getirebilir. Bu nedenle çelik grit özellikle pas, hadde tufalı, eski boya ve kaplamaların uzaklaştırılması ile kaplama öncesi yüzey hazırlığında tercih edilir.
Ancak burada önemli bir ayrıntı vardır: daha büyük tane her zaman daha kaliteli yüzey anlamına gelmez. Doğru tane boyutu, işlenen yüzeyin malzemesine, yüzeydeki kirlilik veya kaplamanın kalınlığına, hedeflenen yüzey profilinə ve sonrasında uygulanacak kaplama sistemine göre belirlenmelidir.
Çelik Grit Tane Boyutu Nedir?
Çelik grit farklı tane boyutlarında üretilen metalik bir abrasivdir. Ticari sınıflandırmalarda G16, G18, G25, G40, G50, G80 ve G120 gibi farklı grit boyutlarıyla karşılaşılabilir.
Burada dikkat edilmesi gereken önemli bir nokta vardır: Çelik grit sınıflandırmalarında G numarası büyüdükçe partikül boyutu genellikle küçülür. Örneğin G25, G40’a göre daha iri; G80 ise G40’a göre daha ince bir grit sınıfını ifade eder. Bunun nedeni, grit boyutlarının belirli elek/screen aralıklarına göre sınıflandırılmasıdır.
Bu nedenle çelik grit satın alırken yalnızca “G40” veya “G80” ifadesine bakmak yerine üreticinin teknik veri sayfasındaki gerçek partikül boyut aralığının incelenmesi gerekir.
Çelik Grit Tane Boyutu Yüzeyi Nasıl Etkiler?
Genel olarak daha iri çelik grit partikülleri yüzeye daha güçlü ve agresif bir etki uygulayarak daha belirgin bir yüzey profili oluşturma eğilimindedir.
Daha küçük partiküller ise daha kontrollü bir yüzey işlemi sağlayabilir ve daha ince bir yüzey dokusu oluşturabilir.
Bu nedenle genel yaklaşım şu şekilde düşünülebilir:
İri grit → daha agresif kesme → daha belirgin profil
Orta grit → dengeli temizleme ve profil oluşturma
İnce grit → daha kontrollü işlem → daha ince yüzey dokusu
Ancak gerçek sonuç yalnızca tane boyutuna bağlı değildir. Abrasivin sertliği, püskürtme basıncı, püskürtme açısı, yüzeye olan mesafe, işlem süresi ve işlenen malzemenin sertliği sonucu değiştirebilir.
Büyük Taneli Çelik Grit Ne İşe Yarar?
Büyük partiküllü çelik grit, özellikle yoğun kirlenmiş veya kalın tabakalarla kaplanmış yüzeylerde kullanılabilir.
Örneğin:
Kalın pas tabakaları
Hadde tufalı
Kalın eski boya
Birden fazla kaplama tabakası
Ağır yüzey kirleri
gibi durumlarda daha iri gritlerin yüksek kesme etkisi avantaj sağlayabilir.
Daha iri partiküller yüzeyden daha fazla malzeme kaldırabildiğinden ağır yüzey temizleme işlemlerinde kullanılabilir. Teknik uygulama kaynaklarında da kaba gritlerin ağır pas, tufal ve kalın kaplamaların uzaklaştırılması ile daha derin ankraj profili oluşturmak için kullanılabileceği belirtilmektedir.
Ancak iri grit kullanımının bir sonucu da yüzeyin daha agresif şekilde profillendirilmesidir.
Bu nedenle gereğinden büyük tane seçmek, özellikle ince kaplama sistemlerinde gereksiz derecede yüksek yüzey profiline neden olabilir.
Küçük Taneli Çelik Grit Ne İşe Yarar?
Daha küçük çelik grit partikülleri daha kontrollü yüzey işlemlerinde tercih edilebilir.
Özellikle:
Hafif pas temizleme
İnce kaplama sökümü
Daha kontrollü yüzey pürüzlendirme
Boya öncesi yüzey hazırlama
Daha ince yüzey profili gerektiren uygulamalar
gibi işlemlerde küçük grit boyutları değerlendirilebilir.
İnce partiküller daha düşük agresiflikte çalışabildiğinden yüzeyde gereğinden fazla profil oluşması riskini azaltmaya yardımcı olabilir.
G40, G50, G80 ve G120 Arasındaki Fark Nedir?
Endüstride sık karşılaşılan grit sınıflarından bazıları G40, G50, G80 ve G120’dir.
Bu sınıfları karşılaştırırken temel mantık şudur:
G40: G50 ve G80’e göre daha iri partikül sınıfıdır. Daha agresif yüzey temizleme ve belirgin profil oluşturma uygulamalarında değerlendirilebilir.
G50: Orta seviyede yüzey temizleme ve profil oluşturma gerektiren uygulamalarda kullanılabilir.
G80: Daha ince partiküllerden oluşur. Daha kontrollü yüzey hazırlama ve daha ince profil gerektiren uygulamalarda değerlendirilebilir.
G120: Daha ince grit sınıfıdır ve daha kontrollü yüzey işlemleri için kullanılabilir.
Ancak bu değerlerin mikron karşılıkları kullanılan standarda ve üreticinin sınıflandırmasına göre kontrol edilmelidir. Örneğin SAE sınıflandırma tablolarında G25, G40 gibi grit sınıfları belirli elek açıklıklarıyla tanımlanmaktadır.
Dolayısıyla profesyonel satın almada:
G numarası + gerçek partikül boyutu + teknik standart + tolerans aralığı
birlikte değerlendirilmelidir.
Çelik Grit Tane Boyutu ve Yüzey Pürüzlülüğü
Kumlama işleminde hedef yalnızca temiz bir yüzey elde etmek değildir.
Özellikle boya ve koruyucu kaplama uygulanacaksa yüzeyin belirli bir profil değerine sahip olması gerekir.
Kumlama sonucunda oluşan yüzeyde mikroskobik tepeler ve vadiler meydana gelir. Kaplama bu yüzeye uygulandığında bu yapı mekanik ankraj sağlar.
Çelik grit’in açılı yapısı, yüzeyi keserek bu profilin oluşmasına yardımcı olur.
Bu nedenle grit tane boyutunun seçimi, kaplama sisteminin gerektirdiği yüzey profiliyle uyumlu olmalıdır.
Örneğin çok ince grit kullanılırsa ağır bir kaplama sistemi için gereken profil elde edilemeyebilir.
Çok iri grit kullanılırsa bu kez yüzey profili gereğinden fazla derin olabilir.
Sonuç olarak doğru yaklaşım:
“En iri grit hangisi?” değil, “İstenen yüzey profilini en verimli şekilde hangi grit oluşturur?”
sorusunu sormaktır.
Yüzey Profili Neden Önemlidir?
Boya ve koruyucu kaplamaların performansında yüzey hazırlığı kritik bir aşamadır.
Yüzey yeterince temiz değilse kaplama altında pas ve kir kalabilir.
Yüzey yeterince profillendirilmemişse kaplamanın mekanik tutunması istenen seviyeye ulaşmayabilir.
Öte yandan yüzey gereğinden fazla pürüzlü olursa kaplama tüketimi artabilir ve yüzeyde yüksek tepelerin kaplama tarafından yeterince örtülmemesi gibi problemler ortaya çıkabilir.
Bu nedenle hedef, maksimum pürüzlülük değil, uygulamaya uygun kontrollü yüzey profili elde etmektir.
Yüzey hazırlama standartlarında farklı temizlik seviyeleri ve yüzey hazırlama yöntemleri tanımlanmakta; kaplama sisteminin gerektirdiği yüzey durumunun elde edilmesi önem taşımaktadır.
Çelik Grit Tane Boyutu ile Boya Yapışması Arasındaki İlişki
Çelik grit ile kumlama sonucunda oluşan yüzey profili, kaplamanın yüzeye tutunmasını etkileyen faktörlerden biridir.
Köşeli çelik grit yüzeyi keserek düzensiz bir ankraj yapısı oluşturur. Bu yapı, boya ve kaplama malzemelerinin yüzeye mekanik olarak tutunmasına yardımcı olabilir.
Ancak daha derin profil her zaman daha iyi boya yapışması anlamına gelmez.
Kaplama üreticisinin önerdiği yüzey profil aralığı dikkate alınmalıdır.
Örneğin ince bir kaplama için çok agresif G18 veya G25 kullanılması, yüzeyin gereğinden fazla pürüzlü hale gelmesine neden olabilir.
Buna karşılık kalın endüstriyel kaplama sistemlerinde daha belirgin bir profil gerekebilir.
Bu nedenle grit seçimi ile boya sistemi birlikte değerlendirilmelidir.
Çelik Grit Sertliği Tane Boyutunu Nasıl Etkiler?
Tane boyutu ile birlikte grit sertliği de yüzey kalitesini belirleyen önemli parametrelerden biridir.
Çelik grit farklı sertlik sınıflarında üretilebilir. Örneğin ticari ürünlerde GS, GM, GL ve GH gibi sertlik sınıfları bulunabilir. Daha sert gritler daha agresif kesme etkisi ve daha derin profil oluşturabilirken ekipman üzerinde daha yüksek aşınma meydana getirebilir.
Bu nedenle:
Tane boyutu + sertlik
birlikte değerlendirilmelidir.
Aynı G40 grit boyutunda bile farklı sertlik seviyelerine sahip ürünler farklı yüzey sonuçları oluşturabilir.
Bu, özellikle endüstriyel kumlama işletmeleri için önemli bir satın alma kriteridir.
Kumlama Basıncı Yüzey Kalitesini Nasıl Etkiler?
Tane boyutu doğru seçilmiş olsa bile kumlama basıncı yanlış ayarlanırsa istenilen yüzey kalitesi elde edilemeyebilir.
Basınç arttıkça partiküllerin yüzeye çarpma enerjisi yükselir.
Bu durum daha agresif bir yüzey işlemine ve daha belirgin profil oluşumuna neden olabilir.
Ancak gereğinden yüksek basınç:
Yüzeyin aşırı profillenmesine
İnce parçaların deformasyonuna
Abrasiv tüketiminin artmasına
Ekipman aşınmasının hızlanmasına
Gereksiz enerji tüketimine
neden olabilir.
Bu nedenle optimum basınç, grit boyutu ve yüzey malzemesi birlikte belirlenmelidir.
Kumlama Açısı Yüzey Profilini Etkiler mi?
Evet.
Partiküllerin yüzeye hangi açıyla çarptığı, yüzeyde oluşturulan kesme etkisini değiştirebilir.
Özellikle köşeli abrasivlerde püskürtme açısı, partikülün yüzeye nasıl temas ettiğini ve ne kadar kesme etkisi oluşturduğunu etkiler.
Bu nedenle aynı G80 grit kullanılarak farklı püskürtme açılarıyla farklı yüzey sonuçları elde edilebilir.
Dolayısıyla yalnızca abrasiv seçimini değil, kumlama prosesinin tamamını optimize etmek gerekir.
Kumlama Mesafesi Neden Önemlidir?
Nozul ile yüzey arasındaki mesafe de yüzey kalitesini etkileyen önemli parametrelerden biridir.
Nozul yüzeye çok yakın olduğunda partiküller daha yüksek enerjiyle yüzeye ulaşabilir.
Çok uzak mesafede ise partiküllerin etkinliği azalabilir.
Bu nedenle ideal çalışma mesafesi kullanılan ekipmana, basınca, nozul çapına, abrasiv boyutuna ve işlenen parçaya göre belirlenmelidir.
Özellikle geniş yüzeylerde operatörün nozul mesafesini ve hareket hızını mümkün olduğunca sabit tutması, daha homojen yüzey elde edilmesine yardımcı olur.
Çelik Grit Tane Boyutu ve Kumlama Hızı
İri grit, ağır kirleticileri daha hızlı kaldırabilir.
Ancak yüzey kalitesi açısından yalnızca temizleme hızına bakmak doğru değildir.
Örneğin G25 ile çok hızlı şekilde pas temizlenebilir; fakat elde edilen yüzey profili ince bir boya sisteminin gerektirdiğinden fazla olabilir.
G80 ile işlem daha kontrollü olabilir; ancak ağır pas ve kalın kaplamaların sökülmesi daha uzun sürebilir.
Bu nedenle endüstriyel işletmelerde hedef:
En hızlı kumlama değil, hedef yüzey kalitesine en düşük toplam maliyetle ulaşan kumlama prosesidir.
Bu yaklaşım abrasiv tüketimi, işçilik, enerji ve boya tüketimini birlikte değerlendirmeyi sağlar.
Çelik Grit Tane Boyutu ve Abrasiv Tüketimi
Tane boyutu abrasiv tüketimi üzerinde de etkili olabilir.
İri partiküller yüksek kesme gücü sağlayabilir ve bazı ağır temizlik işlemlerinde avantaj oluşturabilir.
İnce partiküller ise belirli yüzey hazırlama işlemlerinde daha kontrollü bir sonuç sağlayabilir.
Çelik grit’in önemli avantajlarından biri düşük aşınma oranı ve geri kazanılabilirliğidir. Uygun sistemlerde tekrar tekrar kullanılabilmesi, özellikle büyük endüstriyel kumlama operasyonlarında toplam abrasiv maliyetinin kontrol edilmesine yardımcı olur.
Bu nedenle ürün fiyatını değerlendirirken yalnızca TL/kg hesabı yapmak yerine:
TL/m² yüzey hazırlama maliyeti
hesaplamak daha sağlıklı bir ekonomik karşılaştırma sağlar.
Çelik Grit Seçerken Sadece Tane Boyutuna Bakmak Doğru mu?
Hayır.
Profesyonel grit seçiminde en az şu parametreler birlikte değerlendirilmelidir:
İşlenen yüzeyin malzemesi
Yüzeydeki pas veya kaplama kalınlığı
İstenen yüzey temizlik seviyesi
İstenen yüzey profili
Grit tane boyutu
Grit sertliği
Kumlama basıncı
Nozul çapı
Nozul-yüzey mesafesi
Püskürtme açısı
Kumlama ekipmanı
Abrasiv geri kazanım sistemi
Uygulanacak boya veya kaplama
Bu parametrelerin birlikte değerlendirilmesi, hem yüzey kalitesini hem de işletme maliyetini optimize etmeye yardımcı olur.
Çelik Grit Tane Boyutu Nasıl Belirlenir?
Doğru tane boyutunu belirlemek için önce yüzeyin ne amaçla hazırlanacağı belirlenmelidir.
Örneğin:
Kalın pas ve tufal: Daha iri gritler değerlendirilebilir.
Kalın boya tabakası: İri ve agresif gritler tercih edilebilir.
Genel yüzey hazırlama: Orta grit boyutları değerlendirilebilir.
İnce kaplama öncesi hazırlık: Daha küçük gritler değerlendirilebilir.
Hassas yüzey profili: İnce grit ve kontrollü proses parametreleri tercih edilebilir.
Burada kesin seçim, kaplama üreticisinin yüzey profil gereksinimleri ve kullanılan kumlama ekipmanı ile doğrulanmalıdır.
En güvenilir yöntemlerden biri, üretim öncesinde küçük bir numune üzerinde test kumlaması yaparak yüzey profilini ölçmektir. Endüstriyel abrasiv uzmanları da farklı medya ve proses parametrelerinin numune üzerinde test edilmesini, böylece yüzey kalitesi, işlem hızı ve ekipman gereksinimlerinin birlikte değerlendirilmesini önermektedir.
Çelik Grit ve Yüzey Kalitesi İçin Pratik Yaklaşım
Endüstriyel bir işletme için aşağıdaki yaklaşım oldukça kullanışlıdır:
Öncelikle yüzeydeki pas, tufal ve boya kalınlığı belirlenir.
Ardından hedeflenen yüzey temizlik seviyesi belirlenir.
Sonraki aşamada boya veya kaplama üreticisinin istediği yüzey profili öğrenilir.
Buna göre uygun grit boyutu seçilir.
Grit sertliği belirlenir.
Kumlama basıncı ve nozul parametreleri ayarlanır.
Test kumlaması gerçekleştirilir.
Yüzey profili ölçülür.
Sonuç uygunsa üretime geçilir.
Bu yaklaşım sayesinde abrasiv seçimi tahmine dayalı olmaktan çıkar ve ölçülebilir bir proses haline gelir.
Sonuç
Çelik grit tane boyutu, kumlama sonrasında elde edilen yüzey kalitesini belirleyen en önemli parametrelerden biridir. Daha iri gritler genel olarak daha agresif temizleme ve daha belirgin yüzey profili sağlarken, daha ince gritler daha kontrollü yüzey hazırlama işlemlerinde kullanılabilir.
Ancak tane boyutu tek başına yüzey kalitesini belirlemez. Grit sertliği, kumlama basıncı, püskürtme açısı, nozul mesafesi, işlem süresi, yüzey malzemesi ve uygulanacak kaplama sistemi de sonucu doğrudan etkiler.
Bu nedenle G40, G50, G80 veya G120 arasında seçim yapılırken yalnızca grit numarasına veya kilogram fiyatına bakılmamalıdır.
Doğru seçim:
Yüzey malzemesi + kirletici/kaplama kalınlığı + grit boyutu + grit sertliği + proses parametreleri + hedef yüzey profili
birlikte değerlendirilerek yapılmalıdır.
Özellikle büyük ölçekli endüstriyel kumlama operasyonlarında doğru grit seçimi; yalnızca yüzey kalitesini değil, kumlama süresini, abrasiv tüketimini, ekipman aşınmasını, boya tüketimini ve toplam üretim maliyetini de etkileyebilir.
Bu nedenle çelik grit seçiminde en doğru soru “Hangi grit daha büyük?” değil, “İhtiyacım olan yüzey profilini hangi grit en verimli şekilde oluşturur?” sorusudur.

profesör administrator
Yorum yapabilmek için giriş yapmalısınız.

Yazar hakkında