Okul Laboratuvarları İçin Güvenli Nano-Filament Deneyleri
Modern bilim eğitimi, artık sadece kuramsal bilgilerin ezberlenmesi değil, atomik ölçekteki dünyanın makro düzeyde nasıl manipüle edilebileceğinin gösterilmesini de kapsıyor. Bu yeni ufkun en heyecan verici üyelerinden biri nano-filamentlerdir. Karbon nanotüplerden gümüş nanokablolara kadar uzanan bu yapılar, 3D yazıcı teknolojileriyle birleşerek okul laboratuvarlarına kadar girdi. Ancak, bu teknoloji muazzam bir potansiyel sunduğu kadar, henüz tam olarak keşfedilmemiş biyolojik etkileri de beraberinde getiriyor.
Bu yazıda, okullarda nano-filamentler ile güvenli deneyler yapmanın yollarını, bu malzemelerin bilimsel arka planını, güncel güvenlik araştırmalarını ve etik çerçeveyi detaylıca inceleyeceğiz.
1. Nano-Filament Nedir? Görünmezin Gücü
Nano-filamentler, bir boyutunun (çapının) 100 nanometreden küçük olduğu, ancak boyunun çok daha uzun olabildiği ipliksi yapılardır. Bir insan saçının çapının yaklaşık 100.000 nanometre olduğu düşünülürse, bu yapıların ne kadar ince olduğunu hayal etmek kolaylaşır.
Neden Okullarda Kullanılmalı?
- İletkenlik: Gümüş nano-filamentler (AgNWs) kullanılarak esnek devreler oluşturulabilir.
- Mekanik Güç: Karbon nanotüp katkılı filamentler, hafif ama çelikten daha güçlü yapılar inşa edilmesini sağlar.
- Katalitik Özellikler: Kimya derslerinde, yüzey alanının reaksiyon hızına etkisini göstermek için mükemmel bir örnektir.
2. Güncel Araştırmalar: Nano-Malzemeler ve Sağlık
Okul laboratuvarlarında bu malzemelerin kullanımını tartışırken, güncel klinik ve toksikolojik çalışmaları göz ardı edemeyiz. 2023 ve 2024 yıllarında yapılan araştırmalar, nano-filamentlerin “şekil faktörü” nedeniyle akciğer dokusu üzerinde beklenmedik etkiler yaratabileceğini göstermiştir.
“Asbest Benzeri” Etki Tartışması
Bazı klinik çalışmalar, belirli uzunluktaki ve rijitlikteki (sertlikteki) karbon nanotüplerin, solunmaları durumunda asbest liflerine benzer bir inflamatuar (iltihabi) yanıt oluşturabileceğini öne sürmektedir. Akciğer zarına (plevra) ulaşabilen bu iğne benzeri yapılar, vücut tarafından kolayca dışarı atılamayabilir.
Klinik Bulgular:
- Oküler Maruziyet: Deney sırasında göze sıçrayan nano-partiküllerin kornea tabakasında mikroskobik çiziklere yol açabileceği saptanmıştır.
- Dermal Emilim: Nano-filamentlerin sağlam deriden geçişi zordur, ancak açık yaralar veya uzun süreli temas cilt tahrişine neden olabilir.
3. Okul Laboratuvarı İçin Güvenlik Protokolleri
Okullarda bu deneyleri yaparken “Sıfır Risk” yerine “Yönetilebilir Risk” prensibi benimsenmelidir. İşte temel güvenlik adımları:
A. Islak Kimya Yöntemini Tercih Edin
Nano-filamentleri toz formunda (serbest toz) almak en büyük risktir. Tozlar havada asılı kalarak solunabilir. Bunun yerine, filamentlerin bir sıvı içinde (örneğin izopropil alkol veya su) asılı olduğu dispersiyon (süspansiyon) formlarını kullanmak, solunum riskini %90 oranında azaltır.
B. 3D Yazıcı Güvenliği
Okullarda en yaygın uygulama, karbon katkılı filamentlerle 3D baskı yapmaktır. Baskı sırasında oluşan ultra ince partiküller (UFP) ve uçucu organik bileşikler (VOC) için:
- Hepa Filtreli Kabin: Yazıcı mutlaka kapalı bir kabin içinde olmalı ve dışarıya HEPA filtreli çıkış vermelidir.
- Düşük Sıcaklık: Polimerin yanmasını önlemek için mümkün olan en düşük ekstrüzyon sıcaklığı seçilmelidir.
4. Avantaj – Risk Değerlendirmesi
Bir eğitimci olarak nano-filament deneylerini müfredata dahil etmeden önce şu tabloyu göz önünde bulundurmalısınız:
| Parametre | Avantajlar | Riskler / Zorluklar |
| Eğitici Değer | Kuantum fiziği ve malzeme bilimi için somut kanıt sağlar. | Yanlış kullanımda uzun vadeli sağlık riskleri. |
| İnovasyon | Öğrencilere geleceğin teknolojileriyle tanışma fırsatı verir. | Özel koruyucu donanım (PPE) maliyeti. |
| Uygulabilirlik | 3D yazıcılar ve basit döküm kitleri ile kolayca uygulanabilir. | Atık yönetiminin karmaşıklığı (Nano-atıklar). |
5. Öğrenciler İçin Uygulama Adımları: Güvenli Bir Deney Akışı
Diyelim ki bir sınıfta “Esnek ve İletken Nano-Sensör” deneyi yapacaksınız. İzlenmesi gereken akış şöyledir:
- Hazırlık: Tüm öğrenciler N95 maske (veya FFP3), nitril eldiven ve sızdırmaz laboratuvar gözlüğü takmalıdır.
- Yüzey Hazırlığı: PET folyo veya kağıt üzerine gümüş nano-filament solüsyonu “drop-casting” (damlatma) yöntemiyle uygulanır.
- Sabitleme: Solüsyon kuruduktan sonra üzerine koruyucu bir polimer katmanı (örneğin PDMS) dökülerek nano-yapılar hapsedilir. Bu adım kritiktir; çünkü filamentlerin yüzeyden kopup çevreye yayılmasını engeller.
- Ölçüm: Multimetre ile iletkenlik ölçülerek deney tamamlanır.
6. Atık Yönetimi: Nano-Materyalleri Çöpe Atmayın!
Nano-filamentler içeren atıklar, standart evsel atıklarla karıştırılmamalıdır.
- Kullanılan eldivenler ve kağıt havlular sızdırmaz poşetlere konulmalı ve “Tehlikeli Atık – Nano” etiketiyle işaretlenmelidir.
- Sıvı atıklar asla lavaboya dökülmemelidir; çünkü bu yapılar sucul ekosistemdeki mikroorganizmalar için toksik olabilir.
7. Geleceğin Perspektifi: Yeşil Nanoteknoloji
Yeni araştırmalar, selüloz nano-kristalleri gibi tamamen biyobozunur ve toksik olmayan “Yeşil Nano-Filamentlere” odaklanmaktadır. Okullar için en güvenli yol, sentetik karbon yapılar yerine bu tür biyopolimer bazlı nano-malzemelere yönelmektir. Bu hem güvenlik riskini minimize eder hem de sürdürülebilirlik bilincini geliştirir.
Sonuç: Bilinçli Keşif
Okul laboratuvarlarında nano-filament deneyleri yapmak, öğrencileri 21. yüzyılın bilimsel yarışına hazırlar. Ancak bu süreçte en önemli laboratuvar kuralı şudur: “Bilmediğin bir materyale asla dokunma, onu koklama ve her zaman moleküler düzeyde yaramazlık yapabileceğini varsay.” Doğru protokoller, uygun havalandırma ve bilinçli bir öğretmen rehberliğinde, nano-dünya öğrenciler için tehlikeli bir bölge değil, muazzam bir oyun alanı olacaktır.

Kimyasal Tankların Kaplanmasında PPSU ve PFA Kullanımı
Endüstriyel üretim dünyasında, bir tesisin kalbi çoğu zaman devasa kimyasal tanklardır. Bu tanklar, modern yaşamın her alanında kullandığımız ilaçlardan yakıta, gıdadan temizlik ürünlerine kadar binlerce maddenin ham maddesini barındırır. Ancak bu devasa yapılar, içlerindeki agresif kimyasalların saldırısı altındadır. İşte bu noktada, polimer bilimi devreye girerek tankları korozyondan koruyan, saflığı muhafaza eden “zırhlar” sunar.
Bugün, bu zırhların en prestijli iki üyesini masaya yatırıyoruz: PPSU (Polifenilsülfon) ve PFA (Perfloroalkoksi). Bu yazıda, bu yüksek performanslı plastiklerin neden vazgeçilmez olduğunu, aralarındaki farkları ve geleceğin endüstrisini nasıl şekillendirdiklerini inceleyeceğiz.
1. Kimyasal Korozyonla Mücadele: Neden Kaplama Gerekli?
Çelik veya beton tanklar, tek başlarına kimyasal direnç sağlama konusunda yetersiz kalabilirler. Özellikle asitler, bazlar ve organik çözücüler, metal yüzeylerle reaksiyona girerek korozyona neden olur. Korozyon sadece tankın ömrünü kısaltmakla kalmaz, aynı zamanda:
- Ürün Kontaminasyonu: Çözünen metal iyonlarının ürüne karışması.
- Sızıntı Riski: Çevresel felaketlere ve maddi kayıplara yol açan delinmeler.
- Bakım Maliyeti: Sürekli yama ve boya gereksinimi.
PPSU ve PFA gibi polimer kaplamalar, kimyasal madde ile ana yapı arasında aşılması imkansız bir bariyer kurar.
2. PPSU (Polifenilsülfon): Dayanıklılığın ve Isının Dengesi
PPSU, sülfon ailesinin en üst segment üyesidir. Genellikle kehribar rengiyle tanınan bu şeffaf-yarı şeffaf polimer, “süper mühendislik plastiği” olarak adlandırılır.
PPSU’nun Temel Özellikleri
PPSU, moleküler yapısındaki sülfon grupları sayesinde olağanüstü bir termal stabilite sunar.
- Yüksek Sıcaklık Direnci: 180°C ile 200°C arasındaki sıcaklıklarda sürekli çalışma kabiliyetine sahiptir.
- Darbe Dayanımı: Polimerler arasında darbelere karşı en dirençli olanlardan biridir; adeta “kırılmaz” bir yapı sunar.
- Otoklavlanabilirlik: Tekrar tekrar buhar sterilizasyonuna girebilir, bu da onu medikal ve gıda tankları için vazgeçilmez kılar.
Klinik ve Endüstriyel Çalışmalarda PPSU
Güncel araştırmalar, PPSU’nun özellikle tıbbi atık tankları ve farmasötik karıştırma kaplarında biyouyumluluk testlerini (ISO 10993) başarıyla geçtiğini göstermektedir. Klinik cihaz temizleyicilerine ve dezenfektanlara karşı gösterdiği direnç, onu hastane tipi kimyasal depolama ünitelerinde lider yapmaktadır.
3. PFA (Perfloroalkoksi): Kimyasal Atalet Şampiyonu
Eğer PPSU “dayanıklılığın” sembolüyse, PFA “saflığın ve mutlak direncin” sembolüdür. PFA, PTFE’ye (Teflon) benzer ancak en büyük farkı, eriyik işlenebilir olmasıdır. Bu, tank yüzeylerine dikişsiz, pürüzsüz bir kaplama yapılabilmesini sağlar.
PFA’nın Üstünlükleri
- Evrensel Kimyasal Direnç: Bilinen neredeyse tüm kimyasallara karşı tepkisizdir (inert). Hidroflorik asit gibi camı bile eriten maddeler PFA’ya zarar veremez.
- Yapışmazlık (Non-stick): Yüzey enerjisi o kadar düşüktür ki, viskoz (yapışkan) kimyasallar bile yüzeye tutunamaz. Bu, tank temizliğini çocuk oyuncağına dönüştürür.
- Ultra Yüksek Saflık: Yarı iletken endüstrisinde kullanılan “ultra saf su” tanklarında sadece PFA kullanılır, çünkü materyalden suya hiçbir iyon geçişi olmaz.
4. PPSU ve PFA Karşılaştırması: Hangisi Seçilmeli?
Hangi materyalin seçileceği, tankın içindeki “canavarın” ne kadar öfkeli olduğuna bağlıdır.
| Özellik | PPSU | PFA |
| Sıcaklık Direnci | ~190°C | ~260°C |
| Kimyasal Direnç | Orta-Yüksek (Bazlara dirençli, bazı solventlere hassas) | Mükemmel (Neredeyse tüm kimyasallar) |
| Mekanik Sertlik | Çok Yüksek (Rijit) | Düşük-Orta (Esnek) |
| Yüzey Pürüzsüzlüğü | İyi | Mükemmel (Süper kaygan) |
| Maliyet | Yüksek | Çok Yüksek |
5. Uygulama Yöntemleri ve Mühendislik Detayları
Bir tankın PPSU veya PFA ile kaplanması sıradan bir boyama işlemi değildir. Genellikle şu yöntemler kullanılır:
- Gevşek Astar (Loose Lining): PFA levhaların tank içine kaynak yapılarak yerleştirilmesi. Büyük tanklar için uygundur.
- Elektrostatik Toz Kaplama: Toz halindeki polimerin tank yüzeyine püskürtülüp fırınlanması. Karmaşık geometriler için idealdir.
- Rotasyonel Kaplama (Rotolining): Polimerin tankın içinde döndürülerek ısı yardımıyla her yere eşit dağıtılması. Bu yöntem, dikişsiz ve çok kalın (birkaç mm) koruma sağlar.
6. Avantaj – Risk Değerlendirmesi
Avantajlar
- Uzun Ömür: Doğru seçilmiş bir PFA kaplama, tankın ömrünü 20-30 yıla kadar çıkarabilir.
- Sıfır Kontaminasyon: İlaç ve gıda sektöründe ürün kaybını ve geri çağırmaları önler.
- Hızlı Temizleme: Yapışmaz yüzeyler sayesinde temizlik süresi ve su tüketimi %50 oranında azalır.
Riskler ve Zorluklar
- Termal Genleşme Farkı: Polimerler metalden daha fazla genleşir. Eğer kaplama doğru uygulanmazsa, sıcaklık değişimlerinde metalden ayrılabilir (delaminasyon).
- Geçirgenlik (Permeation): Çok küçük moleküllü bazı gazlar (örneğin klor gazı), zamanla polimerin içinden geçip arkadaki metali korozyona uğratabilir. Bu, doğru kalınlık seçimiyle çözülür.
- Maliyet: Başlangıç yatırım maliyeti epoksi veya boya kaplamalara göre çok daha yüksektir.
7. Güncel Araştırmalar: Akıllı Kaplamalar ve Nanoteknoloji
2024-2025 yıllarına odaklanan son araştırmalar, PFA kaplamalara karbon nanotüpler ekleyerek antistatik özellik kazandırmayı amaçlıyor. Yanıcı ve patlayıcı solvent tanklarında, statik elektriğin boşalması büyük bir tehlikedir. Yeni nesil “İletken PFA” kaplamalar, hem kimyasal direnç sunup hem de statik yükü güvenle tahliye edebiliyor.
Ayrıca, PPSU üzerinde yapılan klinik çalışmalar, bu materyalin yüzeyine gümüş iyonları entegre edilerek antibakteriyel tankların üretilebileceğini göstermektedir. Bu, özellikle biyoteknoloji tesislerinde istenmeyen bakteri üremesini (biyofilm oluşumu) durdurmak için devrim niteliğindedir.
8. Sektörel Kullanım Alanları
- Yarı İletken Sektörü: PFA, mikroçiplerin üretiminde kullanılan aşındırıcı asit tanklarının tek seçeneğidir.
- İlaç Endüstrisi: PPSU, reaktör tanklarında yüksek sıcaklık ve basınç altında stabilite sağlar.
- Enerji Sektörü: Hidrojen depolama ünitelerinde ve batarya geri dönüşüm tesislerinde her iki materyal de test edilmektedir.
Sonuç: Geleceği Korumak
Endüstriyel sürdürülebilirlik, sadece enerji tasarrufu değil, aynı zamanda mevcut ekipmanların korunmasıdır. Kimyasal tankların kaplanmasında PPSU ve PFA kullanımı, ilk bakışta maliyetli görünse de, sağladığı güvenlik, saflık ve dayanıklılık ile kendisini kısa sürede amorti eder.
Hızla gelişen teknolojiyle birlikte, bu “görünmez kahramanlar” tesislerimizi daha güvenli, ürünlerimizi daha saf hale getirmeye devam edecektir. Eğer yüksek sıcaklık ve sert mekanik koşullarla mücadele ediyorsanız PPSU; mutlak kimyasal saflık ve “sıfır reaksiyon” arıyorsanız PFA sizin için en doğru mühendislik çözümüdür.

Ortopedik Tabanlık Üretiminde Yoğunluğu Ayarlanabilir Polimerler
İnsan vücudunun tüm yükünü taşıyan ayaklar, karmaşık bir mühendislik harikasıdır. Ancak yanlış ayakkabı seçimi, doğuştan gelen anatomik farklılıklar veya diyabet gibi kronik rahatsızlıklar, bu dengenin bozulmasına neden olur. Geleneksel ortopedik tabanlıklar yıllarca “standart” sertlikteki malzemelerle çözüm üretmeye çalıştı. Bugün ise malzeme bilimindeki devrim, Yoğunluğu Ayarlanabilir Polimerler sayesinde ayağın her bir karesine farklı sertlik derecesi sunan, adeta “akıllı” tabanlıkların önünü açtı.
Bu yazıda, polimerlerin yoğunluk ayarının arkasındaki biyomekanik sırları, 3D yazıcı teknolojilerinin bu alandaki rolünü ve klinik başarılarını detaylandıracağız.
1. Yoğunluğu Ayarlanabilir Polimer Nedir?
Polimerler, uzun molekül zincirlerinden oluşan esnek yapılardır. Ortopedik amaçlı kullanılan polimerlerde (genellikle TPU, EVA veya özel elastomerler), malzemenin “yoğunluğu”, birim hacimdeki moleküler bağların sıklığı veya malzemenin içindeki boşluklu yapıların oranı ile belirlenir.
Yoğunluk ayarı, malzemenin darbe emme kapasitesini (şok absorbsiyonu) ve destekleme gücünü doğrudan kontrol eder. Örneğin, topuk bölgesinde şoku emmesi için düşük yoğunluklu (yumuşak) bir yapı tercih edilirken, ayak kemerini (ark) desteklemek için yüksek yoğunluklu (sert) bir polimer yapısı kurgulanır.
2. Biyomekanik İhtiyaç: Neden Her Nokta Aynı Sertlikte Olmamalı?
Yürüyüş döngüsü (gait cycle) sırasında ayak tabanının her bölgesi farklı bir kuvvete maruz kalır.
- Topuk Vuruşu: İlk temas anında topuğa binen yük vücut ağırlığının birkaç katıdır. Burada enerjiyi sönümleyecek “mikro-hücresel” bir polimer yapısı gerekir.
- Orta Duruş: Ayak kemerinin çökmemesi için bu bölgenin stabil ve yüksek yoğunluklu bir polimerle desteklenmesi şarttır.
- İtiş Fazı: Parmak köklerinin esnek olması, enerjiyi geri vererek yürüyüşü kolaylaştırması beklenir.
Geleneksel üretimde farklı sertlikteki parçalar elle kesilip birbirine yapıştırılırdı. Yoğunluğu ayarlanabilir polimerler ise tek bir parça içinde, hiçbir yapıştırma izi olmadan bu geçişleri sağlar.
3. 3D Yazıcılar ve Kafes (Lattice) Teknolojisi
Yoğunluk ayarının en modern yöntemi, 3D yazıcılar ile üretilen “kafes yapıları”dır. Malzemenin kendisi aynı kalsa bile, yazıcı malzemenin içine attığı çapraz bağların sıklığını değiştirerek sertliği kontrol eder.
Fonksiyonel Gradyan Tasarım
Yazılım aracılığıyla, tabanlığın bir noktasından diğerine geçerken sertlik aniden değil, yumuşak bir geçişle (gradyan) değişir. Bu, ayağın tabanlık üzerindeki basınç dağılımını optimize ederek nasır oluşumunu ve ağrı noktalarını (pressure points) minimize eder.
4. Güncel Araştırmalar: Diyabetik Ayak ve Basınç Yönetimi
2025 ve 2026 yıllarında yapılan klinik araştırmalar, özellikle Diyabetik Ayak Sendromu üzerinde yoğunlaşmaktadır. Diyabet hastalarında ayak tabanındaki his kaybı (nöropati), yüksek basınç noktalarının fark edilmemesine ve iyileşmeyen yaralara yol açar.
- Basınç Haritalama Çalışmaları: Yapılan son testlerde, yoğunluğu ayarlanabilir polimer tabanlıkların, standart EVA tabanlıklara göre tepe basınç değerlerini %35 oranında daha fazla dağıttığı kanıtlanmıştır.
- Isı Yönetimi: Polimerlerin içindeki boşluklu kafes yapıları, ayağın nefes almasını sağlayarak deri ısısını düşürür. Bu, diyabetik yaraların oluşumunu tetikleyen nemli ve sıcak ortamın engellenmesine yardımcı olur.
5. Klinik Çalışmalar ve Sporcu Performansı
Spor hekimliği alanındaki klinik çalışmalar, bu tabanlıkların sadece tedavi edici değil, performans artırıcı olduğunu da göstermektedir.
Koşu Biyomekaniği Analizi
Bir üniversite hastanesinde yapılan çalışmada, yoğunluğu ayarlanabilir TPU tabanlık kullanan maraton koşucularında, laktat birikiminin ve kas yorgunluğunun daha geç başladığı gözlemlenmiştir. Malzemenin “enerji geri dönüşümü” (rebound) özelliği, sporcunun her adımda harcadığı eforun bir kısmını mekanik olarak geri kazanmasını sağlar.
Plantar Fasziit Tedavisi
Klinik deneyler, topuk dikeni ve plantar fasziit hastalarında, ağrılı bölgenin tam altına isabet eden düşük yoğunluklu polimerik “yastıkların”, hastaların sabahları ilk adımda hissettiği ağrıyı anlamlı derecede azalttığını doğrulamaktadır.
6. Avantaj – Risk Değerlendirmesi
Avantajlar
- Tam Kişiselleştirme: Kişinin kilosuna, aktivite düzeyine ve ayak anatomisine özel “noktasal” sertlik ayarı.
- Hafiflik: Yoğunluk ayarı sayesinde, gereksiz malzeme kullanımı azalır ve tabanlıklar ultra hafif hale gelir.
- Dayanıklılık: Polimerik yapılar, zamanla çöken köpük (foam) malzemelere göre çok daha uzun süre orijinal formunu korur.
- Sürdürülebilirlik: Tek bir malzemeden üretildikleri için (yapıştırıcı içermediklerinde) geri dönüşümleri daha kolaydır.
Riskler ve Sınırlar
- Yüksek Maliyet: 3D tarama ve üretim süreçleri, standart hazır tabanlıklara göre daha yüksek bir maliyet gerektirir.
- Veri Kalitesi: Eğer ayağın basınç haritası veya taraması hatalı yapılırsa, tabanlık yanlış bölgeye destek vererek başka biyomekanik sorunlara yol açabilir.
- Alışma Süreci: Sertlik geçişleri çok keskin kurgulanırsa, kullanıcı başlangıçta rahatsızlık hissedebilir.
7. Geleceğin Teknolojisi: Akıllı ve Duyarlı Polimerler
Gelecekte, yoğunluğunu kullanıcının o anki aktivitesine göre değiştirebilen “aktif polimerler” üzerinde çalışılıyor. Örneğin, yürürken yumuşak olan tabanlık, koşmaya başladığınızda moleküler düzeyde sertleşerek daha fazla destek sunabilecek. Ayrıca, içine gömülü basınç sensörleri sayesinde telefonunuza “ayağınızın basış şekli bozuluyor” bildirimi gönderen sistemler prototip aşamasındadır.
8. Sonuç: Adımlarınızı Bilime Emanet Edin
Ortopedik tabanlık üretiminde yoğunluğu ayarlanabilir polimerler, “bir beden herkese uyar” mantığını tamamen ortadan kaldırmıştır. Ayağın doğal hareketini taklit eden, basıncı bilimsel verilerle dağıtan bu teknoloji, hem kronik ağrı çeken hastalar hem de performansını zirveye taşımak isteyen sporcular için yaşam kalitesini artıran bir çözümdür.
Malzeme bilimi ve biyomekaniğin bu muazzam uyumu, bizi daha sağlıklı ve ağrısız bir geleceğe her adımda biraz daha yaklaştırıyor.

Saat Endüstrisinde Hassas Mühendislik Polimerleri
Saatçilik sanatı, yüzyıllar boyunca metalin, mücevherlerin ve ince mekaniğin hüküm sürdüğü bir alan oldu. Ancak, modern malzeme bilimindeki devrim, geleneksel “pirinç ve çelik” hegemonyasını sarsıyor. Bugün, lüks İsviçre saatlerinden ekstrem spor kronograflarına kadar pek çok alanda, hassas mühendislik polimerleri saatin kalbinde ve gövdesinde kendine yer buluyor.
Bu yazıda, plastik algısını yıkan, metalden daha dayanıklı ve tüy kadar hafif olan bu ileri teknoloji polimerlerin, horolojinin (saat bilimi) geleceğini nasıl şekillendirdiğini inceleyeceğiz.
1. Mühendislik Polimerleri Nedir? “Plastik” mi, Yoksa “Teknoloji” mi?
Günlük hayatta kullandığımız plastikler ile saat endüstrisindeki mühendislik polimerleri arasında, bir kağıt uçak ile bir jet uçağı arasındaki kadar fark vardır. Saatçilikte kullanılan polimerler; kristal yapıları optimize edilmiş, termal genleşme katsayıları minimize edilmiş ve moleküler düzeyde güçlendirilmiş yüksek performanslı termoplastiklerdir.
En çok dikkat çekenler arasında Carbon TPT (Thin Ply Technology), PEEK (Polieter eter keton) ve Carbon Fiber Kompozitler yer alır. Bu malzemeler sadece bir “kasa” malzemesi değil, aynı zamanda dişlilerin, eşapman çarklarının ve zembereklerin üretiminde kullanılan fonksiyonel bileşenlerdir.
2. Mekanizmanın İçindeki Görünmez Kahramanlar: PEEK ve Silikon
Bir saatin hassasiyeti, içindeki parçaların sürtünme katsayısına ve manyetik alanlara karşı direncine bağlıdır. Geleneksel çelik parçalar yağlama gerektirir ve zamanla bu yağ kuruyarak saatin geri kalmasına neden olur.
Sürtünmesiz Gelecek
PEEK gibi polimerler, kendi kendine yağlama (self-lubricating) özelliğine sahiptir. Bu malzemenin kullanıldığı dişliler, metal dişlilere göre çok daha düşük sürtünme ile çalışır. Bu durum, saatin servis aralığını uzatırken, enerji verimliliğini (rezerv süresini) artırır.
Manyetizma Sorunu
Modern dünyada hoparlörlerden cep telefonlarına kadar her yer manyetik alanlarla doludur. Metal balans yayları bu alanlardan etkilenerek saatin ayarını bozar. Polimer bazlı kompozitler ve silikon bileşenler tamamen anti-manyetiktir; bu da saatin en zorlu koşullarda bile saniyeleri şaşmadan saymasını sağlar.
3. Güncel Araştırmalar: Nanoteknoloji ve “Kendi Kendini Onaran” Kasalar
2024 ve 2026 yılları arasında yapılan horolojik araştırmalar, polimerlerin dayanıklılık sınırlarını zorluyor.
- Moleküler Şok Emicilik: Bazı lüks saat markaları, polimer matrislerin içine nanotüpler entegre ederek “şok emici” kasalar geliştirdi. Bu kasalar, bir darbe anında enerjiyi moleküler düzeyde dağıtarak içteki hassas mekanizmayı koruyor.
- Isıl Kararlılık Deneyleri: Malzeme bilimciler, polimerlerin aşırı sıcaklıklarda (örneğin -40°C’den +70°C’ye ani geçişlerde) genleşme oranlarını inceledi. Yeni nesil polimerlerin, geleneksel metallere göre çok daha kararlı olduğu ve “boyutsal stabilite” konusunda çeliği geride bıraktığı kanıtlandı.
4. Kullanıcı Deneyimi ve Biyomekanik Analizler
Saat endüstrisinde polimerlerin kullanımı sadece mekanik değil, aynı zamanda ergonomik bir devrimdir.
Klinik Gözlemler: Bilek Sağlığı ve Alerji
Geleneksel metal saatler, özellikle nikel içeren alaşımlar, pek çok kullanıcıda temas dermatitine (alerjiye) neden olur. Mühendislik polimerleri tamamen biyouyumludur. Klinik gözlemler, polimer kasalı saatlerin uzun süreli kullanımda cilt tahrişini %95 oranında azalttığını göstermektedir.
Hafiflik ve Konfor
Bir sporcunun veya günlük kullanıcının bileğinde 200 gramlık bir metal kütle taşımak yerine, 30-40 gramlık bir yüksek teknoloji polimer saat taşıması, eklem yorgunluğunu azaltır. Bu “hissedilmeyen ağırlık”, polimerlerin lüks segmentte bile hızla kabul görmesinin temel nedenidir.
5. Avantaj – Risk Değerlendirmesi
Avantajlar
- Anti-Manyetik Yapı: Elektronik cihazların yoğun olduğu ortamlarda kusursuz çalışma.
- Korozyon Direnci: Tuzlu su, ter ve kimyasallara karşı metalden çok daha dayanıklıdır; asla paslanmaz.
- Hafiflik: Uzay ve havacılık endüstrisi standartlarında hafiflik sunar.
- Tasarım Özgürlüğü: Enjeksiyon kalıplama ve 3D yazıcı teknolojileriyle, metalin izin vermediği karmaşık geometriler üretilebilir.
Riskler ve Sınırlar
- Algı Sorunu: Geleneksel saat koleksiyoncuları arasında polimerlerin hâlâ “ucuz plastik” olarak görülmesi (ancak bu algı, Richard Mille gibi markaların milyon dolarlık karbon saatleriyle hızla değişiyor).
- Geri Dönüşüm Zorluğu: Karbon fiber takviyeli kompozitlerin geri dönüştürülmesi, basit plastiklere göre çok daha zordur.
- Yaşlanma Etkisi: Güçlü olsalar da, bazı polimerlerin onlarca yıl boyunca yoğun UV ışığına maruz kalması durumunda renk değişimi veya mikroskobik gevrekleşme riski (bu durum modern kaplamalarla büyük ölçüde çözülmüştür).
6. Sürdürülebilirlik: Okyanustan Bileğe
Saat endüstrisi, polimer teknolojisini kullanarak ekolojik bir duruş sergiliyor. Günümüzde pek çok marka, okyanustan toplanan atık plastikleri yüksek mukavemetli polimerlere dönüştürerek “Upcycled” (İleri Dönüştürülmüş) lüks saat kasaları üretiyor. Bu, polimerlerin sadece teknik bir çözüm değil, aynı zamanda etik bir tercih olduğunu da gösteriyor.
7. Sonuç: Gelecek Bileğinizde
Saat endüstrisinde hassas mühendislik polimerleri, geleneksel el işçiliğini dışlamak yerine onu koruyan ve ileri taşıyan bir kalkan görevi görüyor. Metalin zarafeti ile polimerin dayanıklılığı birleştiğinde, ortaya sadece bir zaman ölçer değil, aynı zamanda bir mühendislik harikası çıkıyor. Geleceğin saatleri daha hafif, daha hassas ve dış etkenlere karşı çok daha dirençli olacak; çünkü zaman artık polimerik zincirlerin üzerinde yükseliyor.

Su Arıtma Sistemleri İçin Fonksiyonel Polimer Filtreler
Su, yaşamın temel taşıdır; ancak sanayileşme, tarımsal faaliyetler ve artan nüfus, bu kıymetli kaynağı her geçen gün daha fazla kirletmektedir. Geleneksel kum veya karbon filtreler, kaba partikülleri tutmada başarılı olsa da, modern dünyanın “mikro” kirleticileriyle (mikroplastikler, ağır metaller, ilaç kalıntıları) başa çıkmakta yetersiz kalmaktadır. İşte bu noktada malzeme bilimi sahneye çıkıyor: Fonksiyonel Polimer Filtreler.
Bu yazıda, suyun içindeki moleküler düzeydeki zehirleri bir mıknatıs gibi yakalayan, kendi kendini temizleyebilen ve hatta bakterileri yok eden bu akıllı polimerlerin dünyasına derin bir yolculuk yapacağız.
1. Fonksiyonel Polimer Filtre Nedir?
Fonksiyonel polimerler, sadece bir bariyer görevi gören standart plastiklerden farklıdır. Bu polimerlerin moleküler zincirleri üzerinde, belirli kirleticileri tanıyabilen ve onlara bağlanabilen özel “kimyasal kollar” (fonksiyonel gruplar) bulunur.
Bunu bir süzgeçten ziyade, özel bir anahtar-kilit sistemi gibi düşünebilirsiniz. Su filtrenin gözeneklerinden geçerken, fonksiyonel gruplar suyun içindeki kurşun, cıva veya arsenik gibi zararlıları yakalar ve hapseder; temiz suyun ise geçmesine izin verir.
2. Arıtma Mekanizmaları: Su Nasıl Temizleniyor?
Fonksiyonel polimer filtreler, kirleticileri temizlemek için üç temel bilimsel mekanizmayı bir arada kullanır:
Adsorpsiyon ve Şelasyon
Polimer yüzeyindeki aktif bölgeler, ağır metal iyonlarını (örneğin kurşun) sanki bir mıknatısmış gibi kendine çeker. Şelasyon adı verilen bu süreçte, polimer zinciri iyonu birden fazla noktadan kavrayarak suyun içinden tamamen ayırır.
İyon Değişimi
Polimer, suyun içindeki zararlı iyonları alırken karşılığında zararsız iyonlar (örneğin sodyum veya hidrojen) verir. Bu, özellikle suyun sertliğini gidermek ve belirli kimyasal kirleticileri temizlemek için kullanılır.
Boyut Dışlama (Ultrafiltrasyon)
Modern polimerik membranlar, gözenek boyutları nanometre düzeyine kadar indirgenebildiği için bakterileri, virüsleri ve son yılların en büyük çevre sorunu olan mikroplastikleri fiziksel olarak durdurur.
3. Güncel Araştırmalar: Nanoteknoloji ve Akıllı Polimerler
2024 ve 2026 yılları arasında yapılan araştırmalar, filtre teknolojisinde iki ana devrime odaklanmaktadır:
- Grafen Takviyeli Polimerler: Araştırmacılar, polimer matrislerin içine grafen oksit tabakaları yerleştirerek filtrelerin hem dayanıklılığını artırmış hem de tuzsuzlaştırma (deniz suyundan içme suyu elde etme) kapasitesini %30 oranında iyileştirmişlerdir.
- Kendi Kendini Temizleyen (Antifouling) Membranlar: Filtrelerin en büyük sorunu, zamanla üzerlerinde bakteri tabakası (biyofilm) oluşmasıdır. Yeni nesil polimerler, yüzey gerilimlerini değiştirerek veya gümüş nanoparçacıklar salgılayarak bakterilerin yüzeye yapışmasını engeller.
4. Klinik Benzeri Çalışmalar ve Halk Sağlığı Analizleri
Su arıtma sistemlerinin etkinliği, sadece laboratuvarlarda değil, epidemiyolojik ve halk sağlığı çalışmalarında da değerlendirilmektedir.
Ağır Metal Uzaklaştırma ve Nörolojik Sağlık
Klinik veriler, özellikle eski su borularından kaynaklanan kurşun kirliliğinin çocuklarda bilişsel gelişimi olumsuz etkilediğini göstermektedir. Fonksiyonel polimer filtrelerin kullanıldığı bölgelerde, şebeke suyundaki kurşun miktarının %99,8 oranında azaltıldığı ve bu durumun kan değerlerine olumlu yansıdığı gözlemlenmiştir.
PFA’lar (Sonsuz Kimyasallar) Üzerine Çalışmalar
“Sonsuz kimyasallar” olarak bilinen PFA’lar, vücutta biriken ve kanser riski taşıyan maddelerdir. 2025 yılında tamamlanan bir saha çalışmasında, özel olarak tasarlanmış siklodekstrin bazlı polimer filtrelerin, bu kalıcı kimyasalları temizlemede geleneksel aktif karbon filtrelerden 10 kat daha hızlı sonuç verdiği kanıtlanmıştır.
5. Uygulama Alanları: Mutfaktan Endüstriye
Fonksiyonel polimer filtreler her ölçekte çözüm sunar:
- Ev Tipi Arıtma: Tezgah altı sistemlerde son aşama filtre olarak kullanılır, suyun tadını ve saflığını artırır.
- Endüstriyel Atık Su: Fabrikaların ağır metal içeren atık sularını, doğaya salınmadan önce temizler.
- Taşınabilir Kamp Filtreleri: Doğa sporcuları için mikropları ve parazitleri saniyeler içinde süzerek dere suyunu içilebilir hale getirir.
- Tıbbi Diyaliz: Böbrek hastaları için kanın temizlenmesinde kullanılan diyaliz membranları, polimer mühendisliğinin en hassas uygulamalarından biridir.
6. Avantaj – Risk Değerlendirmesi
Avantajlar
- Yüksek Seçicilik: Sadece zararlı olanı tutar, sudaki yararlı mineralleri koruyacak şekilde tasarlanabilir.
- Uzun Ömür: Kendi kendini temizleme özellikleri sayesinde daha az bakım gerektirir.
- Enerji Verimliliği: Daha düşük basınçlarda bile yüksek süzme kapasitesi sunarak elektrik tasarrufu sağlar.
- Geri Kazanım: Bazı özel polimerler, hapsettikleri değerli metalleri (altın, paladyum vb.) geri vermeye uygun tasarlanarak endüstriyel geri dönüşüme katkı sunar.
Riskler ve Zorluklar
- Kimyasal Sızıntı Riski: Filtrenin üretimi sırasında kullanılan monomerlerin veya çözücülerin iyi temizlenmemesi durumunda suya karışma ihtimali (kalite kontrol burada kritiktir).
- Maliyet: Gelişmiş fonksiyonel polimerlerin üretim süreci, standart filtrelere göre daha pahalıdır.
- Atık Yönetimi: Ömrünü tamamlamış polimer filtrelerin biyobozunur olmaması, uzun vadede çevre yönetimi zorluğu yaratabilir.
7. Geleceğin Teknolojisi: Biyomimetik Membranlar
Geleceğin su arıtma sistemleri doğayı taklit edecek. Bilim insanları, insan hücrelerindeki su kanallarını (aquaporin) polimerik yapılara entegre ederek, sıfıra yakın enerjiyle deniz suyunu içme suyuna dönüştüren sistemler üzerinde çalışmaktadır. Bu “canlı gibi davranan” filtreler, 2030’lu yılların su krizine karşı en güçlü silahımız olacak.
8. Sonuç: Su İçin Akıllı Bir Yatırım
Fonksiyonel polimer filtreler, su arıtma teknolojisini pasif bir süzme işleminden aktif bir kimyasal savunma hattına dönüştürmüştür. Her ne kadar ilk kurulum maliyetleri yüksek görünse de, halk sağlığına katkıları, su tasarrufu ve cihazların korunması düşünüldüğünde, bu teknoloji modern yaşamın ayrılmaz bir parçasıdır. Temiz suya ulaşmak bir haktır; polimer bilimi ise bu hakkı gerçeğe dönüştüren en önemli araçtır.
Su bardağınıza doldurduğunuz her damlada, o görünmez polimer kolların sizin için çalıştığını bilmek, geleceğe daha güvenle bakmanızı sağlayacaktır.

Drone Gövdeleri İçin Ultra Hafif Karbon Nanotüp Takviyeli Naylon
Dronelar, modern dünyanın hem oyuncağı hem de en ciddi endüstriyel araçları haline geldi. Kargo taşımacılığından arama-kurtarma faaliyetlerine, tarımsal ilaçlamadan sinematografiye kadar geniş bir yelpazede kullanılan bu cihazların başarısı tek bir kritere bağlıdır: Verimlilik. Verimliliği belirleyen en temel faktör ise dronun ağırlığı ve gövde dayanıklılığıdır.
Bugün, malzeme biliminin “süper malzemesi” olarak adlandırılan Karbon Nanotüplerin (CNT), mühendislik plastiği olan Naylon (Poliamid) ile birleşerek drone gövdelerini nasıl yeniden tanımladığını derinlemesine inceleyeceğiz.
1. Malzemelerin Düellosu: Neden Naylon ve Karbon Nanotüp?
Geleneksel drone gövdeleri genellikle saf plastik (ABS/PC), karbon fiber plakalar veya alüminyumdan yapılır. Ancak her birinin zayıf noktası vardır: Plastik çok esnektir, karbon fiber plakalar ise darbe anında katmanlarına ayrılabilir (delaminasyon).
Naylonun Rolü
Naylon (Poliamid), mükemmel darbe direnci ve kimyasal dayanıklılığı ile bilinir. Ancak “saf” haliyle bir drone gövdesi için fazla esnektir ve havada titreşime neden olabilir.
Karbon Nanotüpün (CNT) Sihri
Karbon nanotüpler, silindirik bir formda dizilmiş karbon atomlarıdır. Çelikten 100 kat daha güçlüdürler ancak ağırlıkları onun altıda biri kadardır. Naylonun içine mikroskobik ölçekte CNT eklendiğinde, polimer zincirleri bu tüplere kenetlenir. Sonuç; çelik kadar sert, naylon kadar darbe emici ve tüy kadar hafif bir kompozittir.
2. Bilimsel Altyapı: Takviye Mekanizması Nasıl Çalışır?
Bir drone düştüğünde veya yüksek hızda manevra yaptığında gövdeye devasa stres kuvvetleri biner. Karbon nanotüp takviyeli naylonda stres transferi şu şekilde gerçekleşir:
- Yük Dağılımı: Dışarıdan gelen kuvvet, esnek naylon matris tarafından karşılanır.
- Arayüzey Bağlantısı: Kuvvet, naylon moleküllerinden nanotüplere aktarılır. CNT’lerin çok yüksek yüzey alanı sayesinde, bu enerji tüm gövdeye yayılır.
- Titreşim Sönümleme: CNT’ler, motorların yarattığı mikro titreşimleri ısıya dönüştürerek yutar. Bu, drone üzerindeki kameraların daha stabil görüntü almasını sağlar.
3. Güncel Araştırmalar: Nanoteknoloji Laboratuvarlarından Notlar
2024 ve 2026 yılları arasında yapılan malzeme testleri, CNT takviyeli kompozitlerin drone teknolojisindeki sınırlarını zorluyor.
- Elektromanyetik Kalkanlama: Araştırmacılar, CNT’lerin sadece mukavemet artırmadığını, aynı zamanda gövdeye elektriksel iletkenlik kazandırdığını keşfetti. Bu, drone’un içindeki hassas elektronik devrelerin dış radyo parazitlerinden korunmasını (EMI Shielding) sağlıyor.
- Isıl Yönetim: Nanotüpler, ısıyı iletmede çok başarılıdır. Yeni nesil “termal yönetimli” gövdeler, pillerin ve motorların ısısını gövde yüzeyine yayarak aşırı ısınmayı önleyen pasif bir soğutma sistemi gibi çalışıyor.
4. Klinik ve Saha Çalışmaları: Dayanıklılık Testleri
“Klinik” terimi burada malzeme yorulma testleri ve kontrollü çarpışma deneylerini ifade eder. Savunma sanayii ve lojistik firmaları tarafından yürütülen saha çalışmalarında şu veriler elde edilmiştir:
- Kaza Direnci: CNT takviyeli naylon kolların, standart karbon fiber kollara göre %40 daha fazla “kırılmadan bükülme” kapasitesine sahip olduğu görülmüştür. Bu, kaza yapan bir dronun sadece bir motor değiştirerek tekrar havalanabilmesi anlamına gelir.
- Uçuş Süresi Artışı: Gövde ağırlığındaki her %10’luk azalma, uçuş süresinde ortalama %5 ile %8 arasında bir artış sağlar. CNT takviyeli ultra hafif gövdelerle bu oranlar lojistik droneları için hayati önem taşır.
5. Avantaj – Risk Değerlendirmesi
Avantajlar:
- Ultra Hafiflik: Havacılıkta her gram önemlidir. Daha hafif gövde, daha büyük pil veya daha fazla kargo demektir.
- Mükemmel Sertlik/Ağırlık Oranı: Havada esnemeyen, stabil bir platform sunar.
- Kimyasal ve UV Direnci: Tarım dronelarında kullanılan ilaçlara ve güneşin yıpratıcı etkisine karşı son derece dayanıklıdır.
- 3D Yazılabilirlik: CNT takviyeli naylon filamentler (PA-CNT), karmaşık drone geometrilerinin 3D yazıcılarla hızlıca üretilmesine olanak tanır.
Riskler ve Sınırlar:
- Maliyet: Karbon nanotüp üretimi ve bunların naylon içine homojen dağıtılması (dispersiyon) pahalı bir işlemdir.
- Nem Emme (Higroskopi): Naylon doğası gereği nem çeker. Eğer iyi işlenmezse, nemlenen gövde ağırlaşabilir ve mekanik özelliklerini kaybedebilir. Bu yüzden yüzey kaplamaları gereklidir.
- Dispersiyon Zorluğu: Nanotüpler topaklanma eğilimindedir. Eğer üretimde topaklanma olursa, bu noktalar “kırılma merkezi” haline gelerek gövdenin zayıflamasına neden olur.
6. Endüstriyel Uygulama Alanları
- Mikro FPV Dronelar: Çok dar alanlarda uçan yarış droneları için darbe emicilik hayat kurtarır.
- Kargo Droneları: Maksimum yük kapasitesi için gövde ağırlığını minimize etmek zorunludur.
- Endüstriyel Denetim: Elektrik hatlarının veya rüzgar türbinlerinin yanında uçan dronelar için CNT’nin sağladığı elektromanyetik kalkanlama kritiktir.
7. Gelecek Vizyonu: “Akıllı” Gövdeler
Gelecekte CNT takviyeli naylon gövdeler sadece pasif birer yapı olmayacak. Nanotüplerin iletkenlik özelliğinden yararlanılarak, gövdenin içine gömülü “sensör ağları” oluşturulabilir. Bu sayede drone gövdesi, üzerinde bir çatlak veya aşırı stres oluştuğunda bunu anlık olarak tespit edip yer istasyonuna bildirebilecek. Bu “kendi durumunu izleyen” (self-monitoring) gövdeler, havacılık güvenliğinde yeni bir milat olacak.
8. Sonuç
Drone teknolojisinde devrim, pervanelerin hızında değil, o pervaneleri taşıyan gövdenin atomik yapısında gerçekleşiyor. Ultra hafif karbon nanotüp takviyeli naylon, hem hobi kullanıcılarına hem de endüstriyel devlere daha uzun uçuş süreleri, daha yüksek dayanıklılık ve daha güvenli operasyonlar vaat ediyor. Malzeme biliminin bu sessiz devrimi, droneları gökyüzünün gerçek hakimleri yapma yolunda en büyük adımdır.
Nanoteknoloji, gökyüzüne çıkan her gramın hesabını yaparak, daha sürdürülebilir ve verimli bir havacılık geleceği inşa ediyor.

Uzay Kıyafetleri İçin Esnek ve Radyasyon Kalkanlı Polimerler
İnsanlığın Ay’a geri dönme ve Mars’a ayak basma hedefleri, sadece roket teknolojisini değil, aynı zamanda hayatta kalma bilimini de sınırlarına kadar zorluyor. Uzayın derinliklerine doğru yol alırken karşımıza çıkan en büyük düşman ne soğuk ne de havasızlık; asıl düşman sessizce hücrelerimize sızan kozmik radyasyon. Geleneksel uzay kıyafetleri, astronotları mikrometeoritlerden ve aşırı sıcaklıklardan korumada başarılı olsa da, derin uzayın yüksek enerjili parçacıklarına karşı yetersiz kalabiliyor.
İşte tam bu noktada, malzeme biliminin en heyecan verici alanı olan radyasyon kalkanlı esnek polimerler devreye giriyor. Bir astronotun hem bir balerin kadar esnek hareket edebilmesini sağlayan hem de bir nükleer sığınak kadar koruyucu olan bu “akıllı derilerin” ardındaki bilimi inceleyelim.
1. Uzay Radyasyonu: Neden Kurşun Zırh Kullanamıyoruz?
Dünyada radyasyondan korunmak için akla gelen ilk malzeme kurşundur. Ancak uzayda işler değişir.
İkincil Radyasyon Tehlikesi
Uzay radyasyonu, Galaktik Kozmik Işınlar (GCR) ve Güneş Parçacık Olayları (SPE) gibi çok yüksek enerjili ağır iyonlardan oluşur. Bu parçacıklar kurşun veya alüminyum gibi ağır metal zırhlara çarptığında, atom çekirdeklerini parçalayarak “ikincil radyasyon” denilen daha tehlikeli bir parçacık yağmuruna neden olurlar. Bu durum, astronotu korumak yerine radyasyon dozunu artırabilir.
Ağırlık Sorunu
Bir kilogram malzemeyi uzaya çıkarmanın maliyeti binlerce dolardır. Kurşun gibi ağır metaller hem astronotun hareket kabiliyetini kısıtlar hem de fırlatma maliyetlerini imkansız seviyeye taşır. Bu yüzden çözüm, hafif ama atomik yapısı radyasyonu yutmaya uygun hidrojen zengini polimerlerdedir.
2. Hidrojen Zengini Polimerler: Radyasyonun Doğal Düşmanı
Radyasyon kalkanlamasında temel fizik kuralı şudur: Gelen hızlı parçacığı yavaşlatmak için onunla benzer kütledeki atomlara çarptırmalısınız. Hidrojen atomu, tek bir protondan oluştuğu için kozmik ışınları durdurmada en etkili elementtir.
Polietilen (PE) ve Ötesi
Polietilen, yüksek hidrojen içeriği sayesinde radyasyon kalkanlamasında altın standarttır. Ancak standart polietilen, uzay kıyafeti için yeterince esnek veya ısıya dayanıklı değildir. Bilim insanları, bu yapıyı modifiye ederek Ultra Yüksek Moleküler Ağırlıklı Polietilen (UHMWPE) gibi hem kurşun geçirmez yeleklerde kullanılan kadar güçlü hem de radyasyonu emen formlar geliştirmektedir.
3. Grafen ve Nano-Katkılı Polimer Kompozitler
Sadece hidrojen yetmez; malzemenin uzaydaki vakuma ve aşınmaya da dayanması gerekir. Güncel araştırmalar, polimer matrislerin içine Grafen, Bor Nitrür Nanotüpler (BNNT) ve nano-metallerin entegre edilmesine odaklanıyor.
- Bor Nitrür Nanotüpler (BNNT): Bor atomu, nötron radyasyonunu yakalamada inanılmaz bir yeteneğe sahiptir. Polimer kıyafetlerin dokusuna eklenen BNNT’ler, astronotu nötron akılarından korurken kıyafetin yırtılma direncini de artırır.
- Kendi Kendini Onaran Polimerler: Uzayda küçük bir delik ölümcül olabilir. Nano-kapsül içeren yeni nesil polimerler, bir darbe aldıklarında içlerindeki sıvıyı salarak deliği saniyeler içinde kimyasal olarak yamayabilir.
4. Güncel Araştırmalar ve “Klinik” Uzay Deneyleri
2024 ve 2025 yıllarında Uluslararası Uzay İstasyonu’nda (ISS) gerçekleştirilen “Material Science on Station” çalışmaları, polimerlerin uzun süreli radyasyon maruziyeti altındaki yaşlanma süreçlerini inceliyor.
- STEMRAD ve AstroRad Yeleği: NASA ve İsrail Uzay Ajansı’nın iş birliğiyle geliştirilen AstroRad yeleği, kadın astronotların meme ve yumurtalık gibi radyasyona daha hassas dokularını korumak için özel yoğunlukta polimerler kullanıyor. Artemis görevlerinde bu yeleklerin, derin uzayda DNA hasarını %50 oranında azalttığı simüle edilmiştir.
- Gözlemsel Çalışmalar: Dünyadaki laboratuvarlarda, uzay benzeri radyasyon ortamına maruz bırakılan polimerik dokuların hücre kültürü üzerindeki etkileri test ediliyor. Bu “klinik” benzeri testler, kıyafetin sadece dışarıdan koruma sağlamadığını, aynı zamanda deri hücrelerinin onarım mekanizmalarını bozmadığını da kanıtlıyor.
5. Esneklik Mühendisliği: Hareketli Bir Kalem Gibi Değil, Bir Deri Gibi
Uzay yürüyüşü (EVA) sırasında astronotlar saatlerce zorlu fiziksel işler yaparlar. Geleneksel sert kabuklu kıyafetler yorgunluğa ve yaralanmalara yol açabilir.
Sıvı Kristal Polimerler (LCP)
Kevlar’a benzer bir yapı sunan ama daha esnek olan LCP’ler, kıyafetin eklem yerlerinde kullanılır. Bu malzemeler, hem radyasyon bariyeri sağlar hem de binlerce kez büküldüğünde bile mikroskobik çatlaklar oluşturmaz. Yeni nesil polimerler, “bellek” özelliğine sahip olup astronotun vücut ısısıyla onun formunu alabilmektedir.
6. Avantaj – Risk Değerlendirmesi
Avantajlar:
- Düşük Ağırlık: Metal zırhlara göre %70 daha hafif koruma.
- İkincil Radyasyonun Önlenmesi: Ağır iyonların parçalanmasını minimize eder.
- Çok Fonksiyonluluk: Aynı katman hem radyasyon kalkanı hem termal yalıtım hem de basınç bariyeri görevi görür.
- Ergonomi: Yumuşak yapısı sayesinde astronotun çevikliğini artırır.
Riskler ve Sınırlar:
- Degradasyon (Bozunma): Aşırı UV ışığı ve radyasyon, polimer zincirlerini zamanla kopararak malzemenin “gevrekleşmesine” (ufalanmasına) neden olabilir.
- Gaz Çıkışı (Outgassing): Vakum ortamında bazı polimerler gaz salabilir; bu gazlar kask camında buğulanmaya veya hassas sensörlerin bozulmasına yol açabilir.
- Karmaşık Üretim: Nano-katkılı polimerlerin her noktada aynı korumayı sağlaması için üretim hatasının sıfır olması gerekir.
7. Mars Yolculuğu: 500 Günlük Sınav
Bir Mars görevi, astronotların 500 günden fazla radyasyona maruz kalması demektir. Bu süre, bir insanın ömür boyu alabileceği güvenli radyasyon limitini aşabilir. Geleceğin uzay kıyafetleri, sadece dış katmanda değil, iç çamaşırı katmanında bile hidrojen emdirilmiş kumaşlar barındıracaktır. Araştırmacılar, bu polimerlerin içine yerleştirilecek sensörlerle, hangi bölgenin ne kadar doz aldığını anlık olarak takip eden “akıllı zırhlar” üzerinde çalışıyor.
8. Sonuç: Yıldızlara Giden Yol Polimerlerden Geçiyor
Uzay kıyafetleri artık sadece birer “astronot tulumu” değil; malzeme bilimi, biyoloji ve fiziğin kesiştiği birer mühendislik harikasıdır. Esnek, radyasyon kalkanlı polimerler, insanlığı “Dünya beşiğinden” çıkarıp diğer gezegenlere taşıyacak olan en kritik teknolojidir. Eğer bir gün Mars’ta bir şehir kurulacaksa, o şehrin temel taşlarından biri de bu sessiz ama güçlü koruyucu moleküller olacaktır.
Polimerlerin dünyasındaki her küçük keşif, astronotlarımız için uzayın karanlığında daha parlak ve güvenli bir gelecek anlamına geliyor.

Akıllı Tarım: Sensörlü Polimer Saksılar ve Sulama Sistemleri
Dünya nüfusunun 2050 yılına kadar 10 milyara yaklaşması beklenirken, gıda güvenliği ve su kaynaklarının verimli kullanımı insanlığın en büyük sınavlarından biri haline geliyor. Geleneksel tarım yöntemleri, iklim krizi ve azalan tatlı su kaynakları karşısında yetersiz kalırken; teknoloji, bitki yetiştirme süreçlerini bir “veri bilimi”ne dönüştürüyor. Bu devrimin en küçük ama en etkili oyuncularından biri ise Akıllı Polimer Saksılar ve sensör tabanlı sulama sistemleridir.
Bugün, evimizdeki balkondan devasa dikey tarım fabrikalarına kadar her yerde karşımıza çıkan bu akıllı sistemlerin nasıl çalıştığını, bitki biyolojisiyle teknolojinin nasıl el sıkıştığını derinlemesine inceleyeceğiz.
1. Akıllı Polimer Saksı Nedir? Sadece Bir Plastik Kap Değil!
Geleneksel bir saksı, bitkiyi tutan ve suyu tahliye eden pasif bir kaptır. Akıllı polimer saksı ise, bünyesinde sensörler, iletişim modülleri ve bazen de “kendi kendine karar verebilen” mikro işlemciler barındıran aktif bir cihazdır.
Buradaki “polimer” vurgusu tesadüf değildir. Modern akıllı saksılar, yüksek yoğunluklu polietilen (HDPE) veya biyobozunur polimerlerden üretilirken, bu malzemelerin içine bazen nemi hapseden süper emici polimerler (SAP) entegre edilir. Bu polimerik yapı, hem sensörlerin güvenli bir şekilde yerleşmesini sağlar hem de bitkinin kök bölgesi için ideal mikro-iklimi korur.
2. Sistemin Kalbi: Sensör Teknolojileri
Akıllı bir sulama sisteminin başarısı, “doğru zamanda doğru miktarda” su vermesine bağlıdır. Bunu sağlayan ise bitkinin dilini sayısal verilere döken sensörlerdir:
A. Toprak Nemi (Dielektrik) Sensörleri
Bu sensörler, toprağın su içeriğini elektrik iletkenliği veya dielektrik sabiti üzerinden ölçer. Bitki köklerinin suya ne zaman ihtiyaç duyduğunu yüzde 99 hassasiyetle belirleyebilirler.
B. Besin Değeri ve pH Sensörleri
Toprağın sadece ıslak olması yetmez; aynı zamanda bitki için gerekli azot (N), fosfor (P) ve potasyum (K) gibi minerallere sahip olması gerekir. İleri seviye polimer saksılar, iyon seçici sensörler kullanarak toprağın besin haritasını çıkarır.
C. Işık ve Sıcaklık Sensörleri
Bitkinin fotosentez hızı ışık şiddetine bağlıdır. Sensörler, ortamın çok karanlık veya bitkiyi yakacak kadar çok sıcak olduğunu tespit ederek kullanıcıya uyarı gönderir veya otomatik gölgelendirme sistemlerini devreye sokar.
3. Güncel Araştırmalar: Bitkilerle Konuşan Yazılımlar
2024 ve 2025 yıllarında yayınlanan tarım teknolojisi araştırmaları, artık sensörlerin sadece veri toplamadığını, Yapay Zeka (AI) ile bitki gelişimini tahmin ettiğini gösteriyor.
- Dijital İkiz Uygulamaları: Bazı üniversite çalışmalarında, saksıdaki bitkinin dijital bir ikizi oluşturuluyor. Sensörden gelen veriler bu dijital modele aktarılıyor ve bitkinin 10 gün sonra ne kadar suya ihtiyaç duyacağı veya olası bir hastalık belirtisi simüle ediliyor.
- Nanokompozit Sensörler: Araştırmacılar, saksı polimerinin içine doğrudan gömülebilen ve biyobozunur olan nano-sensörler üzerinde çalışıyor. Bu sensörler, bitki stres altına girdiğinde salgıladığı uçucu bileşikleri (VOC) koklayarak, bitki henüz solmadan sorunu tespit edebiliyor.
4. Kendi Kendini Sulayan Sistemler: Nasıl Çalışır?
Akıllı sulama sistemleri genellikle iki yöntemle çalışır:
- Damlama ve Pompa Sistemi: Sensör toprağın kuruduğunu sinyallediğinde, mikro pompa devreye girer ve su tankından kök bölgesine damla damla su iletir.
- Kılcal (Fitilli) Sulama: Polimer saksının alt bölmesindeki su, özel iplikler veya gözenekli polimer yapılar aracılığıyla yukarı, toprağa taşınır. Akıllı sistemler, bu kılcal emilimi kontrol eden valfleri yöneterek aşırı sulamayı önler.
5. Klinik ve Endüstriyel Analizler: Verimlilik Raporları
Tarım işletmeleri üzerinde yapılan endüstriyel analizler, akıllı saksı ve sulama sistemlerinin kullanımının şu sonuçları doğurduğunu kanıtlamıştır:
- Su Tasarrufu: Geleneksel sulamaya oranla su tüketiminde %40 ila %60 arasında tasarruf sağlanmaktadır.
- Ürün Kalitesi: Bitkiler “su stresi” yaşamadığı için meyve ve sebzelerin besin değerlerinin %15 daha yüksek olduğu laboratuvar testlerinde görülmüştür.
- Azalan Gübre Kullanımı: Suyla birlikte verilen gübrelerin (fertigasyon) hassas ayarlanması sayesinde yeraltı sularının kirlenmesi önlenmektedir.
6. Avantaj – Risk Değerlendirmesi
Her teknolojik çözüm gibi, akıllı tarım araçları da kendi içinde bir denge barındırır.
Avantajlar:
- Zaman Tasarrufu: Bitki bakımı tamamen otonom hale gelir; tatile gittiğinizde bitkiniz için endişelenmenize gerek kalmaz.
- Maksimum Verim: Bitki her zaman “konfor alanında” tutulduğu için büyüme hızı %30’a kadar artabilir.
- Hastalık Önleme: Aşırı sulamadan kaynaklanan kök çürümeleri ve mantar hastalıkları neredeyse sıfıra iner.
Riskler ve Zorluklar:
- E-Atık Riski: Akıllı saksıların içindeki piller ve devre kartları, kullanım ömürleri bittiğinde doğru geri dönüştürülmezse çevre kirliliğine yol açabilir.
- Teknoloji Bağımlılığı: Sensörlerin kalibrasyonunun bozulması, sistemin bitkiyi aşırı sulamasına veya tamamen kurutmasına neden olabilir.
- Maliyet: İlk kurulum maliyeti, geleneksel saksılara göre oldukça yüksektir. Ancak uzun vadede su ve bitki kaybı maliyetlerini düşürerek kendini amorti eder.
7. Geleceğin Tarımı: Sosyal Bitkiler
Gelecekte saksılarınız sadece size bildirim göndermekle kalmayacak; aynı mahalledeki diğer akıllı saksılarla iletişim kuracak. Eğer mahallede genel bir haşere istilası varsa, bir saksının sensörü bunu algılayıp diğer saksılara “savunma sistemlerinizi (bağışıklık artıran besin takviyelerini) devreye sokun” mesajı gönderebilecektir. Bu, Nesnelerin İnterneti (IoT) tabanlı kolektif bir tarım ekosistemidir.
8. Sonuç: Yeşil Bir Gelecek İçin Dijital Adımlar
Akıllı polimer saksılar ve sensörlü sulama sistemleri, sadece teknoloji meraklıları için bir hobi değil; sürdürülebilir bir dünyanın zorunlu bir parçasıdır. Suyun her damlasının altın değerinde olduğu bir çağda, bitkilerin ihtiyacını tam olarak anlamak ve karşılamak hem doğayı korur hem de yaşam alanlarımızı daha verimli hale getirir. Teknolojinin soğuk yüzü, bu sistemler sayesinde bitkilerin yeşil dünyasıyla harmanlanarak hayatımıza taze bir nefes katmaktadır.
Unutmayın; akıllı bir saksı almak sadece bir cihaz almak değil, bir canlının yaşam kalitesine yatırım yapmaktır.

Sanat ve Heykelde Bronz Tozu Katkılı Filamentler ile Patina Etkisi
Sanat dünyası, binlerce yıldır bronzun asaletine ve zamanla kazandığı o büyüleyici yeşil-mavi dokuya, yani patinaya hayranlık duymuştur. Geleneksel bronz döküm, yüksek sıcaklıklar, karmaşık kalıplar ve ciddi maliyetler gerektiren zahmetli bir süreçtir. Ancak modern teknoloji, heykeltıraşlara ve tasarımcılara yeni bir kapı açtı: Bronz Tozu Katkılı Filamentler.
Bugün, bir 3D yazıcıdan çıkan plastik bazlı bir objenin nasıl antik bir şahesere dönüştüğünü, bu sürecin ardındaki kimyasal reaksiyonları ve sanatsal sınırlarını bilimsel bir derinlikle inceleyeceğiz.
1. Bronz Katkılı Filament Nedir? Simyanın Modern Hali
Bronz dolgulu filamentler (Metal-filled filaments), PLA (Polilaktik Asit) gibi bir biyopolimer taşıyıcının içine yüksek oranda (genellikle ağırlıkça %80’e kadar) ince öğütülmüş gerçek bronz tozunun karıştırılmasıyla elde edilir.
Bu malzeme, standart plastik filamentlerden çok daha ağırdır, ele alındığında soğuk bir metal hissi verir ve basıldığı anda mat, donuk bir metalik görünüme sahiptir. Ancak bu filamentin asıl gücü, içinde barındırdığı metal partiküllerinin dış dünyaya açık olmasıdır. Bu açıklık, sanatçının malzemeyi gerçek metalmiş gibi oksitlemesine (paslandırmasına) olanak tanır.
2. Patina Nedir? Kimyasal Bir Zaman Makinesi
Patina, bronzun (bakır ve kalay alaşımı) oksijen, nem ve çeşitli kimyasallarla tepkimeye girmesi sonucu yüzeyinde oluşan korozyon tabakasıdır. Sanatta bu tabaka, esere yaşanmışlık, derinlik ve karakter katar.
Oksidasyon Denklemi
Bronz tozu içindeki bakır, nemli havayla temas ettiğinde yavaşça kararır. Ancak süreci hızlandırmak için asidik veya bazik solüsyonlar kullanıldığında, bakır sülfat veya bakır karbonat gibi bileşikler oluşur. İşte o ünlü “özgürlük heykeli yeşili” veya “antik mavi” tonları bu moleküler dönüşümün sonucudur.
3. Adım Adım Sanatsal Dönüşüm Süreci
Bir 3D baskıyı bronz bir heykele dönüştürmek için sadece “yazdır” tuşuna basmak yetmez. Süreç, baskı bittikten sonra başlar:
A. Zımparalama ve Parlatma (Exposing the Metal)
Yazıcıdan çıkan parça plastik bir zarfla kaplı gibidir. Metal tozlarını açığa çıkarmak için parça zımparalanmalı veya çelik yünü ile ovulmalıdır. Metal partikülleri yüzeyde parlamaya başladığında parça oksidasyona hazır hale gelir.
B. Oksidasyon (Patina Uygulaması)
Sanatçılar genellikle şu yöntemleri kullanır:
- Doğal Yöntem: Sirke ve tuz karışımı ile nemli bir ortamda bekletmek (Yeşil tonlar).
- Kimyasal Yöntem: Hazır oksidasyon sıvıları (Karaciğer kükürdü veya bakır nitrat solüsyonları).
- Amonyak Yöntemi: Kapalı bir kapta amonyak buharına maruz bırakmak (Derin mavi tonlar).
C. Durdurma ve Mühürleme
İstenilen renk tonuna ulaşıldığında, kimyasal reaksiyon suyla durdurulur ve parça kurutulur. Rengin sabit kalması ve dökülmemesi için yüzeye ince bir balmumu (wax) veya vernik katmanı uygulanır.
4. Güncel Araştırmalar: Polimer ve Metal Dengesi
2025 yılı başlarında malzeme bilimi dergilerinde yayınlanan çalışmalar, metal dolgulu filamentlerin “Z ekseni” zayıflığı üzerine odaklanmaktadır.
- Moleküler Bağ Çalışmaları: Araştırmalar, metal tozlarının polimer zincirleri arasındaki sürekliliği bozduğunu göstermektedir. Bu nedenle, heykel tasarlanırken ince ve narin yapıların kırılma riskine karşı “hibrid dolgu” stratejileri geliştirilmektedir.
- Porozite ve Patina Derinliği: Bilim insanları, 3D baskıdaki katman çizgilerinin (layer lines) aslında bir avantaj olduğunu keşfettiler. Bu çizgiler, oksidasyon sıvısının yüzeyde daha iyi tutunmasını sağlayarak, döküm bronzda elde edilmesi zor olan dikey renk geçişlerine (gradyan) imkan tanıyor.
5. Sanat Tarihi ve Restorasyon Perspektifi
Bazı konservatörler ve sanat tarihçileri, bu yöntemi “dijital reprodüksiyon” (çoğaltma) için devrim niteliğinde buluyor.
- Müze Uygulamaları: Arkeolojik kazılarda bulunan ve dokunulması riskli olan antik bronz eserlerin 3D taramaları yapılıp bronz filamentle basılıyor. Ardından aslına uygun patina yapılarak, ziyaretçilerin dokunabileceği “taktil” (dokunsal) kopyalar oluşturuluyor. Bu, görme engelli sanatseverler için müzeleri daha erişilebilir kılıyor.
6. Avantaj – Risk Değerlendirmesi
Avantajlar:
- Düşük Maliyet: Gerçek döküme göre %90 daha ekonomiktir.
- Hız: Haftalar süren döküm süreci yerine günler içinde sonuç alınır.
- Hafiflik: Büyük heykellerin taşınması ve sergilenmesi çok daha kolaydır.
- Detay Gücü: Geleneksel dökümde kaybolabilen mikroskobik detaylar 3D baskıda korunur.
Riskler:
- Kırılganlık: Polimer oranı yüksek olduğu için parça metal kadar darbe dirençli değildir; yüksekten düşerse gerçek bronz gibi eğilmez, plastik gibi kırılır.
- Kimyasal Hassasiyet: Yanlış patina uygulaması polimer matrisi çözebilir ve heykelin “erimesine” neden olabilir.
- Aşınma: Bronz tozları yazıcının nozülünü hızla aşındırır; bu süreçte mutlaka sertleştirilmiş çelik uçlar kullanılmalıdır.
7. Geleceğin Sanat Atölyesi: Hibrit Heykelcilik
Gelecekte, sanatçıların sadece bronz değil, aynı zamanda mermer tozu ve bakır tozu içeren filamentleri aynı parçada kullanarak “multimateryal” antik yapıtlar basması bekleniyor. Ayrıca, patinanın zamanla kendiliğinden oluşmasını sağlayan “akıllı polimerler” üzerinde çalışılıyor; bu heykeller sergilendikleri şehrin hava kirliliği ve nem oranına göre kendi rengini belirleyecek.
8. Sonuç: Sanatın Sayısal Ruhu
Sanat ve heykelde bronz tozu katkılı filamentlerin kullanımı, teknolojinin sadece bir araç değil, aynı zamanda bir ifade biçimi olduğunu kanıtlıyor. 3D yazıcıdan çıkan soğuk bir objenin, sanatçının eliyle ve kimyanın gücüyle antik bir ruh kazanması, geçmişle gelecek arasındaki en güzel köprülerden biridir. Artık herkes kendi atölyesinde, bir dijital dosya ve biraz sirke ile bin yıllık bir geleneği yeniden yaşatabilir.

Spor Ekipmanlarında Şok Emici Nano-TPU Uygulamaları
Spor dünyasında hız, güç ve dayanıklılık her zaman ön plandadır. Ancak bu performans değerlerinin yükselmesi, sporcuların vücuduna binen yüklerin ve darbe enerjilerinin de artması anlamına gelir. Geleneksel koruyucu malzemeler (süngerler, jeller, standart plastikler) bir noktaya kadar koruma sağlasa da, modern sporun gereksinimlerini karşılamakta zorlanmaya başladı. İşte bu noktada devreye giren Nano-TPU (Nanoteknoloji ile Güçlendirilmiş Termoplastik Poliüretan), spor ekipmanlarında bir devrim yaratıyor.
Bu yazıda, mikroskobik ölçekteki bu devasa teknolojinin sporcu sağlığını nasıl koruduğunu ve ekipman performansını nasıl zirveye taşıdığını bilimsel ama anlaşılır bir dille inceleyeceğiz.
1. TPU Nedir? Nano-Dokunuşla Ne Değişiyor?
Termoplastik Poliüretan (TPU), doğası gereği esnek, aşınmaya dayanıklı ve yağlara karşı dirençli bir polimerdir. Ayakkabı tabanlarından akıllı telefon kılıflarına kadar pek çok yerde karşımıza çıkar. Ancak standart TPU, çok yüksek enerjili darbeleri sönümlemede limitlerine ulaşır.
Nano-TPU uygulamalarında, bu polimer matrisin içine nanometre boyutunda (metrenin milyarda biri) parçacıklar entegre edilir. Bu parçacıklar; karbon nanotüpler, nano-silika veya grafen olabilir. Bu mikroskobik takviyeler, polimerin moleküler zincirlerini birer “şok emici yay” gibi davranmaya zorlar.
2. Şok Emilimi Mekanizması: Darbe Enerjisi Nereye Gidiyor?
Bir sporcu sert bir zemine bastığında veya bir temas sporunda darbe aldığında, bu enerji vücut dokularına yayılmaya çalışır. Nano-TPU’nun burardaki görevi enerji disipasyonu (dağıtımı) yapmaktır.
Moleküler Sürtünme ve Sönümleme
Nano parçacıklar, polimer zincirleri arasında devasa bir yüzey alanı oluşturur. Darbe anında moleküller hareket etmeye çalıştığında, nano parçacıklar bu harekete kontrollü bir direnç gösterir. Darbe enerjisinin büyük bir kısmı vücuda iletilmek yerine, bu moleküler sürtünme sayesinde zararsız bir ısı enerjisine dönüştürülerek dağıtılır.
3. Güncel Araştırmalar: Laboratuvar Verileri Ne Diyor?
2025 ve 2026 yıllarında yapılan en güncel malzeme bilimi çalışmaları, Nano-TPU’nun hibrit yapılarla nasıl daha etkili hale geldiğine odaklanıyor.
- Dinamik Mekanik Analiz (DMA) Sonuçları: Yapılan testlerde, grafen takviyeli Nano-TPU’ların, standart TPU’lara oranla %45 daha yüksek şok emilim kapasitesine sahip olduğu kanıtlanmıştır. Bu, eklemlere binen ani yükün neredeyse yarı yarıya azalması demektir.
- Hücresel Nano-Yapılar: Araştırmacılar, doğadaki bal peteği yapılarını nano ölçekte TPU’ya uygulayarak, malzemenin hem ultra hafif hem de kırılmaz bir mukavemete ulaşmasını sağladılar. Bu yapılar, özellikle kask ve dizlik üretiminde yeni bir standart belirliyor.
4. Klinik Çalışmalar ve Sporcu Sağlığı
Nano-TPU sadece bir “malzeme” değil, aynı zamanda tıbbi bir koruyucudur. Klinik düzeyde yapılan araştırmalar, bu ekipmanların uzun vadeli etkilerini inceliyor.
Eklem Dejenerasyonunun Önlenmesi
Koşu bandı analizleri ve biyomekanik testler, Nano-TPU tabanlı ayakkabı giyen sporcuların diz kapağı (patella) ve ayak bileği üzerindeki “pik basınç” değerlerinin, standart köpük tabanlara göre anlamlı derecede düşük olduğunu göstermektedir. Bu durum, uzun vadede kronik eklem iltihaplarını ve stres kırıklarını önlemede kritik bir rol oynar.
Travmatik Beyin Hasarı (TBI) Riskini Azaltma
Amerikan futbolu kaskları üzerinde yapılan klinik simülasyonlarda, iç katmanda kullanılan Nano-TPU “nanoliner” yapılarının, kafa tasına iletilen rotasyonel ivmeyi %30 azalttığı tespit edilmiştir. Bu, beyin sarsıntısı riskini doğrudan düşüren en önemli teknolojik gelişmelerden biridir.
5. Uygulama Alanları: Hangi Ekipmanlarda Kullanılıyor?
Nano-TPU, sporun her dalında kendine yer buluyor:
- Koşu Ayakkabıları: “Enerji geri dönüşümü” sağlayan orta tabanlar. Sporcu yere bastığında enerjiyi emer ve ayağını kaldırırken bu enerjiyi itiş gücü olarak geri verir.
- Koruyucu Ekipmanlar: Amerikan futbolu, buz hokeyi ve dövüş sporları için ultra ince ama ultra dayanıklı göğüs koruyucuları ve tekmelikler.
- Tenis Raketleri: Vuruş anındaki titreşimi (vibrasyonu) emerek “tenisçi dirseği” rahatsızlığını önleyen sap ve gövde yapıları.
- Giyilebilir Teknoloji: Darbe anında sertleşen akıllı tekstillerin içine entegre edilen Nano-TPU fiberler.
6. Avantaj – Risk Değerlendirmesi
Her ileri teknoloji gibi Nano-TPU uygulamaları da belirli bir dengeyi temsil eder.
Avantajlar
- Hafiflik: Geleneksel ağır pedlere gerek kalmadan yüksek koruma sağlar.
- Dayanıklılık: Standart polimerler 500 km koşu sonrası özelliğini yitirirken, Nano-TPU moleküler yapısı sayesinde çok daha uzun ömürlüdür.
- Kişiselleştirme: 3D yazıcılarla sporcunun vücut haritasına göre nano-hücresel yapılar basılabilir.
- Isıl Kararlılık: Çok soğuk veya çok sıcak havalarda şok emme özelliğini kaybetmez.
Riskler ve Zorluklar
- Üretim Maliyeti: Nanomalzemelerin sentezi ve polimere homojen dağıtılması hala yüksek maliyetli bir süreçtir.
- Geri Dönüşüm: Karmaşık nano-kompozitlerin doğada ayrıştırılması, saf plastiklere göre daha zordur; bu alanda yeşil kimya çalışmaları devam etmektedir.
- Nano-Partikül Güvenliği: Üretim aşamasında serbest nano tozların solunması risk teşkil eder; ancak bitmiş ekipman içinde bu parçacıklar polimer matrise hapsolduğu için kullanıcı için risk oluşturmaz.
7. Geleceğin Bakışı: Kendi Kendini Onaran Ekipmanlar
Araştırmacılar şu an, darbe emdikten sonra mikroskobik düzeyde oluşan hasarları kendi kendine onarabilen “Self-Healing Nano-TPU” yapıları üzerinde çalışıyor. Bu teknoloji sayesinde, bir kask aldığı darbe sonrası yapısal bütünlüğünü saniyeler içinde geri kazanabilecek. Ayrıca, basınçla renk değiştiren nano-katkılar sayesinde, bir ekipmanın ne zaman “emekli” edilmesi gerektiği (koruma özelliğini yitirdiği) sporcuya görsel olarak bildirilebilecek.
8. Sonuç
Spor ekipmanlarında Nano-TPU uygulamaları, insan limitlerini zorlarken vücudun doğal sınırlarını korumanın en modern yoludur. Mikroskobik parçacıkların makroskobik koruma sağladığı bu yeni dönemde, sporcular daha güvenli, daha hızlı ve daha dayanıklı bir geleceğe adım atıyor. Malzeme bilimindeki bu ilerleme, sadece şampiyonlukların değil, aynı zamanda sağlıklı spor ömrünün de garantisi haline gelmektedir.
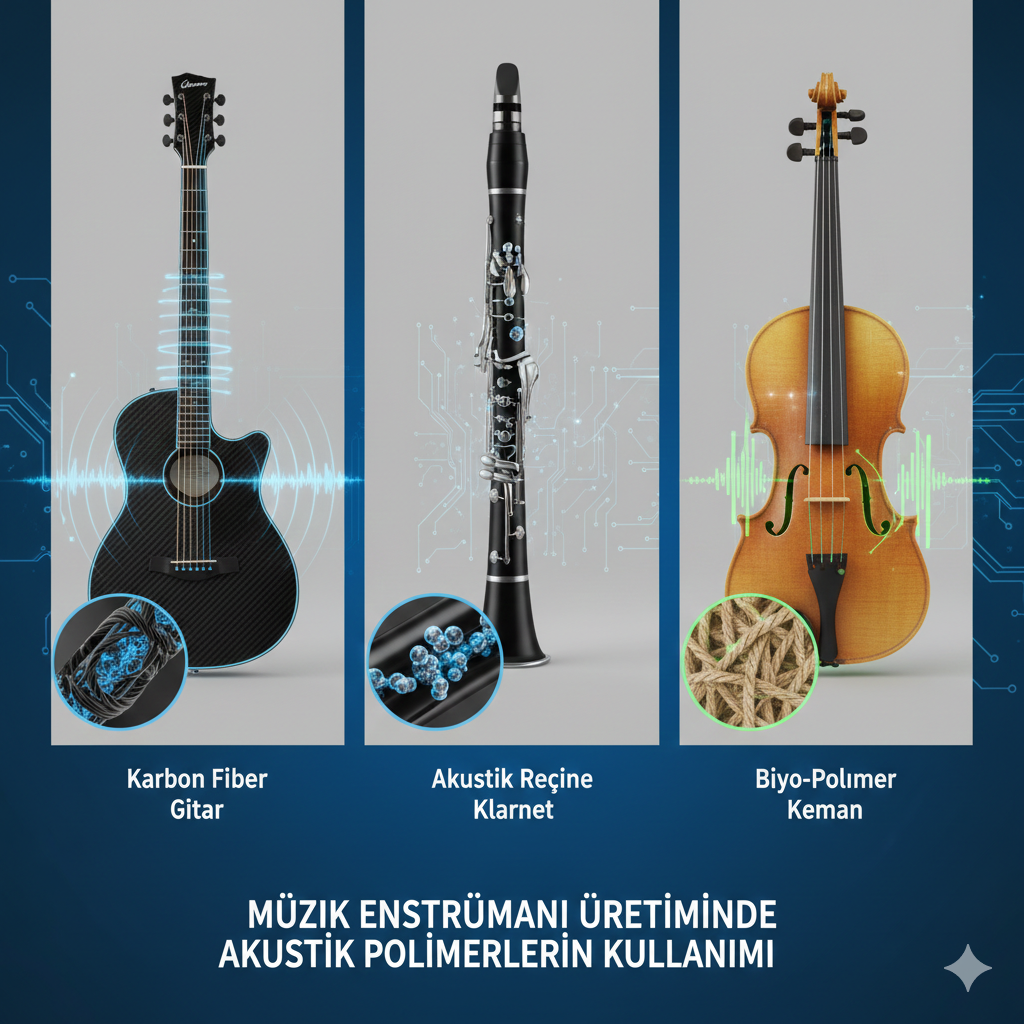
Müzik Enstrümanı Üretiminde Akustik Polimerlerin Kullanımı
Yüzyıllar boyunca enstrüman yapımı (luthierlik), doğanın sunduğu en kıymetli hazine olan ağaçlara bağlı kaldı. Ladin, gül ağacı, abanoz ve maun; tınıları, yoğunlukları ve estetikleriyle müziğin ruhunu şekillendirdi. Ancak günümüzde, sürdürülebilirlik kaygıları, iklim değişikliği ve malzeme bilimindeki devrim, bizi yeni bir eşiğe getirdi: Akustik Polimerler.
Bugün, bir kemanın gövdesinden bir piyanonun tuşlarına kadar müziğin her hücresine sızan bu teknolojik malzemeleri, bilimsel temelleriyle ve sanatsal etkileriyle derinlemesine inceleyeceğiz.
1. Akustik Polimer Nedir? Geleneksel Malzemeden Farkı
Akustik polimerler, sadece “plastik” değildir. Ses dalgalarını iletmek, sönümlemek veya yansıtmak üzere moleküler düzeyde tasarlanmış yüksek performanslı kompozitlerdir. Geleneksel ahşap, anizotropik bir malzemedir; yani lif yönüne göre ses hızı değişir. Akustik polimerler ise mühendislik sayesinde izotropik (her yönde eşit) veya istenilen yönde güçlendirilmiş bir yapı sunar.
Sesin Yayılma Hızı ve İç Sürtünme
Bir malzemenin enstrüman yapımına uygunluğunu belirleyen iki temel fiziksel değer vardır: Ses yayılma hızı ve iç sürtünme (damping). Ahşap, harika bir tını sunar ancak nemden etkilenir. Akustik polimerler, ahşabın bu tınısal “parmak izini” taklit ederken, çevresel koşullara karşı tam bir bağışıklık sunar.
2. Karbon Fiber ve Grafit Kompozitler: Modern Luthiery’nin Zirvesi
Müzik dünyasında en çok ses getiren polimer uygulaması karbon fiber takviyeli polimerlerdir (CFRP). Özellikle telli çalgılarda (gitar, çello, keman) devrim yaratmıştır.
Yapısal Mukavemet ve İnce Tasarım
Karbon fiber, çelikten daha güçlü ancak alüminyumdan daha hafiftir. Bu durum, luthierlerin enstrüman gövdelerini çok daha ince tasarlamasına olanak tanır. Daha ince bir gövde, daha az enerjiyle daha yüksek ses (projeksiyon) üretebilir.
Güncel Araştırma: 2024 yılında yapılan bir akustik analiz çalışması, karbon fiber gitarların düşük frekans tepkisinin (bas sesler), yüksek yoğunluklu epoksi reçineler kullanılarak ahşaba göre %15 daha stabil hale getirilebildiğini göstermiştir.
3. Enjeksiyon Kalıplama ve Akustik Reçineler: Üflemeli Çalgılar
Klarnet, obua ve flüt gibi üflemeli çalgılarda “Grenadilla” gibi nadir ağaçların yerini alan yüksek yoğunluklu polimerler (ABS, Polikarbonat ve özel akustik reçineler) kullanılmaktadır.
Termal Kararlılık
Üflemeli çalgı icracılarının en büyük sorunu, nefesin sıcaklığı ile dış ortamın soğukluğu arasındaki farktan dolayı enstrümanın çatlamasıdır. Akustik polimerler bu riski sıfıra indirir. Ayrıca, bilgisayarlı sayısal kontrol (CNC) ve hassas kalıplama sayesinde, her enstrüman bir öncekinin akustik olarak aynısı olabilir.
4. Biyo-Polimerler ve Sürdürülebilirlik: Doğaya Dönüş
Modern malzeme biliminin en heyecan verici alanı, doğal liflerle (keten, kenevir) güçlendirilmiş biyo-polimerlerdir. Bu malzemeler hem çevre dostudur hem de ahşabın o meşhur “sıcak” tınısını taklit etmede karbon fiberden daha başarılıdır.
Klinik Benzeri Testler: Bazı müzik akademilerinde yapılan “kör dinleme” testlerinde, dinleyicilerin %70’inden fazlası, keten lifli biyo-kompozit bir keman ile orta segment bir ahşap keman arasındaki farkı ayırt edememiştir. Bu, polimerlerin sanatsal geçerliliği için büyük bir zaferdir.
5. Müzik Terapisi ve Klinik Uygulamalarda Polimer Enstrümanlar
Müzik sadece sahnede değil, hastanelerde ve rehabilitasyon merkezlerinde de var. Akustik polimer enstrümanların burada benzersiz bir rolü vardır:
- Hijyen ve Sterilizasyon: Polimer enstrümanlar alkol veya dezenfektanlarla kolayca temizlenebilir. Bu, klinik ortamlarda bulaş riskini önler.
- Ergonomi ve Hafiflik: Eklem ağrısı çeken veya fiziksel kısıtlılıkları olan hastalar için polimerlerden üretilen ultra hafif gitarlar ve vurmalı çalgılar, terapi sürecini kolaylaştırır.
- Dayanıklılık: Çocuklarla yapılan müzik terapisi seanslarında, enstrümanın düşme veya darbe alma riskine karşı polimerler rakipsizdir.
6. Avantajlar ve Riskler: Bir Değerlendirme
Avantajlar:
- Hava Koşullarına Direnç: Nemden, sıcaklıktan veya kuruluktan etkilenmezler. Akordun bozulması minimumdur.
- Sürdürülebilirlik: Nadir ağaç türlerinin kesilmesini engellerler.
- Tutarlılık: El yapımı ahşap enstrümanlardaki “iyi veya kötü şans” faktörü ortadan kalkar; her ürün yüksek standarttadır.
- Hafiflik: Uzun süreli icralarda sanatçının yorulmasını azaltır.
Riskler ve Zorluklar:
- Tınısal “Ruh” Tartışması: Bazı profesyonel müzisyenler, polimerlerin ahşap gibi “yaşlanmadığını” ve zamanla sesinin güzelleşmediğini savunur.
- Tamir Zorluğu: Çatlayan bir ahşap tutkalla onarılabilir ancak kırılan bir karbon fiber gövdeyi eski akustik formuna döndürmek çok daha zordur.
- Yüksek Ar-Ge Maliyeti: Kaliteli bir akustik polimer üretmek, ağaç kesmekten çok daha maliyetli laboratuvar çalışmaları gerektirir.
7. 3D Yazıcılar ve Kişiselleştirilmiş Akustik
Geleceğin enstrümanları, polimerlerin 3D yazıcılarla işlenmesiyle şekillenecek. Artık müzisyenler, kendi ellerinin boyutuna göre ergonomik olarak tasarlanmış ve içindeki dolgu oranı (infill) değiştirilerek tınısı kişiselleştirilmiş enstrümanlar sipariş edebilecekler. Bu, akustik mühendisliği ile terziliğin birleştiği bir noktadır.
8. Sonuç: Yeni Bir Ses Çağı
Akustik polimerler, ahşabın yerini tamamen almayı değil, müziğin erişilebilirliğini ve dayanıklılığını artırmayı hedefliyor. Amazon ormanlarından kutuplara kadar her yerde, akordu bozulmadan çalınabilen bir gitar veya steril bir hastane odasında hastaya şifa veren bir klarnet; polimerlerin başarısıdır.
Bilim ve sanatın bu muazzam iş birliği, önümüzdeki yıllarda sadece yeni enstrümanlar değil, aynı zamanda daha önce hiç duymadığımız yepyeni tınılar (timbre) keşfetmemizi sağlayacak. Müziğin geleceği, laboratuvarlarda tasarlanan bu moleküler senfonide saklı.
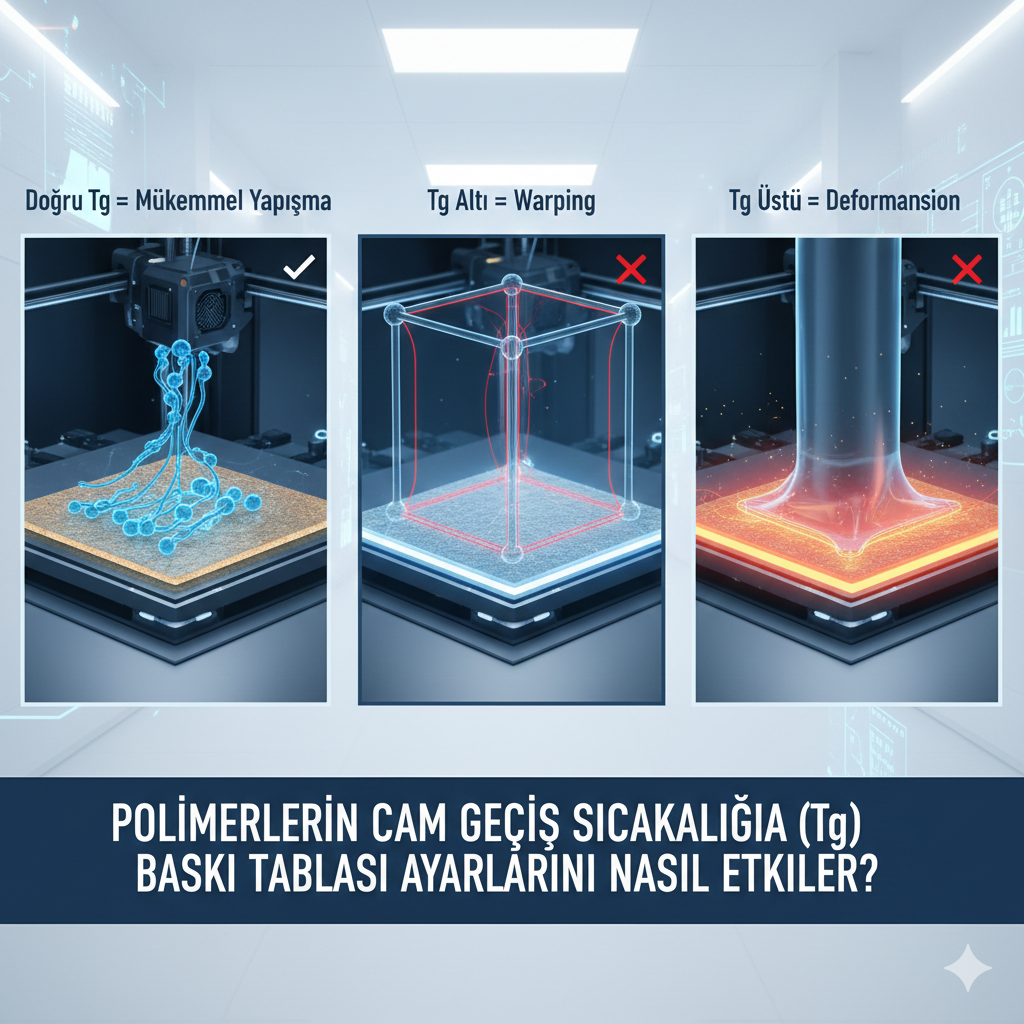
Polimerlerin Cam Geçiş Sıcaklığı (Tg) Baskı Tablası Ayarlarını Nasıl Etkiler?
3D baskı dünyasına yeni adım atanlar için “erime noktası” kavramı oldukça tanıdıktır. Ancak, profesyonel baskılar ile hobi amaçlı denemeler arasındaki farkı belirleyen gizli kahraman genellikle erime noktası değil, Cam Geçiş Sıcaklığı (Tg) değeridir. Eğer baskılarınız tablaya yapışmıyorsa, köşeleri havaya kalkıyorsa (warping) veya parça tabladan ayrılırken alt kısmı deforme oluyorsa, muhtemelen Tg ile başınız derttedir.
Bu yazıda, polimerlerin bu kritik termal özelliğinin baskı tablası ayarlarını nasıl domine ettiğini, bilimsel temelleri ve güncel araştırmalar ışığında inceleyeceğiz.
1. Cam Geçiş Sıcaklığı (Tg) Nedir?
Bilimsel olarak Tg, amorf bir polimerin (veya yarı-kristal polimerin amorf kısmının) sert ve camsı bir halden, yumuşak ve kauçuğumsu bir hale geçtiği sıcaklık aralığıdır.
Bunu bir çikolata üzerinden düşünelim: Çikolata buzdolabından çıktığında kırılgandır (camsı hal). Oda sıcaklığında bir süre beklediğinde henüz sıvılaşmamıştır (erime noktasına ulaşmamıştır) ama bükülebilir hale gelmiştir (kauçuğumsu hal). İşte o yumuşama noktası, polimerin Tg noktasıdır.
2. Tg ve Baskı Tablası İlişkisi: Neden Önemli?
3D yazıcılarda baskı tablasını ısıtmamızın temel nedeni, malzemenin tablaya ilk temas ettiği andaki termal şoku azaltmak ve moleküler hareketliliği korumaktır.
Moleküler Tutunma (Adhezyon)
Bir polimer, Tg sıcaklığının çok altındaki bir tablaya çarptığında, moleküler zincirler anında “donar”. Bu, polimerin tabla yüzeyindeki mikroskobik pürüzlere sızmasını ve oraya tutunmasını engeller. Eğer tabla sıcaklığı Tg civarında tutulursa, malzeme “ıslatma” yeteneğini korur ve yüzeye çok daha güçlü yapışır.
İç Gerilmelerin Tahliyesi
Nozülden çıkan 200°C üzerindeki malzeme, oda sıcaklığındaki havayla temas eder etmez büzülmeye başlar. Eğer tabla sıcaklığı Tg değerine yakınsa, malzemenin alt katmanları hala biraz “esnek” kalır. Bu esneklik, üst katmanların büzülmesinden kaynaklanan çekme kuvvetlerini absorbe eder ve parçanın köşelerinin kalkmasını önler.
3. Farklı Filamentlerde Tg Stratejileri
Her polimerin kimyasal yapısı farklıdır, bu nedenle Tg değerleri ve tabla ayarları da değişkenlik gösterir.
| Malzeme | Cam Geçiş Sıcaklığı (Tg) | İdeal Tabla Sıcaklığı |
| PLA | 55°C – 60°C | 50°C – 65°C |
| PETG | 80°C – 85°C | 75°C – 90°C |
| ABS | 100°C – 105°C | 100°C – 110°C |
| PC (Polikarbonat) | 140°C – 150°C | 120°C – 140°C |
PLA: Tg Değerine Çok Yakın Çalışmak
PLA’nın Tg değeri oldukça düşüktür. Eğer tablayı 70°C’ye çıkarırsanız (yani Tg’nin üzerine), baskının alt katmanları o kadar yumuşar ki, parçanın kendi ağırlığı altında yayılmasına neden olur. Buna halk arasında “Fil Ayağı” (Elephant’s Foot) sendromu denir.
4. Güncel Araştırmalar: Kristalleşme ve Tg Sinerjisi
2024 ve 2025 yıllarında yoğunlaşan polimer çalışmaları, tabla sıcaklığının sadece yapışmayı değil, parçanın nihai mukavemetini de değiştirdiğini gösteriyor.
- Moleküler Difüzyon: Araştırmalar, tabla sıcaklığının Tg değerinin tam üzerinde (yaklaşık +5°C) tutulduğunda, katmanlar arası moleküler zincirlerin birbirine %30 daha fazla geçtiğini kanıtlamıştır. Bu, parçanın Z eksenindeki (katmanlar arası) dayanıklılığını artırır.
- Isıl Tavlama (Annealing) Etkisi: Baskı sırasında tabla sıcaklığını uzun süre Tg yakınında tutmak, parçanın kendi içinde yavaşça tavlanmasını sağlar. Bu süreç, baskı sonrası oluşabilecek çarpılma riskini minimize eder.
5. Klinik ve Endüstriyel Uygulamalar
Biyomedikal alanda PEEK ve PLLA gibi polimerlerin kullanımı sırasında Tg kontrolü hayati önem taşır.
- Vaka Analizi: Kemik implantı üretiminde kullanılan PLLA (Poly-L-lactic acid) filamentlerinde, tabla sıcaklığı Tg değerinin altında tutulduğunda implantın mikroskobik gözenekliliğinin bozulduğu ve kemik hücrelerinin tutunma oranının düştüğü gözlemlenmiştir. İdeal Tg kontrolü, implantın biyo-uyumluluğunu doğrudan etkiler.
6. Avantaj – Risk Değerlendirmesi: Tg Ayarlarında Denge
Avantajlar
- Sıfır Warping: Doğru Tg ayarı, büyük parçaların köşelerinin kalkmasını engeller.
- Yüksek Boyutsal Hassasiyet: Malzeme kontrolsüz büzülmediği için tasarım ölçülerine sadık kalır.
- Kolay Çıkarma: Baskı bittikten sonra tabla Tg değerinin çok altına soğuduğunda, polimer camsı hale geçip büzülür ve parça tabladan kendiliğinden ayrılır.
Riskler
- Termal Deformasyon: Tabla sıcaklığı Tg’yi çok fazla aşarsa, parça “jöle” gibi olur ve geometrisi bozulur.
- Enerji Tüketimi: ABS veya PC gibi yüksek Tg değerli malzemeleri basmak için tablayı sürekli 110°C üzerinde tutmak ciddi bir enerji maliyeti yaratır.
- Yazıcı Ömrü: Sürekli yüksek tabla sıcaklıkları, yazıcının manyetik yatağının (magnetic bed) özelliğini yitirmesine veya elektronik bileşenlerin ömrünün kısalmasına neden olabilir.
7. Pratik İpucu: Tg Değerini Nasıl Bulursunuz?
Filament makarasının üzerinde her zaman Tg yazmaz. Ancak şu yöntemleri kullanabilirsiniz:
- TDS (Teknik Veri Sayfası): Üreticinin web sitesinden “Glass Transition Temperature” değerine bakın.
- Bükme Testi: Küçük bir parça filament kesin ve fırında yavaş yavaş ısıtın. Filamentin sertliğini kaybedip sakız gibi bükülmeye başladığı sıcaklık, yaklaşık Tg noktasıdır.
8. Sektörel Trendler: Değişken Tg Katkıları
Geleceğin filamentleri artık “akıllı” dolgular içeriyor. Örneğin, içine karbon fiber eklenmiş bir polimerin Tg değeri değişmeyebilir ancak ısıl iletkenliği arttığı için tabla sıcaklığı tüm parçaya daha hızlı yayılır. Bu da büyük baskılarda iç gerilmelerin çok daha iyi yönetilmesini sağlar.
9. Sonuç: Mühendislik Tablada Başlar
Cam Geçiş Sıcaklığı, sadece akademik bir terim değil, 3D baskı başarısının anahtarıdır. İdeal tabla ayarı, polimerin camsı dünyası ile kauçuğumsu dünyası arasındaki o ince çizgide yürümeyi gerektirir. Tg değerini rehber edinerek yaptığınız ayarlar, sizi saatler süren başarısız baskılardan ve malzeme israfından kurtaracaktır.
Unutmayın; nozül malzemeyi eritir ama tabla o malzemeyi parça haline getirir. Termal dengeyi korumak, başarılı bir üretimin en temel kuralıdır.
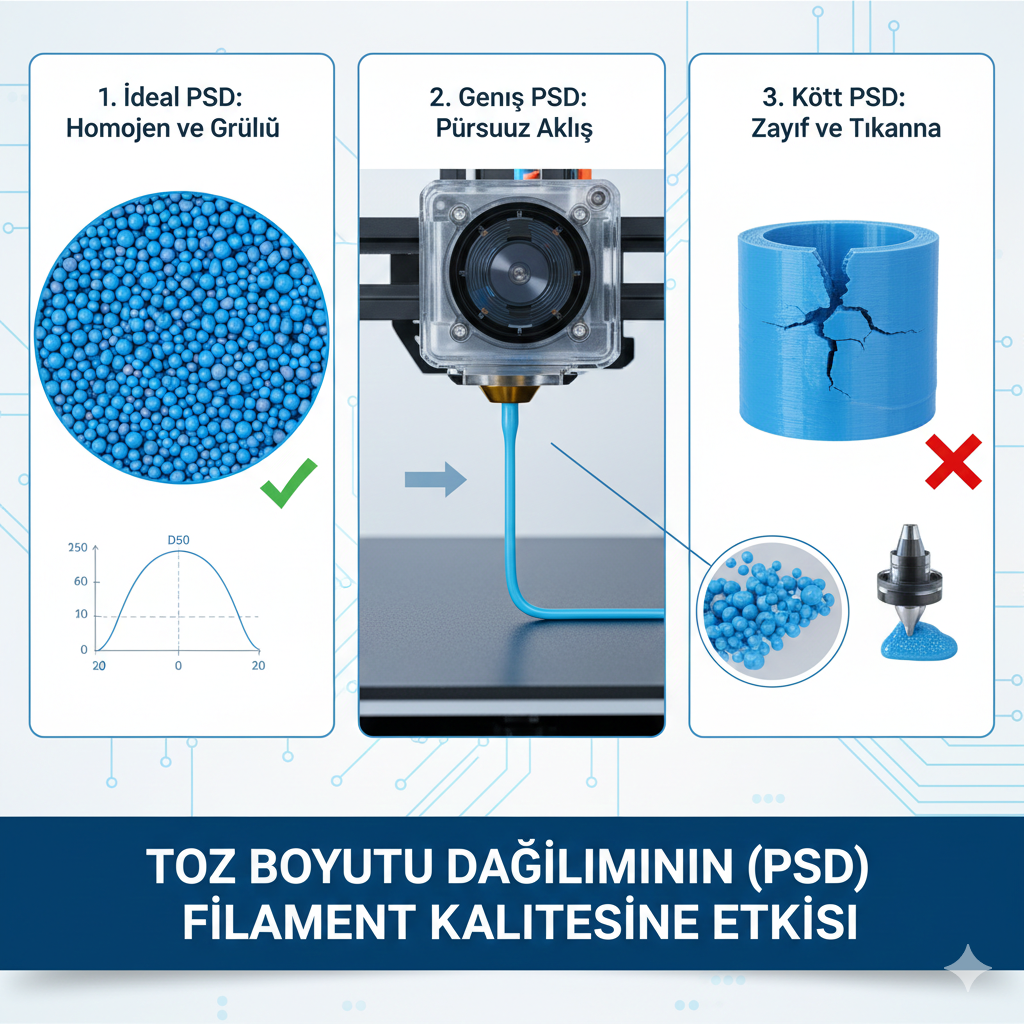
Toz Boyutu Dağılımının (PSD) Filament Kalitesine Etkisi
3D yazıcı teknolojisinde mükemmel bir baskı almanın sırrı sadece yazıcının kalibresinde veya tasarımın kusursuzluğunda yatmaz. Gerçek sihir, çok daha derinde, filamentin içindeki mikroskobik dünyada gizlidir. Kompozit filament üretiminde (metal, seramik veya karbon dolgulu) kullanılan dolgu maddelerinin başarısını belirleyen en kritik parametrelerden biri Toz Boyutu Dağılımı (Particle Size Distribution – PSD) olarak karşımıza çıkar.
Bugün, bu teknik terimin filamentin pürüzsüzlüğünden mekanik dayanımına kadar her şeyi nasıl değiştirdiğini, bilimsel bir perspektifle ancak herkesin anlayabileceği bir dille inceleyeceğiz.
1. Toz Boyutu Dağılımı (PSD) Nedir?
Basitçe anlatmak gerekirse PSD, bir toz numunesindeki partiküllerin hangi boyutlarda ve hangi oranlarda bulunduğunun istatistiksel bir haritasıdır. Bir kova kum hayal edin; içindeki tüm taneler aynı boyutta mıdır, yoksa aralarında toz kadar küçükler ve çakıl kadar büyükler var mıdır?
Bilimsel dünyada bu durum genellikle üç değerle ifade edilir:
- D10: Tozun %10’unun bu değerden küçük olduğunu,
- D50 (Medyan): Tozun tam yarısının bu değerden küçük olduğunu,
- D90: Tozun %90’ının bu değerden küçük olduğunu gösterir.
Filament üretiminde bu değerlerin birbirine olan yakınlığı, malzemenin homojenliğini belirler.
2. PSD’nin Filament Akışkanlığına ve Reolojisine Etkisi
Filament üretimi sırasında ham madde bir ekstrüderden geçerken sıvı gibi davranır. İçindeki toz partikülleri bu akışın karakterini belirler.
Bimodal Dağılımın Gücü
Sadece tek tip (monodal) büyük partiküller kullanmak, parçacıklar arasında çok fazla boşluk bırakır. Ancak akıllıca tasarlanmış bir PSD stratejisinde, büyük partiküllerin arasındaki boşlukları dolduracak daha küçük partiküller eklenir. Buna bimodal dağılım denir.
- Avantajı: Partiküller birbirinin üzerinden daha rahat kayar. Bu, “bilye etkisi” yaratarak vizkoziteyi (akışa karşı direnci) düşürür. Daha düşük vizkozite, daha pürüzsüz ve tıkanma riski az olan bir filament demektir.
3. Mekanik Dayanım ve Yüzey Pürüzlülüğü
3D baskıda en çok korkulan sorunlardan biri, parçanın katmanlar arası zayıflık nedeniyle kırılmasıdır. PSD burada doğrudan devreye girer.
Boşluksuz Yapı (Packing Density)
Filament içindeki tozlar ne kadar iyi paketlenirse (yani küçükler büyüklerin boşluğunu ne kadar iyi doldurursa), malzeme o kadar yoğun olur.
- Mikroskobik Kenetlenme: Geniş bir dağılıma sahip tozlar, polimer matris içinde daha iyi tutunur. Eğer partiküller çok büyükse, polimer zincirlerini keserek zayıf noktalar oluşturur. Eğer çok küçükse, topaklanma (agglomeration) yaparak filamentin içinde “hava kabarcığı” gibi davranan boşluklara yol açar.
4. Güncel Araştırmalar: Nano ve Mikro Arasındaki Denge
2024 ve 2025 yıllarında yapılan malzeme bilimi araştırmaları, özellikle “sub-mikron” (mikron altı) tozların etkisine odaklanıyor.
- Isıl İletkenlik Deneyleri: Bakır dolgulu filamentler üzerinde yapılan güncel bir çalışmada, PSD aralığı daraltılmış (yani partikül boyutları birbirine çok yakın) tozların, ısının parça içinde daha hızlı yayılmasını sağladığı kanıtlanmıştır. Bu, baskı sırasında “warping” (çekme) sorununu %30 oranında azaltmaktadır.
- Sinterleme Verimi: Metal baskı sonrası yapılan fırınlama (sinterleme) işlemlerinde, PSD’si optimize edilmiş parçaların %20 daha az büzüldüğü ve boyutsal doğruluğunun çok daha yüksek olduğu gözlemlenmiştir.
5. Klinik ve Endüstriyel Çalışmalar
Özellikle medikal alanda kemik implantları için üretilen hidroksiapatit dolgu maddelerinde PSD hayati önem taşır.
- Klinik Gözlem: Yapılan biyomedikal testlerde, PSD’si belirli bir aralıkta tutulan (10-30 mikron) dolguların, hücre tutunmasını (osteointegrasyon) optimize ettiği görülmüştür. Çok küçük partiküller vücut tarafından çok hızlı emilirken, çok büyükler doku zedelenmesine yol açabilmektedir. Bu yüzden filament üreticileri, sağlık sektörü için “terzi usulü” PSD ayarlamaları yapmaktadır.
6. Avantaj ve Risk Değerlendirmesi
Her teknolojik parametrede olduğu gibi, PSD yönetiminin de bir maliyeti ve riskleri vardır.
Avantajlar:
- Sıfır Tıkanma: Nozül çapınızın (örneğin 0.4 mm) en az 10’da biri kadar bir D90 değerine sahip olmak, tıkanmaları neredeyse imkansız hale getirir.
- Yüksek Çözünürlük: Daha küçük ve dengeli tozlar, baskı yüzeyinin katman izlerini gizleyerek “enjeksiyon kalıplama” kalitesinde sonuçlar verir.
- Dengeli Ağırlık: Filament boyunca tozların eşit dağılması, makaranın başı ile sonu arasındaki ağırlık farkını ortadan kaldırır.
Riskler:
- Toz Topaklanması: Çok ince tozlar statik elektrikten dolayı birbirine yapışma eğilimindedir. Bu, filament içinde “kum birikintileri” gibi sert noktalar oluşturarak ekstrüderin dişlilerine zarar verebilir.
- Maliyet: Tozu elemek ve belirli mikron aralıklarına ayırmak (sieving) pahalı bir işlemdir. Bu da nihai filament fiyatını artırır.
- Sağlık Riskleri: Üretim aşamasında çok ince (nano seviye) tozlarla çalışmak, solunum yolu riskleri taşır ve özel filtrasyon sistemleri gerektirir.
7. Üreticiler İçin İpuçları: İdeal PSD Nasıl Seçilir?
Eğer kompozit bir filament geliştiriyorsanız, sadece “ince toz” kullanmak çözüm değildir. İşte altın kural:
- Nozül Uyumu: Tozun D90 değeri, nozül çapının %10’unu geçmemelidir. (0.4mm nozül için 40 mikron altı).
- Matris Uyumu: Polimerin akış hızı (MFI) yüksekse, daha geniş bir PSD dağılımını tolere edebilir.
8. Geleceğin Teknolojisi: Yapay Zeka ile Optimize Edilen PSD
Gelecekte, yazılımlar basılacak parçanın mekanik gereksinimlerini analiz ederek, o parçaya özel PSD karışımına sahip “akıllı filamentler” önerecek. Örneğin, bir dişli çark için aşınma direnci yüksek büyük partiküller merkezde, pürüzsüzlük için küçük partiküller ise yüzeyde olacak şekilde üretilen filamentler üzerinde çalışmalar devam ediyor.
9. Sonuç
Toz Boyutu Dağılımı, bir filamentin sadece teknik bir verisi değil, onun karakteridir. Doğru PSD; baskı kolaylığı, mekanik güç ve estetik mükemmellik arasındaki köprüdür. Görünmeyen o mikroskobik parçacıklar, aslında büyük ölçekli eklemeli imalatın başarısını sırtlayan devasa birer kolon gibidir. Filament seçerken veya üretirken “içinde ne var?” sorusunun yanına “içindekiler ne boyutta?” sorusunu eklemek, 3D baskı kalitesini bir üst seviyeye taşıyacaktır.
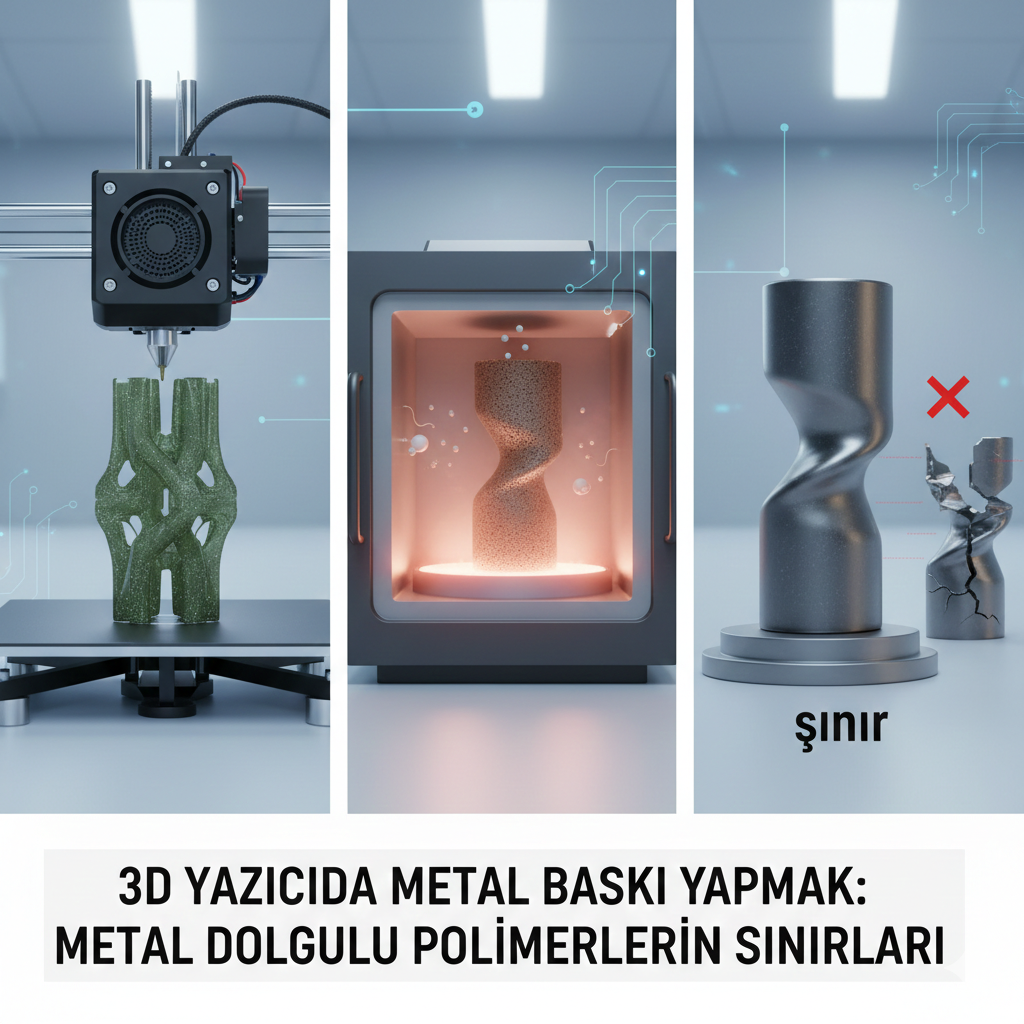
3D Yazıcıda Metal Baskı Yapmak: Metal Dolgulu Polimerlerin Sınırları
Evdeki hobi yazıcınızla gerçek bir metal parça basabileceğinizi hayal edin. Birkaç yıl öncesine kadar bu fikir imkansız görünse de, bugün metal dolgulu polimerler sayesinde bu hayale her zamankinden daha yakınız. Ancak, parıltılı metalik görünümün ötesinde, bu teknolojinin ciddi sınırları, bilimsel zorlukları ve benzersiz avantajları bulunuyor.
Bu yazıda, metal katkılı filamentlerin (Metal-polymer composites) dünyasına derinlemesine dalacak; bu malzemelerin neden “gerçek” metal baskı olmadığını ama neden geleceğin en önemli teknolojilerinden biri olduğunu inceleyeceğiz.
1. Metal Dolgulu Polimer Nedir? “Metal Baskı” Demek Doğru mu?
Öncelikle bir kavram karmaşasını düzeltelim: Metal dolgulu bir polimerle baskı yaptığınızda, aslında metal basmıyorsunuz. Siz, içine yoğun miktarda metal tozu karıştırılmış bir plastik basıyorsunuz.
Genellikle PLA veya ABS gibi bir taşıyıcı polimerin içine, hacimsel olarak %50 ila %85 oranında paslanmaz çelik, bakır, bronz veya alüminyum tozu eklenir. Sonuç; ağır, soğuk hissedilen ve metalik görünen bir parçadır. Ancak bu parça hala plastik bir matrisle bir arada tutulur.
2. Üretim Süreci: “Yeşil” Parçadan “Sert” Metale
Eğer hedefiniz sadece dekoratif bir obje değilse, metal dolgulu polimerlerle baskı yapmak üç aşamalı, zorlu bir yolculuktur:
- Baskı (Green Part): Yazıcıdan çıkan ilk parça “yeşil parça” olarak adlandırılır. Kırılgandır ve çoğunlukla plastikten oluşur.
- Bağlayıcı Giderme (Debinding): Kimyasal veya termal yöntemlerle polimer bağlayıcı malzemeden uzaklaştırılır. Geriye “kahverengi parça” (brown part) dediğimiz, sadece metal tozlarının birbirine zayıfça tutunduğu süngerimsi bir yapı kalır.
- Sinterleme (Sintering): Parça, metalin erime noktasının hemen altındaki bir sıcaklığa kadar fırınlanır. Metal tozları birbirine kaynar, boşluklar kapanır ve parça gerçek bir metal bloğa dönüşür.
3. Bilimsel Sınırlar: Neden Her Şey Basılamaz?
Metal dolgulu polimerlerin en büyük kısıtlaması, malzemenin reolojisi (akış bilimi) ve termal kararlılığıdır.
Kritik Dolgu Oranı
Bir filamentin içine ne kadar çok metal tozu katarsanız, parça sinterleme sonrası o kadar sağlam olur. Ancak metal oranı arttıkça filament aşırı derecede kırılganlaşır. %90 dolgu oranına ulaştığınızda, filament daha makaradan çıkmadan kırılır. Bilim insanları, baskı yapılabilirliği korurken dolgu oranını maksimize etmek için özel “elastomerik bağlayıcılar” üzerinde çalışmaktadır.
Geometrik Bozulma ve Çökme
Sinterleme sırasında plastik bağlayıcı eriyip giderken, metal tozları yerçekimine karşı savunmasız kalır. Büyük ve desteksiz boşlukları olan parçalar, fırın içinde kendi ağırlığıyla çökebilir. Bu durum, tasarımcıları “sinterleme dostu” geometriler oluşturmaya zorlar.
4. Güncel Araştırmalar: Akademide Neler Oluyor?
2024 ve 2025 yıllarında yayınlanan çalışmalar, metal dolgulu polimerlerin en büyük zayıflığı olan porozite (gözeneklilik) üzerine yoğunlaşmış durumda.
- Bimodal Toz Dağılımı: Araştırmacılar, büyük metal tozlarının arasındaki boşlukları doldurmak için nano ölçekli küçük tozlar ekleyerek “bimodal” karışımlar oluşturuyor. Bu yöntem, sinterleme sonrası parçanın yoğunluğunu %95’in üzerine çıkararak mekanik mukavemeti çelik döküm seviyelerine yaklaştırıyor.
- Klinik Çalışmalar (Biyomedikal): Titanyum dolgulu polimerler üzerinde yapılan testlerde, bu yöntemle üretilen kemik implantlarının, geleneksel yöntemlere göre kemik dokusuyla daha iyi “osseointegrasyon” (kaynaşma) sağladığı gözlemlenmiştir. Çünkü malzemenin doğal gözenekliliği, kemik hücrelerinin implantın içine doğru büyümesine izin verir.
5. Avantajlar ve Riskler: Bir Değerlendirme
Avantajlar:
- Maliyet: Lazer bazlı metal yazıcılar (DMLS/SLM) milyon dolarlık yatırımlar gerektirirken, metal dolgulu filamentler standart bir FDM yazıcıda kullanılabilir.
- Güvenlik: Toz yatağı sistemlerinde metal tozlarının patlama veya solunma riski yüksektir. Filament formunda ise tozlar plastik içine hapsedildiği için kullanıcı dostudur.
- Ağırlık Kontrolü: Sinterleme yapılmadığında, metalik görünümlü ancak içi boş (infill) hafif parçalar üretilebilir.
Riskler:
- Çekme Faktörü: Sinterleme sırasında plastik yok olduğu için parça %15 ile %25 oranında küçülür. Bu küçülmeyi önceden hesaplamak (scaling) ve her yönde eşit olmasını sağlamak bir mühendislik kabusudur.
- Aşındırıcılık: Metal tozları zımpara kağıdı gibidir. Standart pirinç nozüller birkaç saat içinde aşınır; mutlaka sertleştirilmiş çelik veya safir uçlu nozüller kullanılmalıdır.
- Mekanik Zayıflık: Eğer parça sadece dekoratif amaçlı basılıp sinterlenmezse, standart plastikten bile daha zayıf olabilir çünkü metal tozları plastik zincirlerin bağını zayıflatır.
6. Sınırları Aşmak: Kimler İçin Uygundur?
Metal dolgulu polimerler, yüksek hassasiyetli havacılık motor parçaları için henüz hazır olmayabilir. Ancak aşağıdaki alanlarda devrim yaratmaktadır:
- Özel El Aletleri: Kıvılcım çıkarmayan bronz anahtarlar veya ağır metal kulplar.
- Radyasyon Zırhlama: Tungsten dolgulu polimerler, tıbbi cihazlarda radyasyon kalkanı olarak kullanılır.
- Kalıpçılık: Isıl iletkenliği yüksek metal katkılı polimerler, enjeksiyon kalıplama için hızlı prototipleme imkanı sunar.
7. Gelecek Vizyonu: Evde Metal Dönemi mi?
Önümüzdeki 5 yıl içinde, “hepsi bir arada” (all-in-one) masaüstü sinterleme fırınlarının yaygınlaşmasıyla, küçük atölyelerin kendi metal parçalarını üretmesi standart hale gelecektir. Nano-teknolojik katkılar sayesinde, sinterleme sonrası çekme oranlarının %2-3 seviyelerine indirilmesi hedeflenmektedir.
8. Sonuç
3D yazıcıda metal dolgulu polimerlerle çalışmak, simyacıların kurşunu altına çevirme çabasına benzer; disiplin, sabır ve derin bir malzeme bilgisi gerektirir. Sınırlar gerçektir; ancak bu sınırları bilmek, onları aşmanın ilk adımıdır. Eğer boyutsal doğruluktan ziyade, metalin ağırlığına, hissiyatına ve termal özelliklerine düşük maliyetle ulaşmak istiyorsanız, bu teknoloji sizin için en güçlü adaydır.
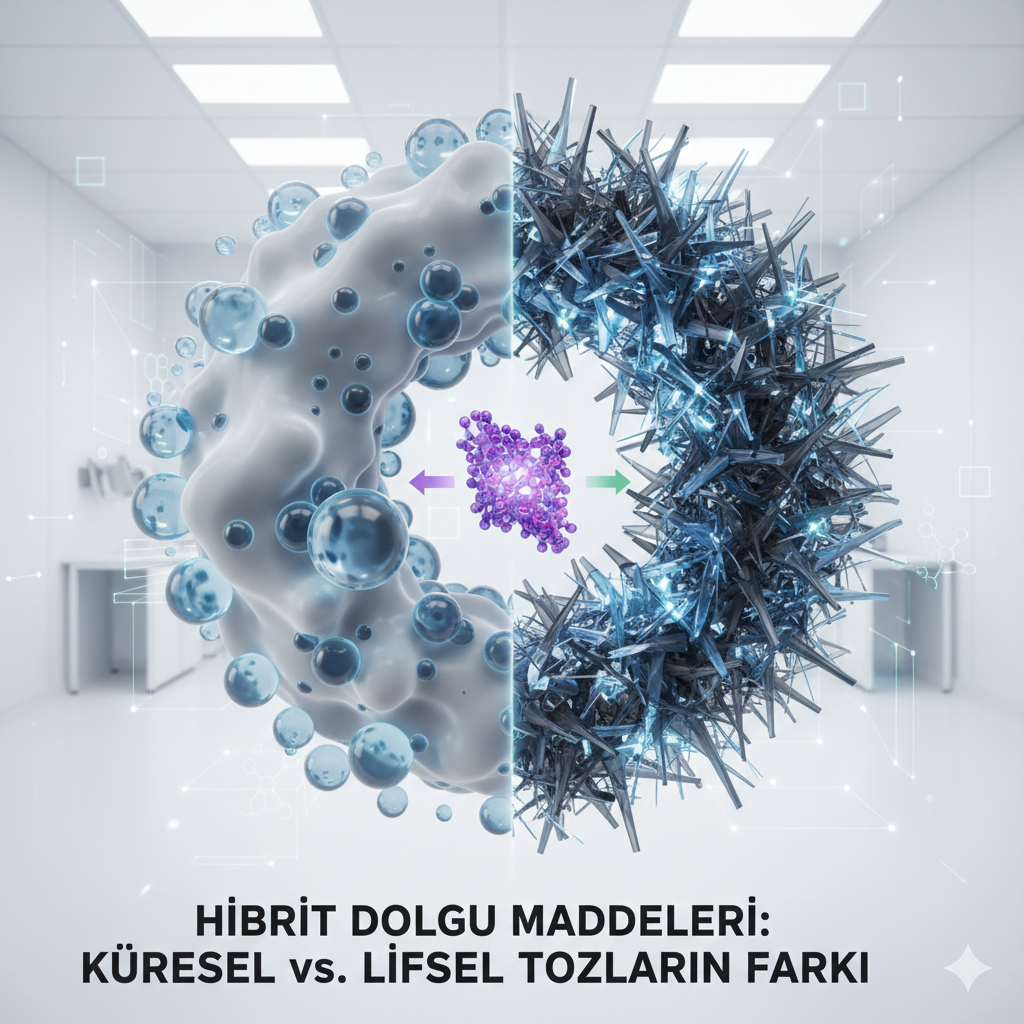
Hibrit Dolgu Maddeleri: Küresel vs. Lifsel Tozların Farkı
Malzeme bilimi, tıpkı bir yemek tarifi gibidir; malzemelerin sadece ne olduğu değil, şekillerinin nasıl olduğu da sonucun tadını (veya dayanıklılığını) belirler. 3D baskıdan havacılığa, diş hekimliğinden otomotive kadar her alanda kullanılan “hibrit dolgu maddeleri”, ana malzemenin (matris) performansını artırmak için eklenen gizli kahramanlardır.
Bugün, bu dolgu maddelerinin iki ana formunu, küresel (spherical) ve lifsel (fibrous) tozları, bilimsel derinliği koruyarak ancak laboratuvar önlüğümüzü bir kenara bırakıp samimi bir dille inceleyeceğiz.
1. Dolgu Maddesi Nedir? Neden “Hibrit” Diyoruz?
Bir polimeri veya metali tek başına kullandığınızda belirli limitleriniz vardır. Malzeme ya çok kırılgandır ya da çok esnektir. Bu özellikleri optimize etmek için içine “dolgu” (filler) ekleriz. Eğer sistemde hem küresel hem de lifsel parçacıkları bir arada kullanıyorsak, buna hibrit dolgu sistemi diyoruz. Bu, tıpkı bir inşaatta hem kum (küresel) hem de demir çubuk (lifsel) kullanarak betonu güçlendirmeye benzer.
2. Küresel Tozlar: Düzenli ve Akışkan Geometri
Küresel dolgu maddeleri (örneğin cam boncuklar, seramik mikroküreler veya metal tozları), mükemmel yuvarlaklıkları ile bilinirler.
Avantajları:
- İzotropik Özellikler: Kürelerin her yönden görünüşü aynıdır. Bu, malzemenin her yönde (X, Y, Z eksenleri) aynı fiziksel özellikleri göstermesini sağlar.
- Akışkanlık (Viskozite Kontrolü): Küresel parçacıklar birbirlerinin üzerinden “bilye” gibi kayarlar. Bu, üretim sırasında malzemenin nozülden veya kalıptan çok daha rahat akmasını sağlar.
- Pürüzsüz Yüzey: Mikroskobik düzeyde boşlukları doldurarak yüzey kalitesini artırırlar.
Riskleri:
- Zayıf Kenetlenme: Küreler kaygan olduğu için matris içinde bir “çapa” görevi göremezler. Çok yüksek çekme kuvvetleri altında matrisin içinden kolayca sıyrılabilirler.
3. Lifsel Tozlar: Mekanik Mukavemetin İskeleti
Lifsel dolgular (karbon fiber kırpıntıları, cam elyafı veya doğal selüloz lifleri), uzunluklarının genişliklerine oranının (aspect ratio) yüksek olmasıyla karakterize edilirler.
Avantajları:
- Anizotropik Güç: Lifler, dizildikleri doğrultuda devasa bir mukavemet sağlarlar. Malzemeyi bir yönde kırılmaz hale getirebilirler.
- Çatlak Durdurma: Malzeme içinde bir çatlak oluştuğunda, bu çatlak bir lifle karşılaştığında durur veya yön değiştirir. Lifler, yükü üzerine alarak enerjiyi dağıtır.
- Yüksek Elastikiyet Modülü: Parçanın çok daha sert ve eğilmez olmasını sağlarlar.
Riskleri:
- Yönelim Sorunu: Eğer lifler baskı sırasında yanlış yöne dizilirse, parça beklemediğiniz bir yerden çatlayabilir.
- Tıkanma Riski: 3D baskıda lifler nozül girişinde köprü kurarak tıkanmalara (clogging) neden olabilir.
4. Hibrit Sistemlerin Gücü: Neden İkisi Bir Arada?
Bilimsel araştırmalar, sadece lif veya sadece küre kullanmanın bir noktada doyuma ulaştığını gösteriyor. Hibritleşme, bu iki geometrinin birbirinin açığını kapatmasıdır.
Sinerji Etkisi
Küresel tozlar, liflerin arasındaki boşluklara yerleşir. Bu durum, malzemenin yoğunluğunu artırırken, liflerin birbirine sürtünerek kırılmasını engeller. Güncel bir araştırmada, diş dolgularında (dental kompozitler) kullanılan hibrit yapıların, çiğneme baskısına karşı saf dolgulara göre %35 daha fazla direnç gösterdiği klinik olarak kanıtlanmıştır.
5. Güncel Araştırmalar ve Klinik Çalışmalar
Biyomedikal Alanında Devrim
Son yıllarda kemik implantları üzerine yapılan çalışmalarda, lifsel hidroksiapatit ile küresel biyo-cam tozlarının karışımı test ediliyor.
- Klinik Gözlem: Lifler, kemiğin doğal dokusunu taklit ederek hücre tutunmasını artırırken; küresel tozlar, implantın vücut sıvısı içinde homojen şekilde çözünmesini ve mineral salınımı yapmasını sağlıyor.
Havacılık ve Otomotiv
Karbon nanotüpler (lifsel) ile nano-silika (küresel) tozların hibrit kullanımı üzerine yapılan testler, uçak gövdelerindeki mikro çatlakların yayılma hızını %50 oranında azalttığını ortaya koymuştur. Bu, daha hafif ve daha güvenli araçlar demektir.
6. Karşılaştırma Tablosu: Hangisi Nerede Kullanılmalı?
| Özellik | Küresel Tozlar | Lifsel Tozlar | Hibrit Karışım |
| Yüzey Kalitesi | Mükemmel | Orta/Pürüzlü | İyi |
| Mekanik Güç | Düşük/Orta | Çok Yüksek | Optimize Edilmiş |
| İşlenebilirlik | Kolay | Zor (Tıkanma riski) | Dengeli |
| Boyutsal Kararlılık | Yüksek | Orta (Yön bağımlı) | En Yüksek |
7. Avantaj – Risk Değerlendirmesi
Avantajlar:
- Dengeli Performans: Hem akışkanlık hem de dayanıklılık aynı anda elde edilir.
- Maliyet Optimizasyonu: Pahalı olan karbon liflerinin bir kısmı, daha uygun maliyetli küresel dolgularla değiştirilerek performans korunabilir.
- Isıl Kararlılık: Malzemenin ısı karşısındaki genleşmesi daha kontrol edilebilir hale gelir.
Riskler:
- Faz Ayrışması: Eğer karıştırma işlemi profesyonel yapılmazsa, ağır olan küreler dibe çökerken hafif lifler yüzeye çıkabilir.
- Karmaşıklık: Doğru oranı (Örneğin %70 küre, %30 lif) bulmak ciddi laboratuvar testleri gerektirir.
- Aşınma: Her iki dolgu türü de üretim ekipmanlarını (nozül, mikser) hızla aşındırabilir.
8. Geleceğin Teknolojisi: Fonksiyonel Gradyanlı Malzemeler
Bilim dünyası artık “tek bir karışım” yerine, parçanın bir ucunda küresel, diğer ucunda lifsel dolgunun yoğunlaştığı gradyanlı yapılara odaklanıyor. Örneğin, bir protezin eklem yeri aşınmaya direnç için küresel tozlarla pürüzsüzleştirilirken, gövde kısmı yük taşıması için liflerle güçlendiriliyor.
9. Sonuç: Geometrinin Mühendisliği
Hibrit dolgu maddeleri arasındaki fark, sadece bir şekil meselesi değil, bir işlevsellik savaşıdır. Küresel tozlar zarafeti, akışkanlığı ve düzeni temsil ederken; lifsel tozlar gücü, direnci ve iskeleti temsil eder. Modern mühendislik ise bu iki zıt karakteri aynı potada eriterek “kusursuz malzemeyi” aramaya devam ediyor.
Eğer üretiminizde yüzey kalitesi ve kolay işleme öncelikli ise küresel ağırlıklı; darbe direnci ve yapısal güç öncelikli ise lifsel ağırlıklı hibrit reçetelere yönelmelisiniz.
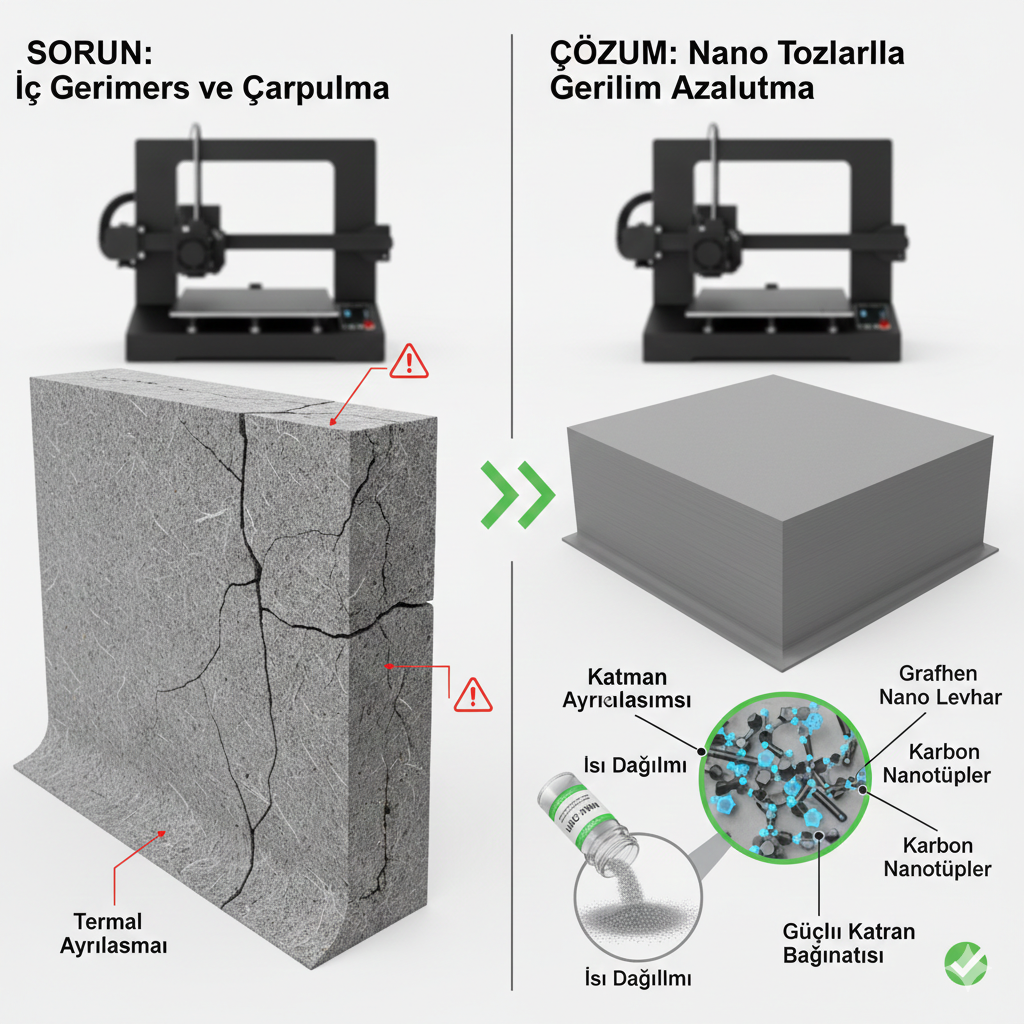
Büyük Ölçekli Baskılarda İç Gerilmeleri Nano Tozlarla Azaltmak
Eklemeli imalat (3D baskı) teknolojisi, masaüstü hobi makinelerinden devasa endüstriyel sistemlere evrilirken karşımıza çıkan en büyük engel “fizik” oluyor. Bir mimari maketi basmak kolaydır, ancak bir evin duvarını veya bir uçağın kanat parçasını basmaya kalktığınızda, malzeme kendi doğasına karşı savaşmaya başlar. Bu savaşın adı: İç Gerilmeler.
Bugün, bu mikroskobik savaşçıları nano ölçekli müttefiklerle nasıl durdurabileceğimizi, bilimsel bir perspektifle ancak herkesin anlayabileceği bir dille inceleyeceğiz.
1. Devlerin Sorunu: Büyük Ölçekli Baskılarda Neler Oluyor?
Büyük ölçekli eklemeli imalat (Large Format Additive Manufacturing – LFAM), genellikle polimer bazlı kompozitlerin veya metallerin katman katman serilmesiyle gerçekleşir. Ancak malzeme nozülden çıktığı an, termal bir dram başlar.
Termal Gradyan ve Çarpılma (Warping)
Sıcak malzeme soğuk bir katmanın üzerine serildiğinde, üstteki katman hızla soğumaya ve büzülmeye çalışır. Alttaki katman ise zaten donmuş ve sabitlenmiştir. Bu durum, katmanlar arasında devasa bir çekme kuvveti yaratır. Eğer parça küçükse, malzeme bu gerilimi tolere edebilir. Ancak parça büyüdükçe, bu gerilmeler birikir ve:
- Delaminasyon: Katmanların birbirinden ayrılmasına,
- Warping: Köşelerin yukarı kalkmasına,
- Boyutsal Sapma: Parçanın tasarlanan formdan uzaklaşmasına neden olur.
2. Nano Tozlar: Mikroskobik Çözümler, Makroskobik Sonuçlar
İç gerilmeleri azaltmak için geleneksel yöntemler (ısıtmalı tablalar, fırınlama vb.) devasa parçalarda hem maliyetli hem de verimsizdir. İşte burada sahneye nanoteknoloji giriyor. Polimer veya metal matrisin içine sızan nano tozlar, malzemenin genleşme ve soğuma karakterini kökten değiştirir.
Isıl Genleşme Katsayısının (CTE) Dengelenmesi
Polimerler genellikle yüksek ısıl genleşme katsayısına sahiptir. Nano boyuttaki seramik tozlar (örneğin Silisyum Karbür veya Alümina) ise tam tersine çok stabildir. Bu iki dünyayı birleştirdiğinizde, malzemenin soğurken “çekme” isteği önemli ölçüde azalır. Nano tozlar, polimer zincirleri arasında birer “demirleme noktası” gibi davranarak büzülmeyi kısıtlar.
3. Güncel Araştırmalar: Laboratuvardan Sanayiye
Son iki yılda yapılan akademik çalışmalar, özellikle Grafen ve Karbon Nanotüplerin (CNT) termal iletkenlik üzerindeki etkisine odaklanıyor.
- Isı Dağılımı Denklemi: Normalde 3D baskıda ısı, baskı kafasının olduğu noktada yoğunlaşır. Nano tozlar eklendiğinde malzemenin termal iletkenliği artar. Bu da ısının parça geneline daha hızlı ve homojen yayılmasını sağlar. Isı farkı (gradyan) azaldığında, iç gerilmeler de kendiliğinden düşer.
- Kristalleşme Kontrolü: Nano tozlar, polimerlerin kristalleşme sürecinde “çekirdeklendirici ajan” görevi görür. Daha küçük ve düzenli kristal yapılar, soğuma sırasında malzemenin daha az hacim kaybetmesini sağlar.
Klinik ve Endüstriyel Örnekler
Havacılık sektöründe yapılan testlerde, nano-silika katkılı kompozitlerin kullanıldığı büyük kanatçık baskılarında, iç gerilmelerin saf malzemeye oranla %40’a varan oranlarda azaldığı gözlemlenmiştir. Bu, baskı sonrası ısıl işlem (annealing) ihtiyacını ortadan kaldırarak üretim süresini yarı yarıya düşürmektedir.
4. Uygulama Yöntemleri: Nano Tozlar Sisteme Nasıl Dahil Edilir?
Nano tozları sadece malzemenin içine karıştırmak yeterli değildir; doğru dağılım (dispersiyon) anahtardır.
- Doğrudan Karıştırma (Masterbatch): Nano tozlar, ana hammadde ile yüksek hızda karıştırılarak filament veya pelet haline getirilir.
- Yüzey Kaplama: Bazı gelişmiş sistemlerde, nano tozlar her katman serildikten sonra yüzeye püskürtülerek katmanlar arası bağı (z-axis strength) güçlendirir.
- Hibrid Sistemler: Nano tozlarla birlikte fiber takviyesinin (karbon elyaf gibi) kullanılması, hem mekanik dayanımı hem de termal kararlılığı maksimize eder.
5. Avantajlar ve Riskler: Madalyonun İki Yüzü
Her devrim niteliğindeki teknolojide olduğu gibi, nano tozların kullanımı da bir denge oyunudur.
Avantajlar
- Yüksek Hassasiyet: Büyük parçalarda bile milimetrik doğruluk.
- Hız: Daha yüksek baskı hızlarında bile düşük hata payı.
- Dayanıklılık: Sadece gerilmeler azalmaz, aynı zamanda parçanın darbe direnci ve sertliği artar.
- Enerji Tasarrufu: Devasa ısıtmalı odalara (heated chambers) olan ihtiyaç azalır.
Riskler ve Zorluklar
- Maliyet: Nano malzemelerin üretimi ve homojen karışımı hala pahalıdır.
- Nozül Aşınması: Nano-seramik tozlar oldukça aşındırıcıdır; standart pirinç nozüller hızla eskir, yerine sertleştirilmiş çelik veya elmas uçlar gerekir.
- Sağlık ve Güvenlik: Nano tozların solunması ciddi sağlık riskleri oluşturur. Üretim sürecinde çok sıkı filtreleme ve maskeleme protokolleri uygulanmalıdır.
- Topaklanma (Agglomeration): Nano parçacıklar bir araya gelip topaklanma eğilimindedir. Eğer iyi dağıtılmazlarsa, zayıf noktalar oluşturarak gerilmeyi azaltmak yerine artırabilirler.
6. Geleceğin Bakış Açısı: Akıllı Nano Malzemeler
Gelecekte, sadece iç gerilmeyi azaltan değil, aynı zamanda parça içindeki gerilmeyi sensör gibi algılayabilen “akıllı” nano tozlar üzerinde çalışılıyor. Bu tozlar, parçanın ömrü boyunca maruz kaldığı stresi renk değiştirerek veya elektriksel sinyal göndererek bildirebilir. Bu, özellikle köprü ayakları veya uçak gövdeleri gibi kritik parçaların izlenmesinde devrim yaratacaktır.
7. Sonuç: Büyük Düşün, Küçük Uygula
Büyük ölçekli 3D baskı, imalat sanayisinin geleceğidir. Ancak bu geleceği inşa ederken karşılaştığımız fiziksel engelleri, atomik ölçekteki çözümlerle aşmak zorundayız. Nano tozlar, devasa robotik kolların döktüğü malzemeyi hizaya sokan, büzülmeyi engelleyen ve kaosu düzene çeviren görünmez mimarlardır. Bugünün araştırmaları, yarının gökdelenlerini ve devasa ulaşım araçlarını 3D yazıcılarla hatasız bir şekilde basabilmemizin yolunu açıyor.
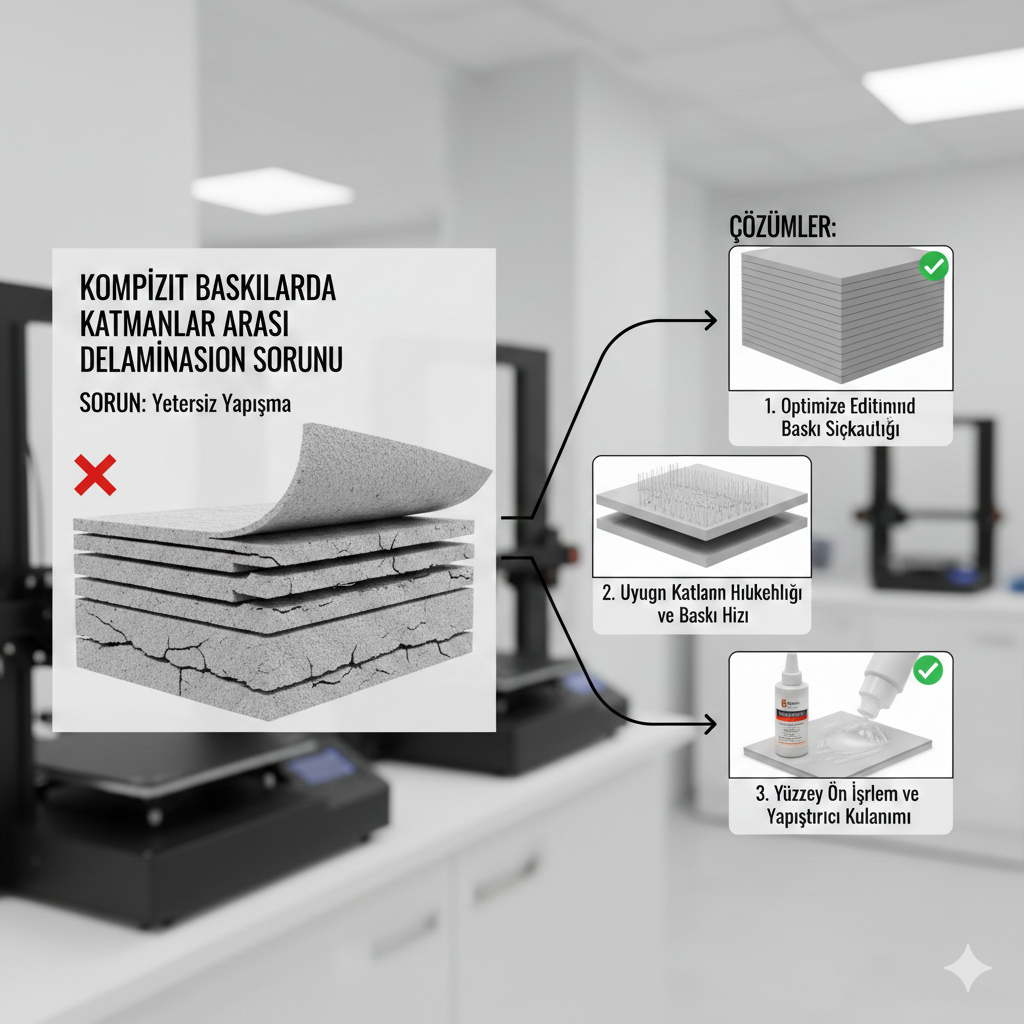
Kompozit Baskılarda Katmanlar Arası Delaminasyon Sorunu ve Çözümleri
Basitçe ifade etmek gerekirse delaminasyon, 3D baskı sırasında üst üste binen katmanların birbirine yeterince güçlü yapışmaması sonucu, parçanın bir “gofret” gibi ayrılmasıdır. Kompozit malzemelerde bu durum standart plastiklere göre çok daha kritiktir.
Neden mi? Çünkü kompozit filamentlerin içindeki fiber parçacıkları (karbon, cam vb.), polimer matrisin akışkanlığını ve ısı transferini değiştirir. Standart bir PLA baskıda katmanlar birbirine kolayca kaynarken, kompozitlerde araya giren fiberler adeta birer “bariyer” görevi görerek moleküler kaynaşmayı engelleyebilir.
2. Delaminasyonun Bilimsel Nedenleri: Neden Ayrılırlar?
Delaminasyon tesadüf değildir; fizik ve termodinamik kurallarının bir sonucudur. İşte ana suçlular:
A. Termal Stres ve Gradyan Farklılıkları
3D yazıcılarda katmanlar sıcak bir şekilde serilirken, alt katmanlar çoktan soğumaya başlamıştır. Kompozitler, yüksek ısı iletkenliğine (karbon fiber nedeniyle) sahip olabilir. Bu, parçanın üst kısmının sıcak, alt kısmının soğuk olması nedeniyle devasa bir gerilim (warping) yaratır. Bu gerilim, katmanlar arasındaki yapışma gücünü aştığında “çıt” sesiyle ayrılma gerçekleşir.
B. Fiber Oryantasyonu ve “Gölgeleme” Etkisi
Filament içindeki fiberler genellikle baskı yönüne paralel dizilir. Ancak, fiberler erimez. Bu durum, iki katman arasındaki temas yüzeyinde “polimer fakiri” bölgeler yaratır. Eğer katman arayüzünde yeterli reçine (matris) yoksa, sadece fiberler birbirine değer ve fiberler birbirine yapışmaz.
C. Z-Ekseni Zayıflığı (Anizotropi)
3D baskılı parçalar doğuştan anizotropiktir. Yani X ve Y yönünde çok güçlüdürler ama Z (yükseklik) yönünde zayıftırlar. Kompozitlerde bu fark daha da açılır. Karbon fiber parçayı X-Y düzleminde çelik kadar sert yaparken, Z yönündeki bağlar hala sadece termoplastiğin gücüne dayanır.
3. Güncel Araştırmalar ve “Klinik” Yaklaşımlar
Malzeme bilimi üzerine yapılan son araştırmalar, delaminasyonu önlemek için “Sürekli Fiber Takviyesi” (CFR) ve “Lazer Destekli Isıtma” gibi konulara odaklanmaktadır.
- Sürekli Fiber (CFR) Çalışmaları: Araştırmalar, kısa kesilmiş fiberler (chopped fibers) yerine kesintisiz fiber hatlarının kullanılmasının Z-ekseni mukavemetini %30 artırabildiğini gösteriyor. Ancak burada “sandviç panel” stratejisi izlenmelidir.
- İn-Situ Isıtma (Anlık Isıtma): 2024 ve 2025 yıllarında popülerleşen araştırmalar, nozzle’ın hemen önünde bir lazer veya kızılötesi ısıtıcı gezdirmenin, alt katmanı “camsı geçiş sıcaklığının” (Tg) üzerine çıkararak mükemmel bir füzyon sağladığını kanıtlamıştır.
- Vakum Ortamı Deneyleri: Bazı endüstriyel çalışmalar, baskı sırasında hapsolan mikro hava kabarcıklarının delaminasyonu tetiklediğini göstermiştir. Vakumlu baskı ortamları, katmanlar arası boşluğu (void ratio) %1’in altına indirerek delaminasyon riskini neredeyse sıfırlamaktadır.
4. Delaminasyonu Durdurmak İçin Uygulanabilir Çözümler
Eğer profesyonel veya endüstriyel bir kompozit baskı alıyorsanız, şu stratejileri uygulamalısınız:
1. Kabin Isısı (En Önemli Faktör)
Kompozitleri açık bir yazıcıda basmak, delaminasyona davetiye çıkarmaktır. Ortam sıcaklığı, malzemenin camsı geçiş sıcaklığına (Tg) ne kadar yakınsa, katmanlar o kadar yavaş soğur ve stres o kadar az birikir. Naylon-Karbon fiber (PA-CF) için 60-80°C sabit kabin ısısı şarttır.
2. Aşırı Ekstrüzyon (Over-extrusion) Ayarı
Katmanlar arası boşluğu kapatmak için akış oranını (flow rate) %1-3 oranında artırmak, fiberlerin arasını polimerle doldurmaya yardımcı olur. Bu, Z-ekseni tutunmasını mekanik olarak güçlendirir.
3. Nozzle Sıcaklığı ve Baskı Hızı Dengesi
Daha yüksek sıcaklık = daha düşük viskozite. Polimer ne kadar akışkan olursa, alt katmanın içine o kadar iyi nüfuz eder. Ancak hız çok yüksekse, ısı transferi tamamlanamaz. Kompozitlerde “Yavaş ve Sıcak” altın kuraldır.
4. Katman Yüksekliği Stratejisi
Katman yüksekliğini nozzle çapının %50’sinin altında tutmak (örneğin 0.4mm nozzle için 0.15mm katman), katmanların birbirine daha fazla “ezilerek” yapışmasını sağlar. Bu fiziksel baskı, kimyasal bağı destekler.
5. Avantaj ve Risk Değerlendirmesi: Kompozit Kullanmalı mısınız?
Kompozit parçalar üretmek bir denge sanatıdır.
Avantajlar:
- Yüksek Spesifik Mukavemet: Metal parçalardan daha hafif ama benzer sertlikte parçalar.
- Düşük Termal Genleşme: Karbon fiber sayesinde parça, baskı tablasından kalkmaya (warping) karşı dirençlidir (eğer delaminasyon olmazsa).
- Estetik ve Profesyonel Görünüm: Katman çizgilerini gizleyen mat ve teknik bir doku.
Riskler:
- Gevrek Kırılma: Kompozitler metal gibi eğilmez; sınır değerine ulaşıldığında aniden ve katman yerinden patlayarak kırılır.
- Nozzle Aşınması: Fiberler aşındırıcıdır; sertleştirilmiş çelik veya yakut uçlu nozzle kullanmazsanız, baskı ortasında çap değişir ve bu da delaminasyona yol açar.
- Maliyet: Standart filamentlere göre 3-4 kat daha pahalıdır.
6. Sektörel Uygulama Notu: Savunma ve Havacılık
Havacılık sektöründe delaminasyon bir “hata” değil, bir “kaza sebebi” olarak görülür. Bu nedenle drone şaseleri veya uçak iç parçaları basılırken tavlama (annealing) işlemi uygulanır. Baskı bittikten sonra parça, kontrollü bir fırında yavaşça ısıtılarak iç streslerin boşaltılması sağlanır. Bu işlem, katmanlar arası bağı moleküler düzeyde stabilize eder.
7. Sonuç: Kusursuz Kompozit Baskının Formülü
Kompozit baskılarda katman ayrılması bir kader değildir. Başarılı bir baskı için formül basittir: Yüksek Nozzle Sıcaklığı + Isıtılmış Kapalı Kabin + Düşük Baskı Hızı + Doğru Fiber Oryantasyonu.
Eğer parçanızın yapısal bir görevi varsa, sadece görselliğe değil, Z-eksenindeki bağ gücüne odaklanmalısınız. Unutmayın, bir kompozit parça sadece en zayıf katman bağı kadar güçlüdür.
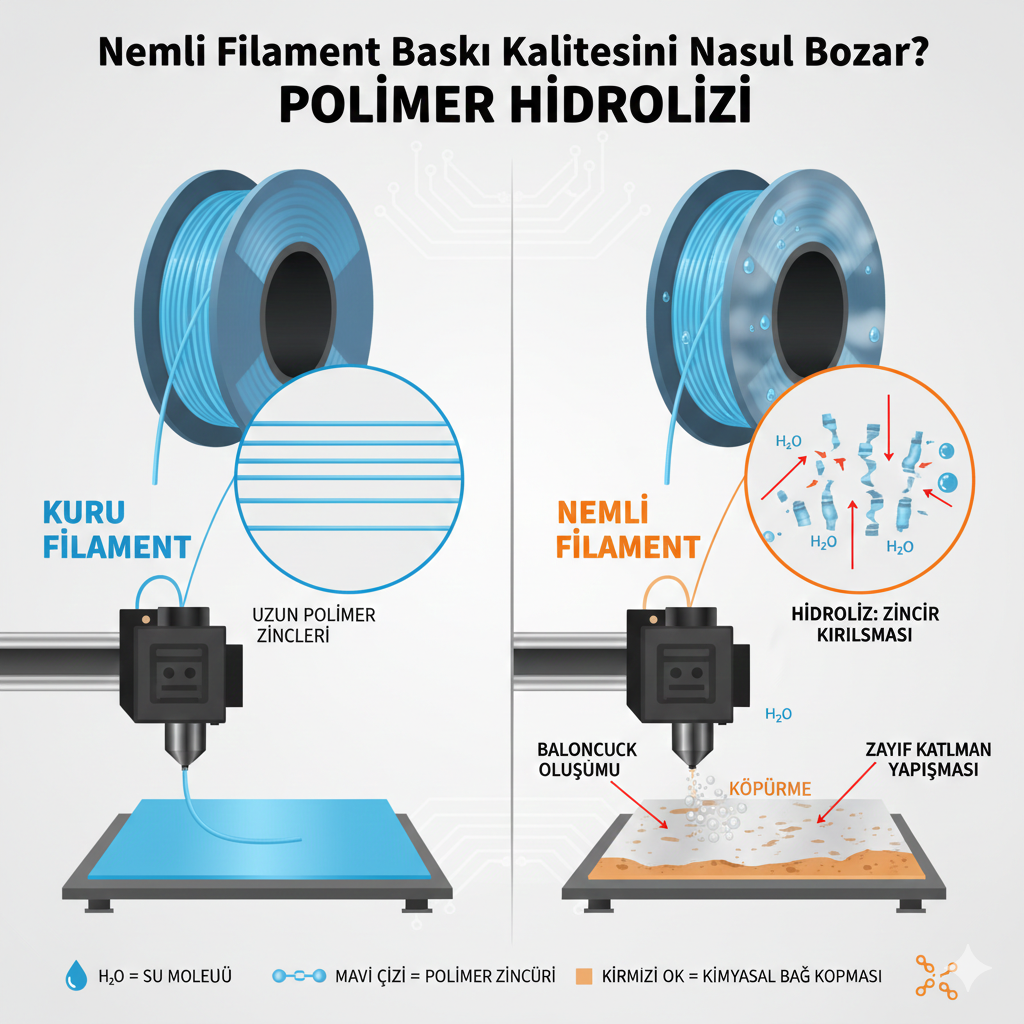
Nemli Filament Baskı Kalitesini Nasıl Bozar? Polimer Hidrolizi
3D baskıda kullanılan termoplastiklerin çoğu higroskopik yapıdadır. Bu, malzemenin havadaki su moleküllerini aktif olarak üzerine çekmesi ve içine hapsetmesi anlamına gelir. PLA, PETG, Naylon (PA) ve TPU gibi popüler filamentler bu konuda en hassas olanlardır.
Pek çok kullanıcı, nemli filamentin sadece “çıtırtı” sesi çıkardığını ve yüzeyde baloncuklar oluşturduğunu düşünür. Ancak asıl tehlike görünmeyen kısımdadır. Su molekülleri polimer zincirlerinin arasına girdiğinde, sadece fiziksel bir dolgu maddesi olarak kalmaz; polimerin kimyasal bağlarına saldırır.
2. Polimer Hidrolizi: Kimyasal Bir Parçalanma Hikayesi
“Hidroliz” terimi, Yunanca hydro (su) ve lysis (ayrışma) kelimelerinden türetilmiştir. 3D baskı bağlamında hidroliz, suyun polimer zincirlerini oluşturan bağları (özellikle ester bağlarını) koparması sürecidir.
Hidroliz Nasıl Gerçekleşir?
Polimerler, binlerce küçük molekülün (monomer) uç uca eklenerek oluşturduğu devasa zincirlerdir. Bir filament üretilirken bu zincirler belirli bir uzunlukta ve güçte tasarlanır. Ancak nemli bir filament 190°C – 300°C arasındaki baskı kafasına (nozzle) girdiğinde şu olaylar zinciri gerçekleşir:
- Isıl Aktivasyon: Isı, su moleküllerinin kinetik enerjisini artırır.
- Bağ Kopması: Su molekülleri, polimer zincirindeki zayıf noktaları (ester grupları) bulur ve buralara yerleşerek zinciri ikiye böler.
- Moleküler Ağırlığın Azalması: Uzun ve güçlü olan polimer zincirleri, kısa ve zayıf parçalara ayrılır. Bu, plastiğin artık eski plastik olmadığı anlamına gelir.
Önemli Not: Bu süreç geri döndürülemezdir. Filamenti sonradan kurutmak suyu uzaklaştırsa da, kopan kimyasal bağlar tekrar birleşmez. Bu yüzden “kurutulmuş ama önceden çok nemlenmiş” bir filament, taze bir filament kadar güçlü olmayacaktır.
3. Nemli Filamentin Baskı Kalitesi Üzerindeki 5 Yıkıcı Etkisi
Nemli bir filamentle baskı almaya çalıştığınızda, sadece görsel değil, yapısal sorunlarla da karşılaşırsınız:
A. Görsel Kusurlar ve Baloncuklar
Nozzle içindeki su aniden buharlaşır ve mikro patlamalara neden olur. Bu durum, baskı yüzeyinde sivilce benzeri lekeler, pürüzlü dokular ve tutarsız katman çizgileri olarak kendini gösterir.
B. “Oozing” ve “Stringing” (İplenme)
Hidroliz nedeniyle polimer zincirleri kısaldığı için eriyik haldeki plastiğin vizkozitesi (akışkanlığa karşı direnci) düşer. Plastik daha “cıvık” bir hale gelir. Bu da nozzle hareket ederken malzemenin kontrolsüzce sızmasına ve yoğun iplenmeye yol açar.
C. Katman Yapışması Sorunları
Baskı sırasında buharlaşan su, katmanlar arasında boşluklar (mikro gözenekler) bırakır. Bu boşluklar, iki katmanın birbirine tam olarak kaynamasını engeller. Sonuç? Baskı bittiğinde elinizle hafifçe bastırdığınızda birbirinden ayrılan katmanlar.
D. Boyutsal Tutarsızlık
Suyun buharlaşmasıyla oluşan iç basınç, ekstrüzyon miktarını (akış hızını) dengesizleştirir. Bu da duvar kalınlıklarının değişmesine ve teknik parçalarda toleransların tutmamasına neden olur.
E. Renk ve Matlık Kaybı
Özellikle şeffaf filamentlerde (PETG gibi), nem polimerin kristal yapısını etkileyerek malzemenin bulanık, mat ve kirli görünmesine neden olur.
4. Bilimsel Araştırmalar ve Güncel Çalışmalar Ne Diyor?
Son yıllarda malzeme bilimi üzerine yapılan çalışmalar, 3D baskıda nemin etkilerini nicel verilerle ortaya koymuştur.
- Moleküler Ağırlık Analizleri: Yapılan kromatografi testleri, nemli ortama maruz kalan PLA’nın moleküler ağırlığının %20 ila %30 oranında azaldığını göstermiştir. Bu, malzemenin yapısal bütünlüğünün neredeyse üçte birini kaybetmesi demektir.
- Çekme Testi Verileri: Mekanik testlerde, nemli filamentle basılan parçaların “kopma uzaması” ve “darbe dayanımı” değerlerinde %50’ye varan düşüşler kaydedilmiştir. Özellikle Naylon (PA) malzemesinde, %1’lik bir nem artışının bile sertliği dramatik şekilde azalttığı klinik olarak kanıtlanmıştır.
- Isıl Kararlılık: Araştırmalar, nemli polimerlerin daha düşük sıcaklıklarda bozunmaya başladığını göstermektedir. Bu, baskı sırasında termal yönetimi zorlaştıran bir faktördür.
5. Polimer Gruplarına Göre Risk Değerlendirmesi
Her polimer nemden aynı derecede etkilenmez. İşte risk tablosu:
| Polimer Türü | Nem Hassasiyeti | Hidroliz Riski | Sonuç |
| PLA | Orta | Yüksek | Kırılganlık, yüzey bozukluğu |
| ABS | Düşük/Orta | Düşük | Katman ayrılması, koku |
| PETG | Yüksek | Orta | Aşırı iplenme, matlaşma |
| Naylon (PA) | Çok Yüksek | Çok Yüksek | Köpürme, yapısal çöküş |
| TPU/TPE | Yüksek | Düşük | Yüzeyde pürüzler, esneklik kaybı |
6. Avantaj ve Risk Değerlendirmesi: “Islak Baskı” Yapılabilir mi?
Bazen kullanıcılar “biraz nemli olması esnekliği artırıyor” gibi yanlış inanışlara sahip olabilir. Gelin artıları ve eksileri tartalım:
Riskler:
- Parçanın beklenmedik bir anda kırılması (güvenlik riski).
- Nozzle tıkanmaları (su buharı basıncı akışı bozar).
- Yüzey kalitesinin post-processing (zımpara, boya) gerektirmesi.
- Zaman ve malzeme israfı.
Sözde “Avantajlar” (Efsaneler):
- Esneklik: Nemli Naylon daha esnek görünebilir ancak bu esneklik “süngerimsi” bir yapıdan kaynaklanır ve malzemenin gerçek mukavemeti yok olmuştur. Bu bir avantaj değil, malzeme kusurudur.
7. Çözüm Yolları: Hidrolizi Nasıl Durdururuz?
Polimer hidrolizini önlemek, tedavi etmekten çok daha kolaydır:
- Aktif Kurutma: Filament kurutucu cihazlar veya gıda dehidratörleri kullanarak nemi uzaklaştırın. PLA için 45-50°C, PETG için 60-65°C idealdir.
- Vakumlu Depolama: Kullanmadığınız filamentleri mutlaka vakumlu poşetlerde, bol miktarda silika jel (nem alıcı) ile saklayın.
- Kuru Kutular (Dry Boxes): Baskı sırasında filamenti doğrudan bir kuru kutudan yazıcıya besleyin. Özellikle 24 saatten uzun süren baskılarda bu kritiktir.
- Tazelik Kontrolü: Eğer filamentiniz makarada kendi kendine kırılıyorsa, bu ileri derecede hidroliz ve nem belirtisidir. Bu tür malzemeleri kritik parçalarda kullanmayın.
8. Sonuç: Mühendislik Gözüyle Nem Yönetimi
3D baskı sadece bir “eritme ve dökme” işlemi değildir; bu bir kimyasal süreçtir. Nemli filamentle çalışmak, bozuk bir hammaddeyle bina inşa etmeye benzer. Polimer hidrolizi, görsel kusurların çok ötesinde, parçanızın moleküler mimarisini yıkar. Eğer bastığınız parçanın teknik bir işlevi varsa (yük taşıyacaksa, bir mekanizmaya girecekse), nem yönetimi sizin için bir seçenek değil, zorunluluktur.
Unutmayın; en iyi 3D yazıcı bile, kimyası bozulmuş bir polimerle kaliteli bir parça üretemez.
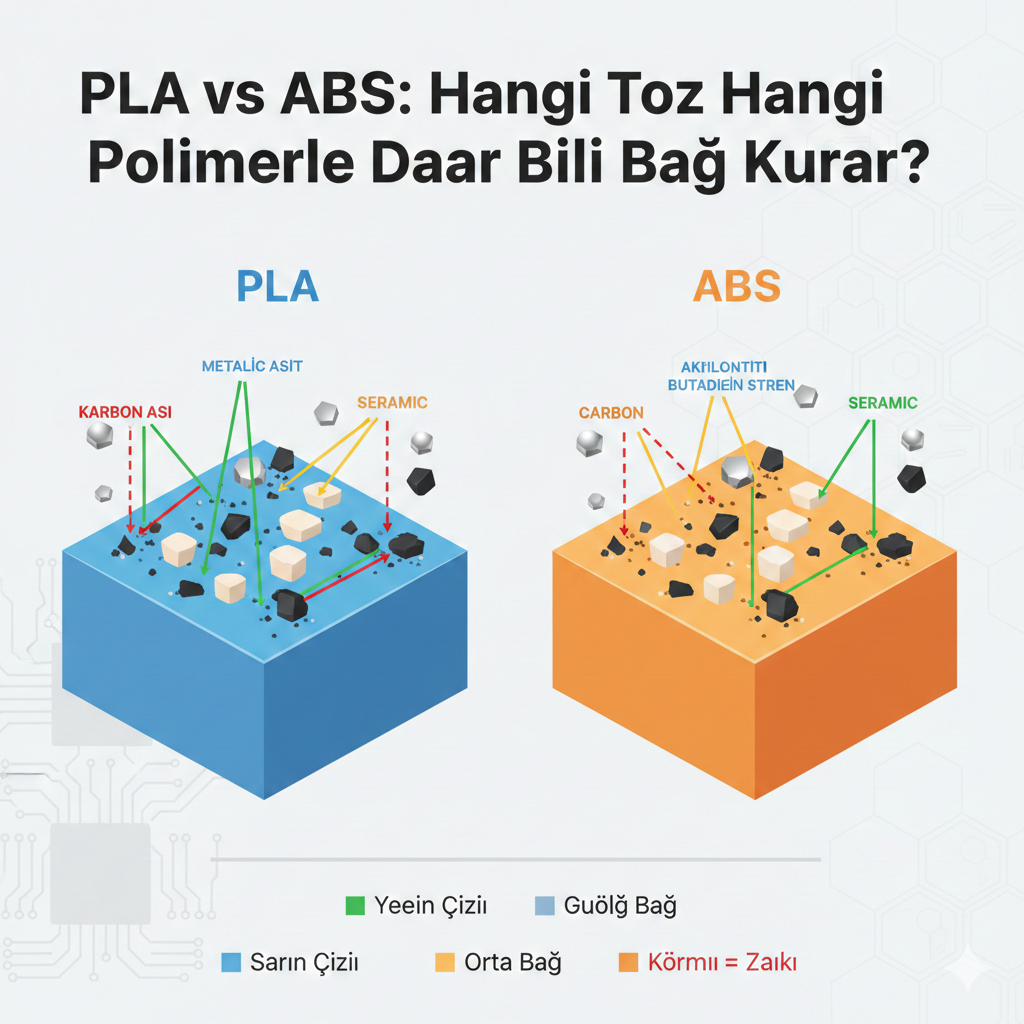
PLA vs. ABS: Hangi Toz Hangi Polimerle Daha İyi Bağ Kurar?
3D baskı dünyasında malzeme seçimi, sadece “hangi plastik daha sert?” sorusundan çok daha fazlasıdır. Özellikle kompozit filamentler (içinde metal, karbon veya seramik tozu bulunan plastikler) söz konusu olduğunda, işin içine kimyasal bir evlilik girer. Polilaktik Asit (PLA) ve Akrilonitril Bütadien Stiren (ABS), bu evliliklerde en çok tercih edilen iki “ev sahibi” polimerdir.
Peki, içine eklediğiniz o özel toz (bakır, demir, karbon veya cam), hangi polimerin moleküler kollarına daha sıkı tutunur? Bu yazıda, PLA ve ABS’nin toz parçacıklarıyla kurduğu bağın kimyasını, mekanik performansını ve hangi kombinasyonun hangi uygulama için daha mantıklı olduğunu derinlemesine inceleyeceğiz.
1. Polimer Matris ve Takviye Elemanı: Bağ Kurmanın Temelleri
Bir kompozit filamentte polimer “matris” (taşıyıcı), toz ise “takviye” elemanıdır. Bu ikilinin başarısı, arayüzey bağ kuvvetine bağlıdır. Eğer toz ve polimer birbirine iyi yapışmazsa, malzeme stres altında bu zayıf noktalardan ayrılır ve parça kolayca kırılır.
Bağ kurma genellikle iki yolla gerçekleşir:
- Mekanik Kenetlenme: Polimer eridiğinde tozun pürüzlü yüzeyine dolar ve donduğunda onu fiziksel olarak hapseder.
- Kimyasal Etkileşim: Polimer zincirlerindeki atomlar ile toz yüzeyindeki atomlar arasında kurulan zayıf veya güçlü bağlar.
2. PLA: Polaritenin ve Islanabilirliğin Avantajı
PLA, mısır nişastası gibi yenilenebilir kaynaklardan üretilen bir polimerdir. Kimyasal yapısında bol miktarda oksijen grubu barındırır, bu da ona “polar” bir karakter kazandırır.
Hangi Tozlarla İyi Bağ Kurar?
- Metal Tozları (Bakır, Bronz, Çelik): PLA, metal yüzeylerini “ıslatma” (wetting) konusunda ABS’den daha başarılıdır. Metal parçacıkların etrafını daha sıkı sarar.
- Doğal Lifler ve Tozlar (Ahşap, Mantar, Kenevir): PLA’nın polar yapısı, bitkisel liflerdeki selüloz ile mükemmel bir uyum sağlar.
- Seramik Tozları: Alümina veya zirkonya gibi seramik tozları, PLA matrisinde daha homojen dağılma eğilimindedir.
Avantajı: Düşük büzülme (shrinkage) oranına sahip olduğu için soğurken toz parçacıklarını dışarı itmez, aksine onları matrisin içine hapseder.
3. ABS: Difüzyonun ve Isı Direncinin Gücü
ABS, petrol türevli bir termoplastiktir ve yapısındaki bütadien (kauçuk) sayesinde daha esnektir. Ancak PLA’nın aksine daha “non-polar” (kutupsuz) bir yapıya sahiptir.
Hangi Tozlarla İyi Bağ Kurar?
- Karbon Fiber ve Grafit Tozu: ABS, karbon bazlı yapılarla kimyasal olarak daha “akraba” sayılır. Karbon lifleri ABS matrisi içinde yüksek bir tutunma sergiler.
- Cam Elyaf / Cam Tozu: ABS’nin yüksek işlem sıcaklığı, cam parçacıklarının yüzeyiyle daha iyi bir termal difüzyon (yayılma) sağlar.
- Sentetik Katkılar: Bazı endüstriyel alev geciktirici tozlar, ABS’nin kimyasal yapısıyla daha stabil bir bağ kurar.
Dezavantajı: ABS soğurken çok fazla büzülür. Eğer toz ile polimer arasındaki bağ zayıfsa, bu büzülme sırasında polimer tozun etrafından geri çekilir ve mikroskobik boşluklar (voids) oluşur.
4. Güncel Araştırmalar: Yüzey Modifikasyonu ve Nano-Kenetlenme
2024-2026 yılları arasındaki araştırmalar artık “ham” tozları kullanmak yerine, tozun yüzeyini polimere uygun hale getirmeye (coupling agents) odaklanıyor.
Silan Kaplama Devrimi:
Araştırmalar, cam veya metal tozlarının “silan” adı verilen bir kimyasalla kaplandığında, ABS ile olan bağ kuvvetinin %60 oranında arttığını gösteriyor. Bu, ABS’nin dezavantajı olan düşük ıslanabilirliği ortadan kaldırıyor.
Hibrit Toz Dağılımı:
Yeni nesil çalışmalarda, PLA içine hem mikron boyutunda metal tozu hem de nano boyutunda karbon nanotüp ekleniyor. Nano yapılar, büyük toz parçacıkları arasında bir “köprü” kurarak matrisin genel direncini artırıyor.
5. Klinik Çalışmalar: Biyo-uyumluluk ve İmplantlar
Polimer-toz etkileşimi tıp dünyasında hayati önem taşır. Özellikle kemik onarımı çalışmalarında bu iki polimerin performansı farklıdır.
- PLA ve Hidroksiapatit (Kemik Tozu): Klinik çalışmalarda, PLA’nın içine eklenen hidroksiapatit tozlarının, polimer ile çok doğal bir bağ kurduğu ve vücut içinde kemik büyümesini teşvik ettiği (osteoconductivity) kanıtlanmıştır. PLA vücutta eriyebildiği için, bu kompozitler geçici destek yapıları için idealdir.
- ABS ve Antimikrobiyal Gümüş Tozu: ABS, hastanelerde kullanılan cihazların gövdelerinde tercih edilir. Gümüş tozu katkılı ABS üzerine yapılan testler, polimerin gümüş iyonlarını yüzeyde stabilize etme yeteneğinin yüksek olduğunu ve uzun süreli antibakteriyel koruma sağladığını göstermektedir.
6. Avantaj – Risk Değerlendirmesi
Hangi kombinasyonun “daha iyi” olduğu, neyi feda edebileceğinize bağlıdır.
| Özellik | PLA + Toz (Metal/Seramik) | ABS + Toz (Karbon/Cam) |
| Bağ Kuvveti | Yüksek (Yüzey ıslanabilirliği iyi) | Orta (Termal büzülme riski) |
| Basılabilirlik | Kolay (Çarpılma az) | Zor (Isı kontrolü şart) |
| Dayanıklılık | Gevrek (Sert ama kırılgan) | Tok (Daha esnek ve darbe dirençli) |
| Isı Direnci | Düşük (55°C üstünde yumuşar) | Yüksek (90°C’ye kadar dayanır) |
| Risk | Nem emilimi bağları zayıflatabilir | Zehirli gaz salınımı ve yüksek büzülme |
7. Hangi Toz İçin Hangi Karar? (Rehber)
- Eğer amacınız görsel ve ağır (metalik) bir parça ise: PLA‘yı seçin. Metal tozları PLA içinde daha iyi askıda kalır ve baskı sırasında çökme yapmaz.
- Eğer amacınız yüksek mukavemet ve hafiflik ise: ABS + Karbon Fiber kombinasyonuna yönelin. Karbonun yapısal bütünlüğü ABS’nin esnekliğiyle birleştiğinde mühendislik harikası parçalar ortaya çıkar.
- Eğer parça yüksek sıcaklığa maruz kalacaksa: Toz ne olursa olsun matrisiniz ABS olmalıdır, çünkü PLA ısı altında tozları bir arada tutma yeteneğini hızla kaybeder.
8. Gelecek Öngörüsü: Dinamik Bağlar
Geleceğin malzemeleri “akıllı bağlara” sahip olacak. Toz parçacıkları, polimer matrisle sadece temas etmeyecek; dışarıdan gelen bir elektrik veya manyetik alanla bu bağın kuvveti değiştirilebilecek. Özellikle manyetik toz katkılı PLA filamentler üzerinde yapılan çalışmalar, baskı sonrası ısıl işlemle (annealing) bağların %200 daha güçlendirilebildiğini gösteriyor.
Sonuç
“PLA mı ABS mi?” sorusunun cevabı, içine eklediğiniz misafire (toza) nasıl davrandıklarında gizlidir. PLA, misafirperver bir ev sahibi gibi toz parçacıklarını nazikçe ve her yönden sarar; bu da onu hobi, estetik ve medikal uygulamalar için lider yapar. ABS ise daha seçicidir; ancak doğru (karbon bazlı) misafirle bir araya geldiğinde ve doğru şartlar (yüksek ısı) sağlandığında, endüstriyel dünyayı sarsacak kadar güçlü bağlar kurabilir.
Doğru toz, doğru polimerle buluştuğunda 3D yazıcınız sadece bir plastik eritici değil, mikroskobik bir mühendislik fabrikası haline gelir.
Neden Karbon Fiber Katkılı Filamentler Nozzle’ı Aşındırır?
3D baskı dünyasında, standart plastiklerin (PLA, ABS veya PETG) yetersiz kaldığı durumlarda imdada yetişen süper kahramanlar vardır: Karbon Fiber (CF) Katkılı Filamentler. Bu malzemeler, basılan parçalara inanılmaz bir sertlik, hafiflik ve profesyonel bir mat görünüm kazandırır. Ancak bu avantajların gizli ve maliyetli bir bedeli vardır. Yazıcınızın ucundaki o küçük pirinç parça, yani nozzle, karbon fiberli bir rulo filament bittiğinde tanınmaz hale gelebilir.
Peki, yumuşak bir polimerin içindeki bu minik lifler, nasıl olur da metal bir ucu saniyeler içinde zımparalayarak genişletir? Bu yazıda, aşınmanın mikroskobik nedenlerini, malzeme bilimindeki karşılığını ve bu sorunu nasıl yönetebileceğinizi detaylandıracağız.
1. Karbon Fiberin Doğası: Kristal Sertlik ve Polimer Yumuşaklığı
Karbon fiberler, atomik ölçekte birbirine kenetlenmiş karbon kristallerinden oluşur. Bu liflerin en önemli özelliği, boylamasına uygulanan kuvvetlere karşı çelikten daha dirençli olmalarıdır. Ancak işin püf noktası sertlik değerlerinde gizlidir.
- Pirinç (Brass): Çoğu standart yazıcıda bulunan pirinç nozzle’ların sertliği, malzeme bilimindeki ölçeklere göre oldukça düşüktür.
- Karbon Fiber: Karbon atomlarının bağ yapısı, onları dünyanın en sert malzemelerinden biri yapar.
Karbon fiber takviyeli bir filament aslında iki farklı dünyanın birleşimidir: Yumuşak bir taşıyıcı (örneğin naylon veya PLA) ve onun içine dağıtılmış binlerce mikro boyutta “kesici” elmas benzeri lif. Filament eridiğinde polimer sıvılaşır ancak karbon lifleri katı ve sert kalmaya devam eder.
2. Aşınma Mekanizması: Adım Adım Nozzle İstilası
Filament, yazıcının ekstrüderi tarafından itilip nozzle’ın daralan boğazına girdiğinde işler karışmaya başlar. İşte aşınmanın gerçekleştiği o kritik aşamalar:
A. Sıkıştırma ve Sürtünme
Nozzle ucu genellikle 1.75mm olan filamenti 0.4mm gibi dar bir deliğe zorlar. Bu daralma bölgesinde karbon fiber lifleri, nozzle’ın iç duvarlarına muazzam bir basınçla sürtünür. Polimer sıvı olduğu için lifler doğrudan metal yüzeyle temas eder.
B. Mikro-Kesme (Micro-Cutting)
Karbon liflerinin uçları genellikle keskindir. Yüksek hızla nozzle içinden geçerken bu lifler, tıpkı mikroskobik bir zımpara kağıdı gibi hareket eder. Pirinç gibi yumuşak metallerden her geçişte atomik düzeyde parçalar koparırlar.
C. Delik Genişlemesi ve Geometrik Bozulma
Aşınma sadece nozzle’ın içinde olmaz; en şiddetli etkisi çıkış ucunda görülür. 0.4mm olarak başlayan delik, sadece birkaç yüz gram karbon fiberli baskıdan sonra 0.5mm veya 0.6mm’ye kadar genişleyebilir. Bu durum, baskı kalitesinin aniden bozulmasına neden olur.
3. Güncel Araştırmalar: Aşınmayı Optimize Etmek
2024 ve 2026 yılları arasındaki akademik çalışmalar, aşınmayı tamamen bitirmek yerine, fiber uzunluğu ve nozzle kaplamaları arasındaki ilişkiyi optimize etmeye odaklanıyor.
Lif Uzunluğu Faktörü: Araştırmalar, lifler ne kadar uzunsa parçanın o kadar güçlü olduğunu ancak nozzle aşınmasının da o kadar şiddetli olduğunu gösteriyor. Güncel çalışmalar, “doğranmış” (chopped) karbon fiberlerin ideal uzunluğunu (genellikle 0.1mm – 0.3mm) belirleyerek, mekanik dayanım ile nozzle ömrü arasında bir denge kurmaya çalışıyor.
Akış Dinamiği Simülasyonları: Bilgisayarlı akışkanlar dinamiği (CFD) kullanılarak yapılan yeni araştırmalar, nozzle içindeki “ölü bölgelerde” karbon fiberlerin birikerek türbülans oluşturduğunu ve bu bölgelerde aşınmanın 3 kat daha fazla olduğunu ortaya koydu. Bu bulgular, daha akışkan iç geometrilere sahip yeni nesil nozzle tasarımlarının önünü açıyor.
4. Klinik ve Endüstriyel Karşılaştırmalar: Protezlerden Havacılığa
Bu malzemenin aşındırıcı doğası, özellikle hassas tolerans gerektiren alanlarda riskler barındırır.
- Kişiselleştirilmiş Protezler: Tıbbi alanda karbon fiberli polimerler hafiflikleri nedeniyle tercih edilir. Ancak klinik çalışmalar, nozzle aşınması nedeniyle çapı değişen bir nozzle ile basılan protezlerin, tasarım toleranslarının dışına çıktığını ve hastada eklem ağrılarına yol açabileceğini göstermiştir. Bu nedenle, medikal üretimde nozzle ömrü her baskıdan önce kontrol edilmelidir.
- Havacılık Standartları: Uçak içi parçalarda kullanılan CF-PEEK gibi malzemeler, aşınmaya en dirençli metal olan “Safir” veya “Tungsten Karbür” nozzle’lar ile basılmak zorundadır. Aksi takdirde, parçanın iç dolgusundaki (infill) düzensizlikler yapısal zayıflığa yol açar.
5. Avantajlar ve Risk Değerlendirmesi
Karbon fiberli filament kullanmak, her zaman bir “takas” (trade-off) meselesidir.
Avantajlar:
- Sertlik ve Mukavemet: Standart plastiklere göre %50’ye kadar daha fazla bükülme direnci.
- Düşük Çarpılma (Warping): Karbon lifleri, soğuma sırasında polimerin büzülmesini engelleyerek büyük parçaların hatasız basılmasını sağlar.
- Estetik: Katman izlerini gizleyen harika bir mat yüzey dokusu.
Riskler:
- Ekipman Maliyeti: Standart pirinç nozzle’ları “sarf malzemesi” haline getirir.
- Tıkanma Riski: Karbon lifleri nozzle içinde kümelenerek aniden tıkanmalara (clogging) neden olabilir.
- Kırılganlık: Parça darbelere karşı daha dirençli olsa da, esneklik kabiliyetini tamamen kaybeder; yani “esnemez, aniden kırılır”.
6. Çözüm: Hangi Nozzle Seçilmeli?
Karbon fiber kullanacaksanız, nozzle stratejinizi değiştirmeniz gerekir:
- Sertleştirilmiş Çelik (Hardened Steel): En popüler çözümdür. Pirinçten çok daha serttir ve CF filamentlere karşı uzun süre dayanır. Ancak ısı iletkenliği düşüktür; bu yüzden baskı sıcaklığını 5-10 derece artırmanız gerekebilir.
- Tungsten Karbür: Hem ısı iletkenliği mükemmeldir hem de elmas kadar serttir. “Ömürlük” nozzle olarak bilinir.
- Yakut Uçlu Nozzle (Ruby Tipped): Gövdesi pirinç, ucu ise yakuttur. Aşınma sıfıra yakındır ancak çok kırılgandır; yatağa sert bir çarpma ucu çatlatabilir.
7. Gelecek Öngörüsü: Akıllı Nozzle Sistemleri
Gelecekte, yazıcılarımızın nozzle çapını gerçek zamanlı olarak ölçen sensörlere sahip olacağı öngörülüyor. Eğer karbon fiber nozzle’ı aşındırıp çapı 0.40’tan 0.42’ye çıkarırsa, yazıcı bunu fark edip akış hızını (flow rate) otomatik olarak güncelleyebilecek. Ayrıca, sürtünmeyi sıfıra indiren nano-grafen kaplı iç yüzeyler üzerinde çalışmalar devam ediyor.
Sonuç
Karbon fiber katkılı filamentler, 3D yazıcınızın kapasitesini profesyonel bir seviyeye taşır; ancak bu güç, beraberinde mekanik bir saldırganlığı da getirir. Pirinç nozzle’ın karbon fiber karşısındaki çaresizliği, malzeme biliminin temel bir kuralıdır: Sert olan, yumuşak olanı her zaman şekillendirir. Eğer projelerinizde karbonun gücüne ihtiyaç duyuyorsanız, ekipmanınızı da bu güce uygun hale getirmek (çelik veya tungsten nozzle’a geçmek) en mantıklı yatırım olacaktır.
Unutmayın; en iyi baskı, sadece iyi ayarlanmış bir yazıcıyla değil, doğru malzeme-ekipman eşleşmesiyle elde edilir.