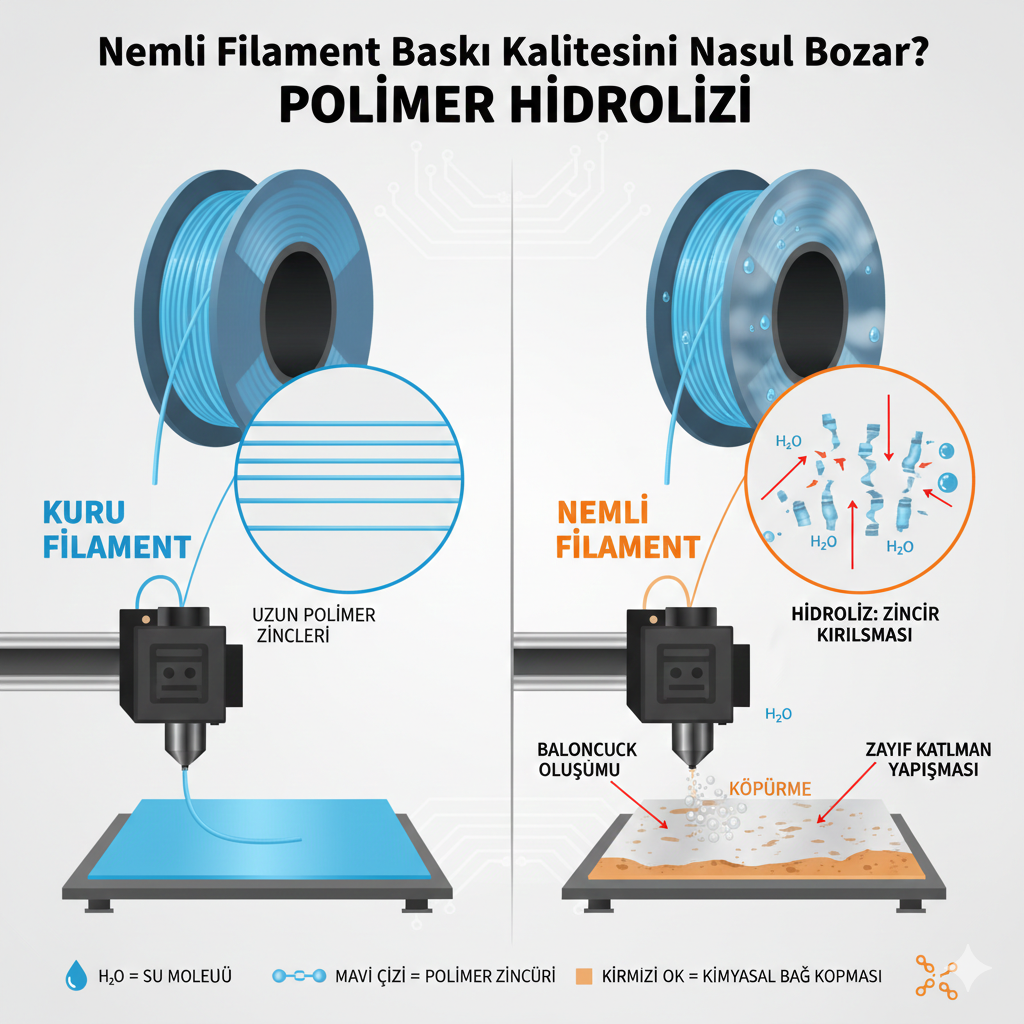
Nemli Filament Baskı Kalitesini Nasıl Bozar? Polimer Hidrolizi
3D baskıda kullanılan termoplastiklerin çoğu higroskopik yapıdadır. Bu, malzemenin havadaki su moleküllerini aktif olarak üzerine çekmesi ve içine hapsetmesi anlamına gelir. PLA, PETG, Naylon (PA) ve TPU gibi popüler filamentler bu konuda en hassas olanlardır.
Pek çok kullanıcı, nemli filamentin sadece “çıtırtı” sesi çıkardığını ve yüzeyde baloncuklar oluşturduğunu düşünür. Ancak asıl tehlike görünmeyen kısımdadır. Su molekülleri polimer zincirlerinin arasına girdiğinde, sadece fiziksel bir dolgu maddesi olarak kalmaz; polimerin kimyasal bağlarına saldırır.
2. Polimer Hidrolizi: Kimyasal Bir Parçalanma Hikayesi
“Hidroliz” terimi, Yunanca hydro (su) ve lysis (ayrışma) kelimelerinden türetilmiştir. 3D baskı bağlamında hidroliz, suyun polimer zincirlerini oluşturan bağları (özellikle ester bağlarını) koparması sürecidir.
Hidroliz Nasıl Gerçekleşir?
Polimerler, binlerce küçük molekülün (monomer) uç uca eklenerek oluşturduğu devasa zincirlerdir. Bir filament üretilirken bu zincirler belirli bir uzunlukta ve güçte tasarlanır. Ancak nemli bir filament 190°C – 300°C arasındaki baskı kafasına (nozzle) girdiğinde şu olaylar zinciri gerçekleşir:
- Isıl Aktivasyon: Isı, su moleküllerinin kinetik enerjisini artırır.
- Bağ Kopması: Su molekülleri, polimer zincirindeki zayıf noktaları (ester grupları) bulur ve buralara yerleşerek zinciri ikiye böler.
- Moleküler Ağırlığın Azalması: Uzun ve güçlü olan polimer zincirleri, kısa ve zayıf parçalara ayrılır. Bu, plastiğin artık eski plastik olmadığı anlamına gelir.
Önemli Not: Bu süreç geri döndürülemezdir. Filamenti sonradan kurutmak suyu uzaklaştırsa da, kopan kimyasal bağlar tekrar birleşmez. Bu yüzden “kurutulmuş ama önceden çok nemlenmiş” bir filament, taze bir filament kadar güçlü olmayacaktır.
3. Nemli Filamentin Baskı Kalitesi Üzerindeki 5 Yıkıcı Etkisi
Nemli bir filamentle baskı almaya çalıştığınızda, sadece görsel değil, yapısal sorunlarla da karşılaşırsınız:
A. Görsel Kusurlar ve Baloncuklar
Nozzle içindeki su aniden buharlaşır ve mikro patlamalara neden olur. Bu durum, baskı yüzeyinde sivilce benzeri lekeler, pürüzlü dokular ve tutarsız katman çizgileri olarak kendini gösterir.
B. “Oozing” ve “Stringing” (İplenme)
Hidroliz nedeniyle polimer zincirleri kısaldığı için eriyik haldeki plastiğin vizkozitesi (akışkanlığa karşı direnci) düşer. Plastik daha “cıvık” bir hale gelir. Bu da nozzle hareket ederken malzemenin kontrolsüzce sızmasına ve yoğun iplenmeye yol açar.
C. Katman Yapışması Sorunları
Baskı sırasında buharlaşan su, katmanlar arasında boşluklar (mikro gözenekler) bırakır. Bu boşluklar, iki katmanın birbirine tam olarak kaynamasını engeller. Sonuç? Baskı bittiğinde elinizle hafifçe bastırdığınızda birbirinden ayrılan katmanlar.
D. Boyutsal Tutarsızlık
Suyun buharlaşmasıyla oluşan iç basınç, ekstrüzyon miktarını (akış hızını) dengesizleştirir. Bu da duvar kalınlıklarının değişmesine ve teknik parçalarda toleransların tutmamasına neden olur.
E. Renk ve Matlık Kaybı
Özellikle şeffaf filamentlerde (PETG gibi), nem polimerin kristal yapısını etkileyerek malzemenin bulanık, mat ve kirli görünmesine neden olur.
4. Bilimsel Araştırmalar ve Güncel Çalışmalar Ne Diyor?
Son yıllarda malzeme bilimi üzerine yapılan çalışmalar, 3D baskıda nemin etkilerini nicel verilerle ortaya koymuştur.
- Moleküler Ağırlık Analizleri: Yapılan kromatografi testleri, nemli ortama maruz kalan PLA’nın moleküler ağırlığının %20 ila %30 oranında azaldığını göstermiştir. Bu, malzemenin yapısal bütünlüğünün neredeyse üçte birini kaybetmesi demektir.
- Çekme Testi Verileri: Mekanik testlerde, nemli filamentle basılan parçaların “kopma uzaması” ve “darbe dayanımı” değerlerinde %50’ye varan düşüşler kaydedilmiştir. Özellikle Naylon (PA) malzemesinde, %1’lik bir nem artışının bile sertliği dramatik şekilde azalttığı klinik olarak kanıtlanmıştır.
- Isıl Kararlılık: Araştırmalar, nemli polimerlerin daha düşük sıcaklıklarda bozunmaya başladığını göstermektedir. Bu, baskı sırasında termal yönetimi zorlaştıran bir faktördür.
5. Polimer Gruplarına Göre Risk Değerlendirmesi
Her polimer nemden aynı derecede etkilenmez. İşte risk tablosu:
| Polimer Türü | Nem Hassasiyeti | Hidroliz Riski | Sonuç |
| PLA | Orta | Yüksek | Kırılganlık, yüzey bozukluğu |
| ABS | Düşük/Orta | Düşük | Katman ayrılması, koku |
| PETG | Yüksek | Orta | Aşırı iplenme, matlaşma |
| Naylon (PA) | Çok Yüksek | Çok Yüksek | Köpürme, yapısal çöküş |
| TPU/TPE | Yüksek | Düşük | Yüzeyde pürüzler, esneklik kaybı |
6. Avantaj ve Risk Değerlendirmesi: “Islak Baskı” Yapılabilir mi?
Bazen kullanıcılar “biraz nemli olması esnekliği artırıyor” gibi yanlış inanışlara sahip olabilir. Gelin artıları ve eksileri tartalım:
Riskler:
- Parçanın beklenmedik bir anda kırılması (güvenlik riski).
- Nozzle tıkanmaları (su buharı basıncı akışı bozar).
- Yüzey kalitesinin post-processing (zımpara, boya) gerektirmesi.
- Zaman ve malzeme israfı.
Sözde “Avantajlar” (Efsaneler):
- Esneklik: Nemli Naylon daha esnek görünebilir ancak bu esneklik “süngerimsi” bir yapıdan kaynaklanır ve malzemenin gerçek mukavemeti yok olmuştur. Bu bir avantaj değil, malzeme kusurudur.
7. Çözüm Yolları: Hidrolizi Nasıl Durdururuz?
Polimer hidrolizini önlemek, tedavi etmekten çok daha kolaydır:
- Aktif Kurutma: Filament kurutucu cihazlar veya gıda dehidratörleri kullanarak nemi uzaklaştırın. PLA için 45-50°C, PETG için 60-65°C idealdir.
- Vakumlu Depolama: Kullanmadığınız filamentleri mutlaka vakumlu poşetlerde, bol miktarda silika jel (nem alıcı) ile saklayın.
- Kuru Kutular (Dry Boxes): Baskı sırasında filamenti doğrudan bir kuru kutudan yazıcıya besleyin. Özellikle 24 saatten uzun süren baskılarda bu kritiktir.
- Tazelik Kontrolü: Eğer filamentiniz makarada kendi kendine kırılıyorsa, bu ileri derecede hidroliz ve nem belirtisidir. Bu tür malzemeleri kritik parçalarda kullanmayın.
8. Sonuç: Mühendislik Gözüyle Nem Yönetimi
3D baskı sadece bir “eritme ve dökme” işlemi değildir; bu bir kimyasal süreçtir. Nemli filamentle çalışmak, bozuk bir hammaddeyle bina inşa etmeye benzer. Polimer hidrolizi, görsel kusurların çok ötesinde, parçanızın moleküler mimarisini yıkar. Eğer bastığınız parçanın teknik bir işlevi varsa (yük taşıyacaksa, bir mekanizmaya girecekse), nem yönetimi sizin için bir seçenek değil, zorunluluktur.
Unutmayın; en iyi 3D yazıcı bile, kimyası bozulmuş bir polimerle kaliteli bir parça üretemez.

profesör administrator
Yorum yapabilmek için giriş yapmalısınız.

Yazar hakkında