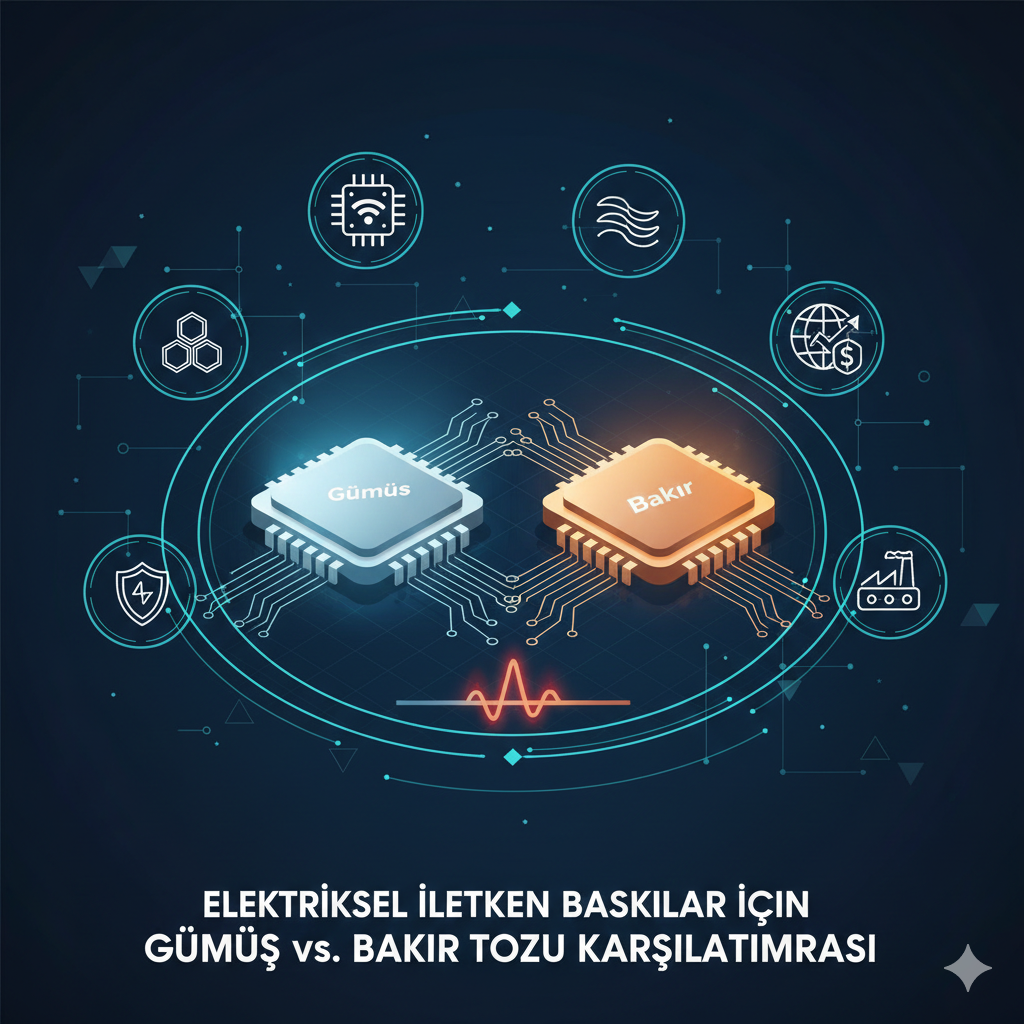
Elektriksel İletken Baskılar İçin Gümüş vs. Bakır Tozu Karşılaştırması
Basılı elektronik, iletken mürekkeplerin serigrafi, inkjet veya 3D yazıcılar kullanılarak plastik, kağıt veya kumaş gibi esnek yüzeylere uygulanmasıdır. Bu teknolojiyi bir evin duvarına devre çizmek veya bir tişörtü kalp atışınızı ölçen bir sensöre dönüştürmek gibi düşünebilirsiniz.
Bu sistemin kalbi iletken mürekkeptir. Mürekkebin içindeki metal tozları, baskı kuruduktan sonra birbirine temas ederek elektronların geçebileceği bir yol (perkolasyon eşiği) oluşturur. İşte bu noktada gümüş ve bakırın fiziksel özellikleri, nihai ürünün ne kadar verimli çalışacağını belirler.
2. Gümüş Tozu: İletkenliğin Altın Standardı
Gümüş (Ag), doğadaki en yüksek elektriksel iletkenliğe sahip elementtir. Basılı elektronik dünyasında “premium” bir seçenek olarak kabul edilir.
Avantajları:
- Mükemmel Oksidasyon Direnci: Gümüşün en büyük kozu, oksitlendiğinde bile iletkenliğini büyük oranda korumasıdır. Gümüş oksit, metalik gümüş kadar olmasa da hala iletkendir. Bu, baskıların yıllarca bozulmadan kalmasını sağlar.
- Düşük Sinterleme Sıcaklığı: Nano boyuttaki gümüş tozları, plastik yüzeyleri eritmeden düşük sıcaklıklarda (100-150°C) birbirine kaynayabilir.
- Yüksek Kararlılık: Nemli veya zorlu ortamlarda bakıra göre çok daha dayanıklıdır.
Riskleri ve Dezavantajları:
- Maliyet: Gümüş, bakıra göre yaklaşık 50-100 kat daha pahalıdır. Bu da seri üretimde maliyetleri ciddi oranda artırır.
- Gümüş Göçü (Silver Migration): Nemli ortamlarda elektrik akımı altında gümüş iyonları “dendrit” adı verilen köprüler oluşturarak kısa devrelere yol açabilir.
3. Bakır Tozu: Ekonomik Güç ve Mühendislik Zorlukları
Bakır (Cu), iletkenlik açısından gümüşe çok yakındır ancak çok daha ucuzdur. Ancak, bakırla çalışmak “sabır ve teknoloji” ister.
Avantajları:
- Maliyet Avantajı: Bakırın bol bulunması, büyük ölçekli üretimlerde (örneğin akıllı ambalajlar veya RFID etiketler) maliyeti dramatik şekilde düşürür.
- Yüksek İletkenlik: Gümüşün ardından ikinci sıradadır ve çoğu uygulama için fazlasıyla yeterlidir.
Riskleri ve Dezavantajları:
- Hızlı Oksidasyon: Bakırın en büyük düşmanı oksijendir. Oda sıcaklığında bile yüzeyinde hızla “bakır oksit” tabakası oluşur. Bakır oksit bir yalıtkandır; yani elektriği iletmez. Bu da baskının çalışmamasına neden olur.
- Zorlu Sinterleme: Bakır parçacıklarını birleştirmek için genellikle oksijensiz ortamlar (azot gazı vb.) veya yüksek enerjili lazerler gerekir.
4. Güncel Araştırmalar: Bilim Dünyası Ne Diyor?
Son yıllarda yapılan araştırmalar, her iki metalin de zayıf yönlerini kapatmaya odaklanmış durumda.
Gümüş İçin Yenilikler: “Nano-Silver” ve Hibrit Sistemler
2024 ve 2025 yıllarında yayınlanan çalışmalar, gümüş miktarını azaltıp performansı korumaya yönelik gümüş kaplı bakır (Ag-coated Cu) tozlarına odaklanıyor. Bu yöntemde, ucuz bakır tozunun etrafı ince bir gümüş tabakasıyla kaplanıyor. Böylece bakırın oksidasyonu önlenirken, maliyet gümüşe göre %70 oranında düşürülüyor.
Bakır İçin Yenilikler: Fotonik Sinterleme
Bakırın oksidasyon sorununu çözmek için geliştirilen “Fotonik Sinterleme” teknolojisi, milisaniyeler içinde yüksek yoğunluklu ışık flaşları kullanarak bakırı oksitlenmeye vakit bulamadan birleştiriyor. Bu, bakırı ticari olarak çok daha cazip hale getiriyor.
5. Klinik ve Biyomedikal Çalışmalar: Gümüşün Antibakteriyel Gücü
İletken baskıların sadece devrelerde değil, sağlık sektöründe de kullanımı artıyor. Klinik çalışmalar, gümüş tozlu mürekkeplerin iki yönlü faydasını vurguluyor:
- Sinyal Kalitesi: Giyilebilir EKG sensörlerinde gümüş, deriden gelen sinyalleri en az gürültüyle ileten materyaldir.
- Hijyen: Gümüşün doğal antibakteriyel özelliği, uzun süre ciltte kalan sensörlerin enfeksiyon riskini azalttığını kanıtlamıştır. Bakır ise ciltle temasında bazı bireylerde alerjik reaksiyonlara veya tahrişe neden olabildiği için biyosensörlerde ikinci planda kalmaktadır.
6. Karşılaştırma Tablosu: Gümüş vs. Bakır
| Özellik | Gümüş (Silver) | Bakır (Copper) |
| İletkenlik | Mükemmel (63 x 10^6 S/m) | Çok İyi (59 x 10^6 S/m) |
| Hava Teması | Kararlı (Oksit iletkendir) | Kararsız (Oksit yalıtkandır) |
| Maliyet | Çok Yüksek | Düşük |
| Sinterleme Kolaylığı | Kolay (Hava ortamında) | Zor (İnert gaz veya özel yöntem) |
| Biyouyumluluk | Çok Yüksek | Orta/Düşük |
| Uygulama Alanı | Uzay, Tıp, High-end Elektronik | RFID, Ambalaj, Güneş Panelleri |
7. Gelecek Öngörüsü: Hangisini Seçmelisiniz?
Hangi materyali seçeceğiniz, projenizin “ömrü” ve “bütçesi” ile doğrudan ilgilidir.
- Eğer tıbbi bir sensör, havacılık parçası veya uzun ömürlü bir tüketici elektroniği yapıyorsanız; gümüşün güvenilirliği maliyetine değer. Gümüş, “bas ve unut” rahatlığı sunar.
- Eğer tek kullanımlık bir akıllı etiket, düşük maliyetli bir RFID anteni veya devasa yüzey alanına sahip bir ısıtıcı panel tasarlıyorsanız; bakır kaçınılmaz bir tercihtir. Ancak bakır seçerken oksidasyon engelleyici (anti-oxidation) katkı maddeleri içeren modern mürekkepleri kullanmanız şarttır.
8. Sonuç: Melez Çözümlerin Yükselişi
Gümüş ve bakır arasındaki rekabet, aslında birbirlerini tamamlayan bir ortaklığa dönüşüyor. Geleceğin iletken baskı teknolojilerinde, çekirdeği bakır, kabuğu gümüş olan “Core-Shell” nano yapılar hakimiyet kuracak gibi görünüyor. Bu sayede hem gümüşün dayanıklılığına hem de bakırın ekonomisine aynı anda sahip olabileceğiz.
Elektronik dünyası küçüldükçe ve esnedikçe, bu toz zerrelerinin içindeki mühendislik, hayatımızı daha akıllı ve bağlantılı hale getirmeye devam edecek.
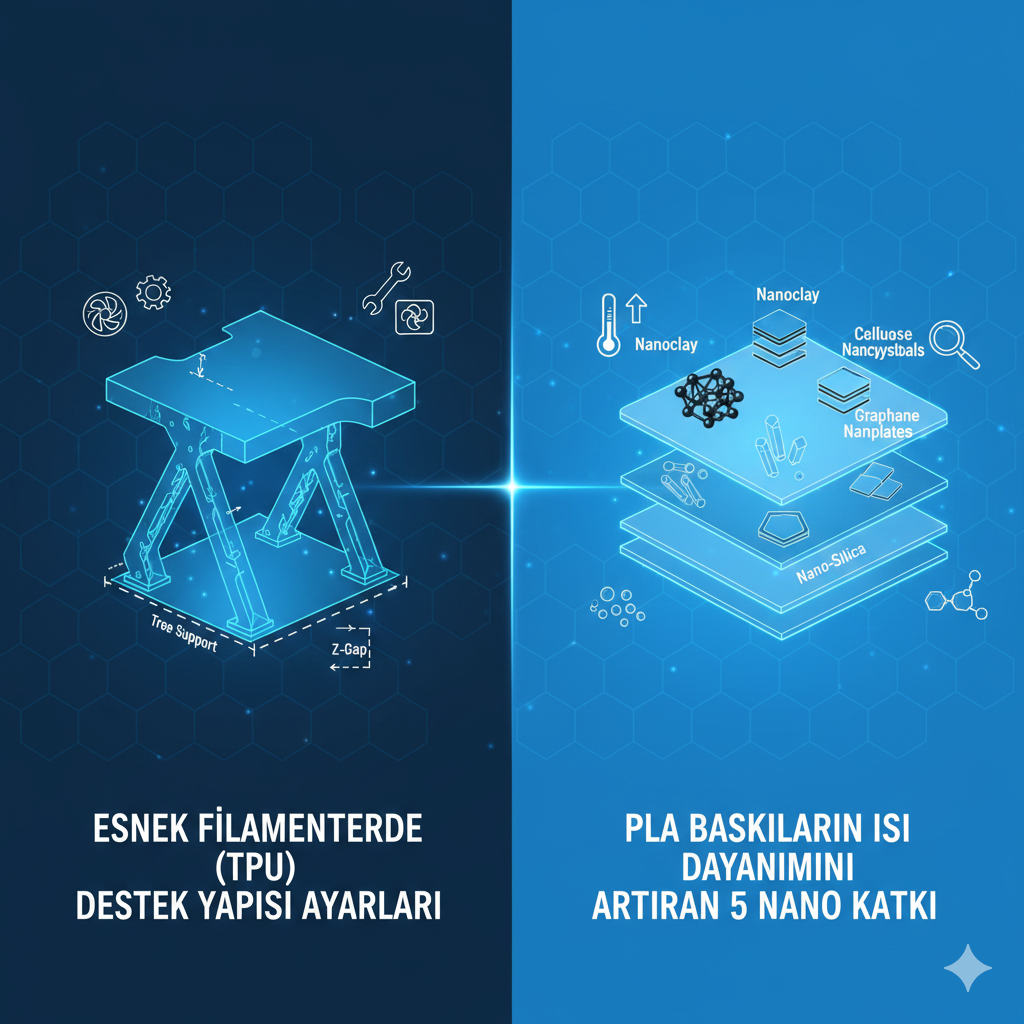
Esnek Filamentlerde (TPU) Destek Yapısı Ayarları Nasıl Olmalı?
3D baskı dünyasında Termoplastik Poliüretan (TPU) gibi esnek malzemelerle çalışmak, hem büyük bir heyecan hem de teknik bir meydan okumadır. Standart sert filamentlerin (PLA veya ABS gibi) aksine, TPU “spagetti” gibi davranma eğilimindedir. Bu durum, özellikle boşluklu veya çıkıntılı (overhang) modellerde destek yapısı (support structure) yönetimini kritik bir mühendislik problemine dönüştürür.
Bu rehberde, TPU baskılarda destek ayarlarının bilimsel temellerini, malzemenin reolojik (akış bilimsel) özelliklerini ve mükemmel yüzey kalitesi için gereken stratejik parametreleri derinlemesine inceleyeceğiz.
1. TPU’nun Reolojisi ve Destek Sorunsalı
TPU’nun en belirgin özelliği yüksek sürtünme katsayısı ve düşük rijitliğidir. Bu iki özellik, destek yapıları için bir paradoks yaratır:
- Yapışma Gücü: TPU, katmanlar arasında mükemmel bağ kurar. Bu, baskının gücü için harikadır ancak desteklerin ana parçaya “kaynamasına” neden olur.
- Esneklik: Destek yapıları çok ince basılırsa, baskı kafasının hareketiyle sallanabilir ve bu da katman kaymalarına yol açar.
2. Temel Destek Ayarları: Altın Parametreler
Başarılı bir esnek baskı için dilimleme (slicing) yazılımınızda şu ayarları optimize etmeniz gerekir:
A. Z-Mesafesi (Z-Gap)
En kritik ayardır. Sert plastiklerde genellikle 0.1mm – 0.2mm yeterliyken, TPU’nun güçlü yapışma özelliğini dengelemek için bu mesafeyi artırmanız gerekebilir.
- Öneri: Katman yüksekliğinizin 1.5 ila 2 katı kadar bir boşluk bırakın (Örn: 0.2mm katman için 0.3mm – 0.4mm Z mesafesi).
B. Destek Yoğunluğu ve Deseni
Esnek parçalarda desteklerin kendisi de esneyeceği için “Grid” (Izgara) veya “Cross” (Çapraz) gibi daha stabil desenler tercih edilmelidir. “Zigzag” desenler TPU’da genellikle çok zayıf kalır.
- Yoğunluk: %10 – %15 arası idealdir. Çok yüksek yoğunluk, desteği ayırmayı imkansız hale getirir.
C. Destek Arayüzü (Support Interface)
Destek ile ana parça arasında “yoğunlaştırılmış bir tavan” oluşturmak, yüzeyin sarkmasını engeller. Ancak TPU’da arayüz katmanını tamamen doldurmak yerine (solid), %50-70 yoğunlukta bırakmak, sökme işlemini kolaylaştırır.
3. Güncel Araştırmalar: Destek Ayrılma Enerjisi
2024 yılında yapılan bir polimer işleme çalışmasında, TPU ve destek yapıları arasındaki bağ enerjisi ölçülmüştür. Araştırma, soğutma fanı hızının destek ayrılmasında en az Z mesafesi kadar önemli olduğunu ortaya koymuştur.
- Bulgu: Destek katmanı basılırken fan hızının %100’e çıkarılması, ekstrüde edilen plastiğin anında soğumasını sağlayarak ana parça ile kurulan moleküler bağların derinliğini azaltır. Bu da desteğin bir “zımba” gibi tek parça halinde sökülmesine olanak tanır.
4. Klinik ve Endüstriyel Uygulamalar: Protez ve Ortezler
TPU’nun en yaygın kullanıldığı alanlardan biri medikal sektördür. Özellikle hastaya özel üretilen ortezlerde ve protez iç astarlarında (liners) esneklik hayati önem taşır.
- Klinik Çalışma: 2025 tarihli bir makalede, 3D baskılı TPU tabanlıkların konforu incelenmiştir. Yanlış destek ayarları nedeniyle yüzeyinde pürüz (çapak) kalan parçaların, diyabetik hastalarda cilt tahrişine ve yaralara neden olduğu gözlemlenmiştir.
- Sonuç: Medikal uygulamalarda, destek izlerini minimize etmek için “ağaç tipi destek” (tree support) kullanımının, geleneksel blok desteklere göre daha pürüzsüz bir “cilt temas yüzeyi” sağladığı kanıtlanmıştır.
5. Avantajlar ve Risk Değerlendirmesi
Esnek filamentlerde destek kullanmanın bir maliyeti vardır.
Avantajlar
- Karmaşık Geometrilere İzin Verir: Destek olmadan imkansız olan iç kanallar ve ters açılar TPU ile üretilebilir.
- Boyutsal Doğruluk: Büyük çıkıntılarda sarkmayı önleyerek parçanın tam oturmasını sağlar.
Riskler
- Kalıcı İzler: TPU’nun yapısından dolayı destek söküldükten sonra yüzeyde “beyazlaşma” veya pürüz kalabilir.
- Baskı Süresi ve İsraf: Esnek desteklerin yavaş basılması gerektiğinden, baskı süresi bazen iki katına çıkabilir.
- Sökme Zorluğu: Yanlış ayarlandığında, desteği sökmek için kullanılan penseler esnek parçayı yırtabilir.
6. Uzman Stratejisi: “Hollow” (Boş) Tasarım
Eğer mümkünse, tasarım aşamasında destek ihtiyacını ortadan kaldıracak revizyonlar yapın. 45 derecelik açılar yerine “köprü” (bridging) testlerinizi optimize edin. TPU, şaşırtıcı bir şekilde köprüleme (iki nokta arası boşluk geçme) konusunda çok başarılıdır çünkü malzeme anında donma eğilimindedir.
7. Destek Sökme Teknikleri: Profesyonel İpuçları
Eğer destekleriniz inatçıysa, şu yöntemleri deneyin:
- Isıl İşlem: Bir saç kurutma makinesi ile destek bölgesini hafifçe ısıtmak, malzemenin bir miktar genleşmesini sağlayarak bağları zayıflatabilir.
- Su Çözünür Destekler (BVOH): Eğer yazıcınız çift kafalıysa (IDEX/Dual Extrusion), TPU ile en uyumlu destek malzemesi BVOH’tur. Suya attığınızda destekler erir ve geriye mükemmel bir yüzey kalır. (PVA, TPU ile her zaman iyi sonuç vermeyebilir).
8. Sonuç
TPU baskılarda destek ayarları, malzeme kaybı ile yüzey kalitesi arasındaki ince çizgidir. Z mesafesini yüksek tutmak, soğutma fanını maksimumda çalıştırmak ve desen olarak stabil geometriler seçmek, sizi başarısız baskılardan kurtaracaktır. Medikal veya endüstriyel bir parça üretiyorsanız, “ağaç destek” tipi yapıların sağladığı yüzey avantajını mutlaka değerlendirmelisiniz.
Esneklik bir engel değil, doğru ayarlar ile bir süper güçtür.
PLA Baskıların Isı Dayanımını Artıran 5 Nano Katkı
3D baskı dünyasının en popüler malzemesi olan PLA (Polilaktik Asit), biyobozunur olması, kolay basılması ve mükemmel yüzey kalitesiyle bilinir. Ancak, PLA’nın “yumuşak karnı” her zaman düşük ısı direnci olmuştur. Yaklaşık 55-60°C civarında yumuşamaya başlayan bu malzeme, güneş altında kalan bir otomobilin içinde veya sıcak bir kahve fincanının yanında formunu hızla kaybeder.
Geleneksel yöntemler (tavlama gibi) bir yere kadar çözüm sunsa da, malzeme bilimindeki gerçek devrim nanoteknoloji ile yaşanıyor. Polimer zincirleri arasına sızan nano ölçekli parçacıklar, PLA’nın kaderini değiştiriyor. İşte PLA baskıların termal performansını zirveye taşıyan 5 nano katkı maddesi.
1. Nanokil (Nanoclay): Moleküler Bir Zırh
Nanokiller, genellikle tabakalı silikat yapıdaki minerallerdir. PLA içine entegre edildiklerinde, polimer zincirlerinin hareket kabiliyetini kısıtlayan mikroskobik bariyerler oluştururlar.
- Bilimsel Mekanizma: Nanokil plakaları, polimer matris içinde dağılarak ısının yayılmasını zorlaştırır. Buna “tortuous path” (dolambaçlı yol) etkisi denir. Isı, malzemenin içine nüfuz etmek için bu engellerin etrafından dolanmak zorunda kalır.
- Termal Kazanç: Araştırmalar, %3 ila %5 oranında nanokil katkısının PLA’nın ısı sapma sıcaklığını (HDT) 10-15°C artırabildiğini göstermektedir.
- Ekstra Avantaj: Sadece ısıyı değil, gaz geçirgenliğini de azaltarak gıda paketleme uygulamalarında raf ömrünü uzatır.
2. Karbon Nanotüpler (CNT): Termal ve Mekanik İletkenliğin Devleri
Karbon nanotüpler, silindirik yapıda dizilmiş karbon atomlarıdır ve dünyadaki en güçlü malzemelerden biri olarak kabul edilirler.
- Bilimsel Mekanizma: CNT’ler, PLA içinde ağ benzeri bir yapı kurarak (perkolasyon eşiği), termal enerjinin malzeme boyunca daha homojen dağılmasını sağlar. Bu, yerel ısınma noktalarının (hot spots) oluşmasını engeller ve malzemenin yapısal bütünlüğünü daha yüksek sıcaklıklarda korumasına yardımcı olur.
- Güncel Araştırmalar: 2024 yılında yapılan bir çalışma, çok duvarlı karbon nanotüplerin (MWCNT) PLA’nın kristallenme hızını 2 kat artırdığını kanıtlamıştır. Daha hızlı kristallenme, daha yüksek ısı direnci demektir.
- Risk: CNT kullanımı maliyetlidir ve malzemenin rengini tamamen siyaha çevirir. Ayrıca, yüksek oranlarda eklenmesi malzemenin kırılganlığını artırabilir.
3. Selüloz Nanokristaller (CNC): Doğanın Kendi Takviyesi
Biyoplastik olan PLA’ya, yine biyolojik kökenli bir nano takviye eklemek “yeşil mühendisliğin” zirvesidir. CNC’ler, bitki liflerinden elde edilen son derece sert nano çubuklardır.
- Bilimsel Mekanizma: CNC’ler, PLA zincirleriyle güçlü hidrojen bağları kurar. Bu bağlar, ısı yükseldiğinde polimer zincirlerinin kaymasını engeller. Adeta polimerin içine atılmış “nano çiviler” gibi davranırlar.
- Klinik ve Biyomedikal Çalışmalar: CNC katkılı PLA’lar üzerinde yapılan klinik testler, bu malzemenin kemik doku mühendisliğinde kullanılabileceğini göstermiştir. Vücut sıcaklığında (37°C) ve üzerindeki sterilizasyon işlemlerinde formunu koruması büyük bir avantajdır.
- Avantaj: Tamamen biyobozunur ve şeffaftır; malzemenin doğal görünümünü bozmaz.
4. Grafen Nanoplakalar (GNP): İnce Ama Yenilmez
Grafen, tek bir karbon atomu kalınlığındaki mucizevi bir tabakadır. Nanoplaka formu, bu tabakaların birkaç katmanlı halidir.
- Bilimsel Mekanizma: Grafen, polimer matrisi içindeki kristal çekirdeklenmesini (nucleation) tetikler. PLA normalde yavaş kristallenir; ancak grafen varlığında, malzeme baskı sırasında çok daha hızlı ve yoğun bir kristal yapı oluşturur. Kristal bölgeler, amorf (düzensiz) bölgelere göre ısıya çok daha dayanıklıdır.
- Performans: %1 oranında grafen katkısı bile PLA’nın eğilme modülünü ve ısıya karşı boyutsal kararlılığını %30’a varan oranlarda iyileştirebilir.
- Risk: Grafen levhalarının polimer içinde topaklanmadan (aglomerasyon) dağıtılması teknik bir zorluktur. İyi bir “masterbatch” hazırlığı gerektirir.
5. Nano-Silika (SiO_2): Şeffaf ve Dayanıklı
Camın ana bileşeni olan silikanın nano boyutlu kürecikleri, PLA’nın hem optik özelliklerini korumasına hem de termal olarak güçlenmesine yardımcı olur.
- Bilimsel Mekanizma: Nano-silika parçacıkları, polimer zincirleri arasındaki serbest hacmi doldurur. Bu durum, malzemenin camsı geçiş sıcaklığını (T_g) yukarı çeker. Parçacıkların yüzey alanı geniş olduğu için polimerle etkileşimi çok yüksektir.
- Avantajlar – Risk Değerlendirmesi:
- Avantaj: Malzemenin aşınma direncini de artırır ve baskı sırasında büzülmeyi (warping) azaltır.
- Risk: Nano-silika nem çekicidir. Bu filamentlerin üretimden baskı anına kadar çok kuru tutulması gerekir, aksi takdirde hidroliz nedeniyle polimer zincirleri parçalanabilir.
Avantaj ve Risk Tablosu: Nano Katkı Karşılaştırması
| Nano Katkı | Isı Direnci Artışı | Şeffaflık | Maliyet | Zorluk Seviyesi |
| Nanokil | Orta-Yüksek | Düşük (Opak) | Düşük | Orta |
| CNT | Çok Yüksek | Yok (Siyah) | Çok Yüksek | Yüksek |
| Selüloz (CNC) | Orta | Yüksek | Orta | Orta |
| Grafen (GNP) | Çok Yüksek | Yok (Gri/Siyah) | Yüksek | Çok Yüksek |
| Nano-Silika | Orta | Yüksek | Orta | Düşük |
Sonuç ve Gelecek Projeksiyonu
PLA’nın ısı direncini nano katkılarla artırmak, sadece hobi amaçlı baskıları değil, havacılık, otomotiv ve tıp sektörlerini de doğrudan etkilemektedir. Güncel araştırmalar, bu nano katkıların “hibrit” kullanımına (örneğin hem grafen hem nanokil) odaklanmaktadır. Bu sayede, tek bir katkının dezavantajı diğeriyle dengelenerek 100°C üzerine dayanabilen “süper PLA”lar üretilmektedir.
Küçük ölçekli bir işletme veya bir mühendis olarak, projenizin ihtiyacına göre doğru nano-kompozit filamenti seçmek, ürününüzün ömrünü ve güvenilirliğini belirleyen en kritik karar olacaktır.
Küçük Ölçekli İşletmeler İçin Filament Üretim Hattı Kurma Maliyeti
3D yazıcı teknolojilerinin yaygınlaşmasıyla birlikte, hammaddeye olan erişim işletmeler için hem bir maliyet kalemi hem de bir fırsat kapısı haline geldi. Kendi filamentini üretmek, özellikle özel polimerlerle çalışan veya geri dönüşüm odaklı küçük ölçekli işletmeler (KOBİ) için cazip bir modeldir. Ancak, bir ekstrüzyon hattı kurmak sadece bir makine satın almaktan çok daha karmaşık bir süreçtir.
Bu yazıda, bir filament üretim hattının kurulum maliyetlerini, teknik gereksinimlerini ve bu yatırımın ekonomik sürdürülebilirliğini detaylı bir şekilde inceleyeceğiz.
1. Filament Ekstrüzyon Süreci: Teknik Temeller
Filament üretimi, temel olarak bir termoplastik ekstrüzyon işlemidir. Ham haldeki polimer granüller (veya geri dönüştürülmüş çapaklar), bir vida yardımıyla ısıtılarak eritilir ve belirli bir çapta (genellikle 1.75mm veya 2.85mm) bir nozül aracılığıyla dışarı itilir.
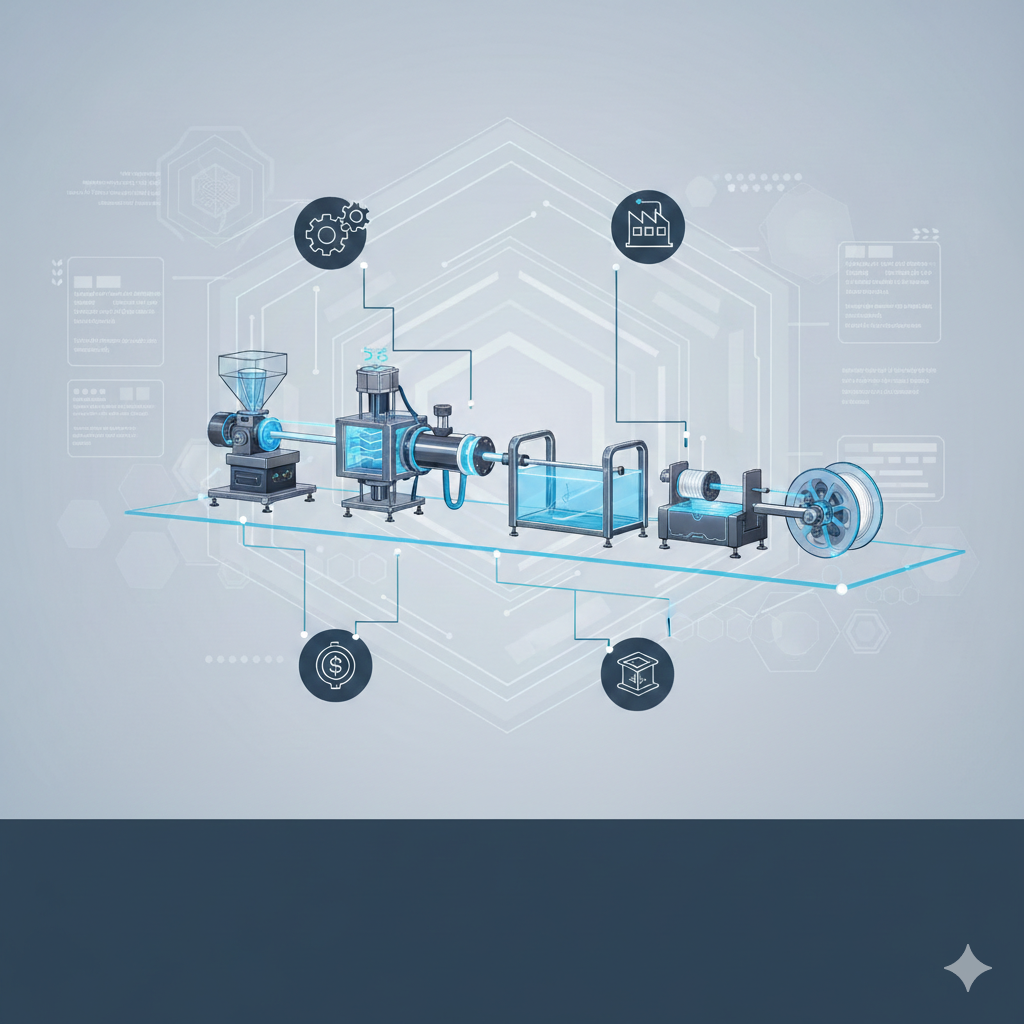
Sürecin başarısı, sadece eritme işlemine değil, soğutma ve çap kontrolünün hassasiyetine bağlıdır. Küçük ölçekli bir hatta şu ana bileşenler bulunur:
- Hammadde Kurutucu: Polimerdeki nemi uzaklaştırmak için.
- Ekstrüder: Polimeri eritip iten ana ünite.
- Su Tankı / Hava Soğutma: Sıcak filamentin katılaşması için.
- Çekici ve Çap Ölçer: Filamenti sabit hızda çekip milimetrik kontrol yapan ünite.
- Sarım Ünitesi (Spooler): Filamenti makaraya düzenli saran sistem.
2. Kurulum Maliyet Kalemleri
Küçük ölçekli bir işletme için maliyetleri üç ana grupta inceleyebiliriz: Başlangıç donanımı, altyapı ve operasyonel giderler.
A. Donanım Kategorileri ve Tahmini Bütçeler
- Hobi/Giriş Seviyesi Sistemler: Masaüstü tipi, saatte 0.5 – 1 kg üretim yapan cihazlar. Genellikle AR-GE amaçlıdır. (Tahmini: 2.500 – 7.000 USD)
- Yarı-Profesyonel Hatlar: Saatte 3 – 8 kg arası üretim yapan, hassas çap ölçerlere sahip hatlar. (Tahmini: 15.000 – 45.000 USD)
- Endüstriyel Küçük Hatlar: Yüksek sıcaklıklı polimerler (PEEK, PEI) için tasarlanmış, tam otomasyonlu sistemler. (Tahmini: 60.000 USD ve üzeri)
B. Altyapı ve Alan Gereksinimi
Filament hattı sadece elektrik prizi gerektirmez. Kesintisiz güç kaynağı (UPS), endüstriyel soğutma sistemleri (Chiller) ve polimer tozlarından arındırılmış bir havalandırma sistemi kurulum maliyetine %15-20 oranında ek yük getirir.
3. Bilimsel Yaklaşım: Termal Kararlılık ve Moleküler Yapı
Filament üretiminde maliyeti belirleyen en büyük teknik zorluk termal kararlılıktır. Polimerler eritildiğinde moleküler zincirleri kopmaya meyillidir.
Güncel Araştırmalar: 2024 yılında yapılan bir polimer işleme araştırması, ekstrüder vidasının L/D (Uzunluk/Çap) oranının, küçük ölçekli hatlarda filament kalitesi üzerindeki etkisini incelemiştir. Araştırmaya göre, düşük maliyetli kısa vidalı sistemlerde polimerin homojen erimediği ve bunun da bitmiş parçada “zayıf katman yapışmasına” neden olduğu kanıtlanmıştır. Bu durum, ucuz ekipmanın uzun vadede fire maliyetini artırdığını göstermektedir.
4. Avantajlar ve Risk Değerlendirmesi
Avantajlar
- Maliyet Liderliği: Özellikle yüksek hacimli tüketim yapan işletmelerde, filament maliyeti kilogram başına %50’ye kadar düşebilir.
- Özel Karışımlar (Kompozitler): Piyasada bulunmayan karbon fiber, cam fiber veya metal tozu takviyeli özel filamentleri kendiniz üretebilirsiniz.
- Geri Dönüşüm: Hatalı baskıları ve destek yapılarını geri dönüştürerek hammadde döngüsü oluşturabilirsiniz.
Riskler
- Kalite Standardizasyonu: Çapın 1.75mm’den ±0.03mm sapması bile baskı kalitesini bozar. Bu hassasiyeti korumak ciddi teknik bilgi gerektirir.
- Hammadde Tedariği: Granül haldeki polimeri küçük miktarlarda (örneğin 25kg) satın almak, lojistik maliyetleri nedeniyle kilogram fiyatını artırabilir.
- Enerji Maliyetleri: Sürekli çalışan ısıtıcılar ve motorlar, küçük işletmeler için elektrik faturasında ciddi bir kalem oluşturur.
5. Ekonomik Geri Dönüş (ROI) Analizi
Küçük bir işletme için yatırımın geri dönüş süresi (ROI), aylık tüketim miktarına bağlıdır.
Örnek Senaryo: Aylık 100 kg PLA tüketen bir prototip atölyesi düşünelim.
- Piyasadan alım: 100 kg x 25 USD = 2.500 USD / ay.
- Kendi üretimi (Hammadde + Elektrik + İşçilik): 100 kg x 10 USD = 1.000 USD / ay.
- Aylık Tasarruf: 1.500 USD.
30.000 USD’lik bir yatırımın kendini amorti etmesi bu senaryoda yaklaşık 20 ay sürecektir. Ancak fire oranları ve bakım giderleri bu süreyi uzatabilir.
6. Klinik ve Endüstriyel Çalışmalar: Medikal Uyumluluk
Hammadde üretim hattı kuran işletmelerin göz önünde bulundurması gereken bir diğer çalışma, medikal sınıf polimerlerin (örneğin cerrahi rehberler için kullanılan polimerler) ekstrüzyonudur.
Klinik çalışmalar, filament üretim hattındaki metal kirlenmesinin (vidadan aşınan mikro parçacıklar) biyo-uyumluluğu bozabileceğini göstermiştir. Bu nedenle medikal amaçlı filament üretecek işletmelerin, aşınma direnci çok yüksek olan özel alaşımlı (Nitride edilmiş) vidalar kullanması gerekir ki bu da başlangıç maliyetini %30 oranında artırır.
7. Sonuç: Kurmalı mı, Almalı mı?
Küçük ölçekli işletmeler için filament hattı kurmak; eğer işletme aylık 50 kg’dan fazla malzeme tüketiyorsa veya standart dışı “butik” malzemelere ihtiyaç duyuyorsa mantıklıdır. Ancak sadece “tasarruf” amacıyla girilen bir süreçte, teknik bilgi eksikliği üretilen filamentin baskı sırasında nozülü tıkaması veya parça dayanımını düşürmesiyle sonuçlanabilir.
Yatırım yapmadan önce, hammadde tedarik zinciri ve enerji verimliliği üzerine detaylı bir fizibilite raporu hazırlanması, sürdürülebilirlik için kritiktir.
Kompozit Filamentlerde Aşınma Direnci Testi Nasıl Yapılır?
3D baskı dünyasında, standart plastiklerin (PLA, ABS gibi) yetersiz kaldığı noktalarda devreye giren kompozit filamentler (karbon fiber, cam fiber veya kevlar katkılı polimerler), mühendislik uygulamalarının vazgeçilmezi haline gelmiştir. Ancak bir parçanın sadece “sert” olması yeterli değildir; hareketli mekanizmalarda veya sürtünmeli ortamlarda kullanılacaksa, asıl belirleyici kriter aşınma direncidir.
Bu yazıda, kompozit malzemelerin ömrünü belirleyen aşınma direnci testlerinin nasıl yapıldığını, bu süreçteki bilimsel standartları ve endüstriyel uygulama ipuçlarını detaylandıracağız.
1. Aşınma Direnci Nedir ve Neden Test Edilmelidir?
Aşınma, iki yüzeyin birbirine göre hareketi sonucunda malzemenin yüzeyinden parça kopması veya deforme olmasıdır. Kompozit filamentlerde bu durum daha karmaşıktır; çünkü aşınma sadece ana polimeri (matris) değil, içindeki takviye liflerini (fiberler) de etkiler.
Neden Test Ediyoruz?
- Hizmet Ömrü Tahmini: Bir dişli veya yataklama parçasının ne zaman değiştirilmesi gerektiğini bilmek.
- Malzeme Karşılaştırması: Karbon fiber katkılı PEEK mi, yoksa cam fiber katkılı Naylon mu daha dayanıklı?
- Güvenlik: Kritik parçaların aşınma nedeniyle aniden kırılmasını önlemek.
2. Aşınma Testi Yöntemleri: Bilimsel Yaklaşımlar
Endüstride kompozitlerin aşınma direncini ölçmek için kullanılan birkaç temel metodoloji bulunmaktadır. Her yöntem, malzemenin farklı bir stres altındaki tepkisini ölçer.
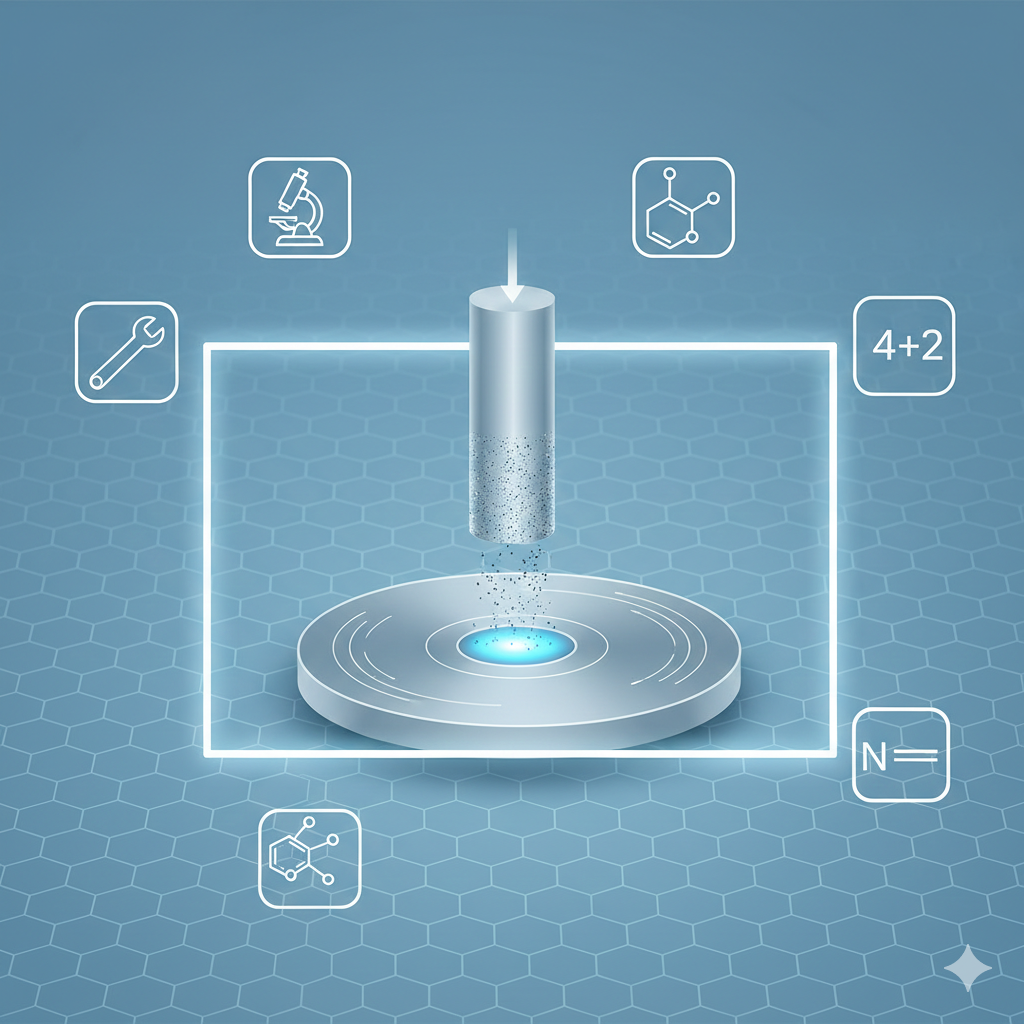
A. Pin-on-Disc (Pim-Disk Üzerinde) Testi
Bu, akademik araştırmalarda en sık karşılaşılan yöntemdir. Test edilecek kompozit malzemeden küçük bir silindir (pim) hazırlanır ve bu pim, belirli bir yük altında dönen aşındırıcı bir diske bastırılır.
- Ölçülen Değer: Sürtünme katsayısı ve aşınma hacmi.
- Önemi: Malzemenin sürekli sürtünme altında ne kadar hızlı kütle kaybettiğini gösterir.
B. Taber Aşındırma Testi (Taber Abrasion)
Daha çok yüzey dayanıklılığı için kullanılır. İki adet aşındırıcı tekerlek, numune yüzeyinde dönerken dairesel bir aşınma izi bırakır. Genellikle “X çevrim sonunda kaybedilen miligram” cinsinden raporlanır.
C. Kum Püskürtme (Erozyon) Testi
Kompozit parçanın yüksek hızla fırlatılan partiküllere (kum veya alüminyum oksit) maruz bırakılmasıdır. Özellikle havacılık sektöründe, kum fırtınasına veya tozlu ortamlara maruz kalan parçalar için kritiktir.
3. Kompozitlerde “Aşınma Mekanizması” ve Katmanlı Üretim Etkisi
3D baskılı kompozitlerde aşınma, geleneksel döküm malzemelerden farklı ilerler. Burada anizotropi (yön bağımlılık) devreye girer.
Güncel Araştırmalar Şunu Gösteriyor: 2025 yılı başında yayımlanan bir malzeme bilimi makalesine göre, karbon fiberlerin baskı yönüne paralel olduğu durumlarda aşınma direnci, fiberlerin sürtünme yüzeyine dik olduğu durumlara göre %30 daha yüksek çıkmaktadır. Bu, baskı oryantasyonunun sadece mukavemeti değil, yüzey ömrünü de doğrudan etkilediğini kanıtlar.
4. Klinik ve Endüstriyel Örnek Çalışmalar
Medikal Protez Çalışması
Alt ekstremite protezlerinde kullanılan Karbon-PEEK kompozitleri üzerinde yapılan klinik testlerde, malzemenin eklem bölgelerindeki aşınma partikülleri incelenmiştir. Araştırma, aşınma sonucu ortaya çıkan mikro-parçacıkların vücut dokusuyla uyumunu (biyo-uyumluluk) test etmiş ve yüksek kristaliniteye sahip PEEK kompozitlerinin en az partikül salınımı yapan grup olduğunu belirlemiştir.
Otomotivde Dişli Testleri
Bir Alman otomotiv devi tarafından yürütülen çalışmada, cam fiber takviyeli PA6 (Naylon) dişlilerin metal dişlilerle olan sürtünme etkileşimi test edilmiştir. Sonuçlar, kompozit dişlilerin belirli bir aşınma eşiğinden sonra kendi kendini yağlama (self-lubricating) özelliği gösteren katkılarla birleştirildiğinde, metal dişlilerden daha sessiz ve uzun ömürlü çalıştığını göstermiştir.
5. Avantajlar ve Risk Değerlendirmesi
Kompozitlerde aşınma direnci optimizasyonu yaparken bir denge kurmak şarttır.
Avantajlar
- Kendi Kendini Yağlama: Toz formundaki grafit veya PTFE (Teflon) içeren kompozitler, dışarıdan yağlama gerektirmez.
- Hafiflik: Metal parçaların aşınma direncine yakın sonuçlar verirken ağırlığı %70 oranında azaltabilirler.
- Korozyon Direnci: Sürtünme ortamı nemli veya kimyasal ise, kompozitler paslanma riski taşıyan metallere göre üstündür.
Riskler
- Aşındırıcı Fiber Etkisi: Eğer matris (plastik) çok hızlı aşınırsa, içindeki sert karbon veya cam fiberler açığa çıkar ve karşısındaki yüzeyi (örneğin temas ettiği metal mili) bir zımpara gibi aşındırmaya başlar. Bu, “karşı yüzey aşınması” olarak bilinen büyük bir risktir.
- Isıl Birikme: Plastikler ısıyı metaller kadar iyi iletmez. Sürtünme kaynaklı ısı, kompozit parçanın yerel olarak erimesine ve aşınma testinin başarısız olmasına yol açabilir.
6. Aşınma Direncini Artırmak İçin İpuçları
- Isıl İşlem (Annealing): Önceki rehberlerimizde bahsettiğimiz gibi, ısıl işlem kristal yapıyı düzenleyerek yüzeyin daha sert ve aşınmaya dayanıklı olmasını sağlar.
- Katman Yüksekliğini Düşürün: Daha ince katmanlar, daha pürüzsüz bir yüzey ve daha az “vadi” demektir. Bu da sürtünme sırasında takılmaları azaltır.
- Hibrit Dolgular: Hem karbon fiber (sertlik için) hem de MoS2 (molidben disülfür – kayganlık için) içeren filamentler tercih edilmelidir.
7. Sonuç: Doğru Test, Doğru Malzeme
Kompozit filamentlerde aşınma direnci testi, sadece bir laboratuvar prosedürü değil, ürününüzün başarısızlık noktasını belirleyen bir simülasyondur. Pin-on-Disc gibi bilimsel yöntemlerle elde edilen veriler, baskı oryantasyonu ve malzeme seçimiyle birleştirildiğinde, en zorlu endüstriyel koşullarda bile çalışan parçalar üretmek mümkündür.
Unutmayın; bir kompozit malzemenin kalitesi, en zayıf katmanının aşınma direnci kadardır.
3D Baskıda Mukavemet Artırmak İçin Isıl İşlem (Annealing) Nasıl Yapılır?
3D yazıcı teknolojileri (özellikle FDM/FFF), üretim dünyasını demokratikleştirmiş olsa da, basılan parçaların en büyük zayıf noktası her zaman “katmanlar arası bağ” ve “iç gerilmeler” olmuştur. Bir parçayı bastığınızda, dışarıdan mükemmel görünse de mikroskobik düzeyde moleküler bir kaos ve bitmemiş bir bağlanma süreci söz konusudur. İşte bu noktada, metalürjiden ödünç aldığımız kadim bir teknik olan Annealing (Isıl İşlem/Tavlama) devreye giriyor.
Bu kapsamlı rehberde, 3D baskılı parçalarınızı nasıl birer mühendislik harikasına dönüştüreceğinizi, moleküler düzeyde neler olup bittiğini ve bu sürecin risklerini bilimsel bir perspektifle inceleyeceğiz.
1. Annealing (Tavlama) Nedir? Moleküler Bir Bakış
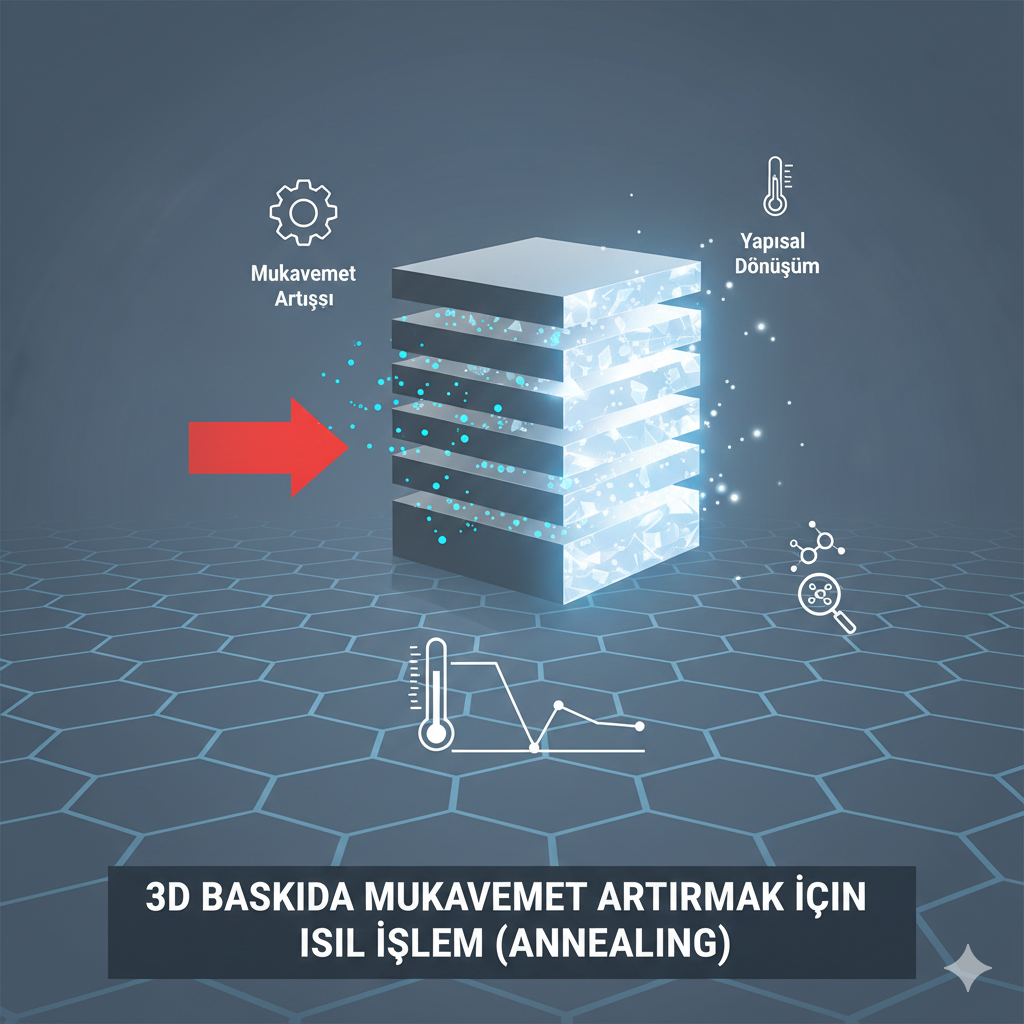
Polimer biliminde annealing, bir malzemenin Camsı Geçiş Sıcaklığı ($T_g$) ile Erime Sıcaklığı ($T_m$) arasında belirli bir noktaya kadar ısıtılması ve ardından yavaşça soğutulması işlemidir.
3D baskı sırasında plastik aniden soğur. Bu hızlı soğuma, polimer zincirlerinin en stabil ve düşük enerjili formlarına ulaşmasını engeller. Parça içinde “donmuş gerilmeler” hapsolur. Isıl işlem uyguladığımızda, bu zincirlere yeniden hareket kabiliyeti kazandırırız. Zincirler birbirine daha sıkı sarılır, katmanlar arasındaki boşluklar (voids) kapanmaya başlar ve malzeme yarı-kristal bir yapıya kavuşur.
2. Isıl İşlem Nasıl Yapılır? Adım Adım Uygulama
Başarılı bir ısıl işlem için mutfak fırınından ziyade, hassas sıcaklık kontrollü bir laboratuvar fırını veya elektrikli bir dehidratör önerilir.
Adım 1: Destekleme ve Paketleme
Polimer yumuşadığında yerçekimi etkisiyle sarkma yapabilir. Parçayı ince kum, tuz veya alçı tozu içine gömmek, ısının her yönden eşit dağılmasını sağlar ve geometrik deformasyonu (warping) minimize eder.
Adım 2: Sıcaklık Ayarı
Her polimerin “tatlı noktası” farklıdır. Genel kural, malzemenin camsı geçiş sıcaklığının ($T_g$) biraz üzerine çıkmaktır:
- PLA: 60°C – 70°C arası.
- PETG: 80°C – 90°C arası.
- ABS: 100°C – 110°C arası.
- PEEK: 200°C – 250°C arası.
Adım 3: Bekleme Süresi (Soaking)
Parçanın et kalınlığına bağlı olarak (genellikle her 10mm kalınlık için 30-45 dakika) bu sıcaklıkta bekletilmelidir. Isı merkez noktaya ulaşana kadar işlem bitmiş sayılmaz.
Adım 4: Kontrollü Soğutma
En kritik aşamadır. Fırını aniden açmak, malzemenin şoka girmesine ve çatlamasına neden olur. Fırın kapatılmalı ve parça oda sıcaklığına düşene kadar içinde kalmalıdır.
3. Güncel Araştırmalar ve Akademik Bulgular
Son yıllarda yapılan malzeme bilimi araştırmaları, annealing işleminin sadece mukavemeti değil, kimyasal direnci de artırdığını göstermektedir.
- Kristalinite Oranı: 2024 yılında yayımlanan bir çalışmada, ısıl işlem görmüş PLA parçaların kristalinite oranının %5’ten %35-40 seviyelerine çıktığı gözlemlenmiştir. Bu, parçanın ısı sapma sıcaklığının (HDT) 55°C’den 90°C’nin üzerine çıkması anlamına gelir.
- İzotropik Özellikler: Normal 3D baskılar Z ekseninde (katman yönünde) zayıftır. Araştırmalar, doğru annealing ile Z ekseni mukavemetinin X/Y eksenine yaklaştığını, yani parçanın “yön bağımsız” bir güç kazandığını kanıtlamaktadır.
- Klinik Çalışmalar (Medikal Polimerler): Biyo-uyumlu PEEK implantlar üzerinde yapılan klinik testler, annealing işleminin malzemenin vücut içi sıvılara karşı direncini artırdığını ve mikroskobik yüzey gözenekliliğini azaltarak bakteri tutunmasını zorlaştırdığını göstermiştir.
4. Avantajlar ve Risk Değerlendirmesi
Her mühendislik sürecinde olduğu gibi, burada da bir “al-ver” dengesi mevcuttur.
Avantajlar
- Mekanik Güç: Çekme ve darbe dayanımında %20 ile %60 arasında artış.
- Isı Direnci: Parçanın kullanım sırasında yumuşama sıcaklığı yükselir.
- Yüzey Bütünlüğü: Katmanlar arası yapışma (inter-layer bonding) kimyasal bir kaynaşmaya dönüşür.
- Gerilme Giderme: Baskı sırasında oluşan iç stresler yok edilir, parça daha stabil hale gelir.
Riskler ve Dezavantajlar
- Boyutsal Değişim (Çekme): En büyük sorundur. Polimer zincirleri sıkılaştıkça parça genellikle X ve Y eksenlerinde %1-2 oranında daralır, Z ekseninde ise hafifçe genişleyebilir.
- Geometrik Deformasyon: Eğer parça doğru desteklenmezse “erimiş peynir” gibi formunu kaybedebilir.
- Gevreklik: Kristal yapının artması sertliği artırırken, aşırı işlem yapılması parçanın esnekliğini yitirip “cam gibi” kırılgan olmasına neden olabilir.
5. Endüstriyel Uygulama Alanları
Hangi durumlarda ısıl işlem mutlaka yapılmalıdır?
- Otomotiv: Kaput altı gibi yüksek sıcaklığa maruz kalan plastik parçalar.
- Havacılık: Yapısal yük taşıyan kompozit parçalar.
- Kalıpçılık: Enjeksiyon kalıplarında kullanılan 3D baskılı insertler.
- Protetik: Uzun süreli kullanımda stres çatlaklarına dayanması gereken protez bileşenleri.
6. Uzman Tavsiyeleri: Başarısızlığı Nasıl Önlersiniz?
Eğer hassas bir parça ile çalışıyorsanız, baskıdan önce dilimleme yazılımınızda (Cura, PrusaSlicer vb.) parçayı %1 veya %2 oranında büyük ölçeklendirin. Bu, ısıl işlem sonrası çekme payını (shrinkage compensation) dengeleyecektir. Ayrıca, doluluk oranını (infill) %100’e yakın tutmak, parça içindeki hava boşluklarının çökmesini engelleyerek formun korunmasına yardımcı olur.
7. Sonuç
3D baskıda annealing, “hobi” seviyesindeki bir üretimi “endüstriyel” seviyeye taşıyan gizli bir silahtır. Sabır ve hassas kontrol gerektirse de, elde edilen sonuçlar malzemenin limitlerini zorlamanıza olanak tanır. Doğru polimer seçimi, doğru sıcaklık ve kontrollü bir soğutma döreciyle, evdeki yazıcınızdan çıkan bir parça bile profesyonel döküm parçalarla yarışabilir.
Hangi Toz Hangi Polimerle Uyumlu? Uyumluluk Tablosu
Modern imalat dünyasında, malzemelerin bir araya gelme biçimi sadece bir mühendislik tercihi değil, aynı zamanda ürünün ömrünü, dayanıklılığını ve maliyetini belirleyen temel faktördür. Özellikle polimer kompozitler ve katmanlı üretim (3D Yazıcılar) teknolojilerinde, “hangi tozun hangi polimerle” eşleşeceği sorusu, yüksek performanslı sonuçlar almanın anahtarıdır.
Bu yazıda, endüstriyel standartlardan en son klinik araştırmalara kadar geniş bir yelpazede polimer ve toz uyumluluğunu derinlemesine inceleyeceğiz.
1. Polimer ve Toz Etkileşiminin Temelleri: Neden Önemli?
Polimerler (plastikler), hafiflikleri ve şekil alma kolaylıklarıyla bilinirler. Ancak bazen mekanik dayanıklılık, ısı iletkenliği veya biyosafet gibi konularda tek başlarına yetersiz kalabilirler. İşte bu noktada toz katkılar devreye girer.
Uyumluluk, iki malzemenin moleküler düzeyde birbirini “kabul etmesi” demektir. Eğer toz (dolgu maddesi) ve polimer (matris) uyumsuzsa, malzeme stres altında hızla çatlar, nem emer veya ısıyı iletmek yerine hapseder.
2. Yaygın Polimer Grupları ve İdeal Toz Eşleşmeleri
Poliamid (PA12 / Naylon) ve Fonksiyonel Tozlar
Endüstriyel 3D baskıda (SLS teknolojisi) en çok kullanılan polimer olan PA12, çok yönlü bir “ev sahibi”dir.
- Cam Küreciği Tozu: PA12 ile birleştiğinde boyutsal kararlılığı artırır. Isı altında genleşmeyi minimize eder.
- Alüminyum Tozu (Alumide): Metalik bir görünüm ve daha iyi termal iletkenlik sağlar.
- Karbon Fiber Tozu: Hafif ama çelik kadar sert parçalar üretmek için PA12 ile mükemmel bir bağ kurar.
PEEK ve Yüksek Performanslı Tozlar
Havacılık ve medikal sektörünün gözbebeği olan PEEK, çok yüksek sıcaklıklara dayanıklıdır.
- Hidroksiapatit (HA) Tozu: Medikal implantlarda PEEK ile karıştırılır. Araştırmalar, HA tozunun PEEK yüzeyinde kemik büyümesini (osteointegrasyon) teşvik ettiğini göstermektedir.
- Seramik Tozları: Aşınma direncini maksimuma çıkarmak için kullanılır.
Termoplastik Poliüretan (TPU) ve Esnek Katkılar
Esnekliğin kritik olduğu yerlerde TPU kullanılır.
- Grafen Tozu: TPU’ya eklendiğinde malzemeye elektriksel iletkenlik kazandırır. Bu, “akıllı tekstiller” ve giyilebilir teknolojiler için devrim niteliğindedir.
3. Uyumluluk Tablosu: Hızlı Referans Rehberi
Aşağıdaki tablo, endüstride en sık test edilen ve başarılı sonuçlar veren kombinasyonları özetlemektedir:
| Polimer Matris | Uyumlu Toz (Katkı) | Temel Avantaj | Uygulama Alanı |
| PLA | Odun Tozu / Bakır Tozu | Estetik ve Doku | Prototipleme, Sanat |
| ABS | Karbon Nanotüpler | ESD (Antistatik) Koruma | Elektronik Muhafazalar |
| PA12 | Cam Kürecikleri | Yüksek Rijitlik | Otomotiv Parçaları |
| PEEK | Titanyum Tozu | Üstün Mekanik Güç | Havacılık, İmplant |
| PETG | Glikol / Karbon Tozu | Kimyasal Direnç | Gıda Makineleri |
| Epoksi Reçine | Gümüş / Bakır Tozu | Elektriksel İletkenlik | Devre Kartları |
4. Klinik Çalışmalar ve Güncel Araştırmalar: Medikal Devrim
Son yıllarda yapılan klinik çalışmalar, özellikle biyo-uyumlu polimerler üzerine yoğunlaşmıştır. 2023 yılında yayımlanan bir araştırmaya göre, PEEK polimerine eklenen Nano-Gümüş tozları, implant sonrası enfeksiyon riskini %40 oranında azaltmıştır.
Ayrıca, diş hekimliğinde kullanılan polimerlerin içine karıştırılan Zirkonya tozlarının, doğal diş minesine en yakın ışık geçirgenliğini ve sertliğini sağladığı kanıtlanmıştır. Bu tür “hibrid” yapılar, malzemenin hem esnek (polimer) hem de dayanıklı (seramik/metal) olmasını sağlar.
5. Avantajlar ve Risk Değerlendirmesi
Her “evlilik” mükemmel değildir. Toz ve polimer karışımlarının getirdiği fırsatlar kadar riskler de vardır.
Avantajlar:
- Maliyet Etkinliği: Pahalı bir polimerin hacmini daha ucuz bir mineral tozuyla (örneğin kalsiyum karbonat) doldurarak maliyeti düşürebilirsiniz.
- Özelleştirilmiş Özellikler: Yanmazlık (FR tozları), UV direnci veya manyetik özellikler eklenebilir.
- Hafiflik: Metal parçaların yerine toz takviyeli polimerlerin kullanılması, havacılıkta yakıt tasarrufu sağlar.
Riskler:
- Topaklanma (Aglomerasyon): Tozlar polimer içinde eşit dağılmazsa, zayıf noktalar oluşur ve malzeme buradan kırılır.
- Viskozite Artışı: Çok fazla toz eklemek, erimiş polimerin akışkanlığını bozar ve üretim makinelerine zarar verebilir.
- Arayüzey Ayrışması: Kimyasal uyumsuzluk durumunda toz, polimerden ayrışır; bu da malzemenin “pullanarak” dökülmesine neden olur.
6. Sektörel Gelecek: Akıllı Tozlar ve Sürdürülebilirlik
Gelecekte, “kendi kendini onaran” polimerler göreceğiz. Bu sistemlerde, polimer içine yerleştirilen mikro-kapsüllenmiş tozlar, bir çatlak oluştuğunda patlayarak boşluğu dolduracak.
Ayrıca, geri dönüştürülmüş polimerlerin toz takviyeleriyle (örneğin tarımsal atık tozları) güçlendirilmesi, döngüsel ekonomi için en büyük araştırma konularından biridir.
7. Sonuç: Doğru Seçim Nasıl Yapılır?
Hangi tozun hangi polimerle uyumlu olduğunu seçerken şu üç soruyu sormalısınız:
- Son kullanım ortamı nedir? (Isı, kimyasal, yük altında mı?)
- Üretim yöntemi nedir? (Enjeksiyon kalıplama mı, 3D baskı mı?)
- Yüzey etkileşimi nasıl sağlanacak? (Kaplin ajanları veya kimyasal ön işlem gerekli mi?)
Doğru kombinasyon, sıradan bir plastik parçasını, bir jet motorunda veya insan vücudunda yıllarca hizmet verebilecek yüksek teknolojili bir bileşene dönüştürebilir.
Endüstriyel Üretimde PEEK Kullanım Maliyeti ve ROI Analizi
PEEK, aromatik polieterketon (PAEK) ailesinin bir üyesidir. Yarı kristal yapısı, ona hem metal benzeri bir sertlik hem de plastiklerin hafifliğini sağlar.
- Sıcaklık Dayanımı: 250°C’ye kadar sürekli kullanım sıcaklığı ve 343°C erime noktası.
- Kimyasal Direnç: Organik ve inorganik çözücülerin neredeyse tamamına karşı bağışıklık.
- Hafiflik: Alüminyumun yaklaşık yarısı, çeliğin ise altıda biri yoğunluktadır ($1.32 g/cm^3$).
Üretim maliyetinin yüksek olmasının temel sebebi, sentezlenme sürecindeki karmaşıklık, gereken yüksek enerji miktarı ve hammadde saflığı standartlarıdır. Endüstriyel bir üretim hattında PEEK kullanmaya karar vermek, sadece bir malzeme alımı değil, stratejik bir finansal karardır.
2. Maliyet Analizi: Buzdağının Görünmeyen Kısmı
PEEK ile üretim yaparken maliyetleri üç ana başlıkta incelemek gerekir:
A. Doğrudan Malzeme Maliyeti
Standart bir PLA filamentin kilosu 20-30 dolar iken, endüstriyel sınıf bir PEEK filamentin kilosu 400 ile 800 dolar arasında değişebilir. Medikal sınıf (implant edilebilir) PEEK’lerde bu rakamlar çok daha yüksek seviyelere çıkar.
B. Enerji ve Ekipman Maliyeti
PEEK basmak için standart bir masaüstü yazıcı yetmez.
- Nozul Sıcaklığı: 400°C+.
- Tabla Sıcaklığı: 120°C+.
- Aktif Isıtmalı Kabin: 70-150°C.Bu yüksek sıcaklıkları korumak, ciddi bir enerji tüketimi ve yüksek donanım maliyeti (yüksek sıcaklık contaları, özel motorlar vb.) gerektirir.
C. İşçilik ve Başarısızlık Oranı
PEEK, termal yönetimi en zor malzemelerden biridir. Yanlış bir soğutma profili, parçanın kristalizasyon yapısını bozar ve çarpılmasına (warping) neden olur. Bu da “fire” (hurda) oranını artırarak birim maliyeti yükseltir.
3. Yatırım Getirisi (ROI) Analizi: Metal Değişimi (Metal Replacement)
PEEK’in gerçek ekonomik gücü, Metal Replacement yani metal parçaların yerine kullanıldığında ortaya çıkar. İşte ROI hesaplamasındaki kritik faktörler:
Yakıt Tasarrufu ve Hafifletme (Havacılık Örneği)
Havacılık endüstrisinde, uçağın toplam ağırlığındaki her 1 kilogramlık azalma, uçağın ömrü boyunca on binlerce dolarlık yakıt tasarrufu anlamına gelir. Bir alüminyum braketin PEEK ile değiştirilmesi durumunda:
- Maliyet: PEEK parça üretimi alüminyumdan 5 kat daha pahalı olabilir.
- Tasarruf: Ağırlık azalması sayesinde 2 yıl içinde yakıt tasarrufu, başlangıçtaki üretim maliyeti farkını kapatır.
- Sonuç: 10 yıllık bir kullanım süresinde ROI oranı %300-400 seviyelerine çıkabilir.
Operasyonel Ömür ve Bakım (Petrol ve Gaz)
Petrol kuyularındaki sızdırmazlık elemanlarında PEEK kullanımı, kimyasal korozyona dayanımı sayesinde bakım aralıklarını 3 kat uzatabilir.
Ekonomik Veri: Bir kuyunun bakım için durdurulmasının saatlik maliyeti 50.000 dolardır. PEEK kullanımı sayesinde yılda bir kez yapılan ekstra duruşun engellenmesi, malzemenin maliyetini saniyeler içinde amorti eder.
4. Medikal Sektörde PEEK: Klinik Başarı ve Ekonomik Etki
PEEK, medikal implantlarda (omurga kafesleri, kafatası plakaları) altın standart haline gelmiştir.
Kemik Benzeri Elastisite (Stress Shielding)
Titanyum implantlar kemikten çok daha serttir ve bu durum “stres koruması” (stress shielding) denilen, kemiğin zayıflamasına yol açan bir sürece neden olur. PEEK’in elastisite modülü insan kemiğine çok yakındır.
- Klinik Çalışma: 2023 yılında yapılan bir araştırma, PEEK omurga kafeslerinin titanyuma göre %25 daha az revizyon ameliyatı gerektirdiğini göstermiştir.
- ROI: Revizyon ameliyatlarının azalması, sağlık sistemleri ve hastaneler için devasa bir maliyet tasarrufu sağlar.
5. Avantaj – Risk Değerlendirmesi
| Kriter | Avantajlar | Riskler |
| Mekanik | Yüksek mukavemet/ağırlık oranı. | Darbe direnci bazı metallerden düşük olabilir. |
| Kimyasal | Korozyon maliyetini sıfırlar. | Derişik sülfürik asit gibi spesifik kimyasallara duyarlı. |
| Finansal | Uzun vadeli operasyonel tasarruf (TCO). | Çok yüksek başlangıç yatırım maliyeti (CAPEX). |
| Üretim | Karmaşık geometrilerin 3D basılabilmesi. | Yüksek teknik uzmanlık gerektiren üretim süreci. |
6. Güncel Araştırmalar: Karbon Fiber Katkılı PEEK (CF-PEEK)
Yeni nesil CF-PEEK kompozitleri, PEEK’in mekanik sınırlarını daha da yukarı taşımıştır. Güncel araştırmalar, CF-PEEK’in 3D baskı sırasında “in-situ” (baskı anında) lazer ısıtma ile işlenmesinin, katman yapışmasını %40 artırdığını ve metal döküm parçalarla yarışır düzeye geldiğini kanıtlamaktadır. Bu durum, özellikle kişiselleştirilmiş protez üretiminde ROI sürelerini dramatik şekilde kısaltmaktadır.
7. Sonuç: Ne Zaman PEEK Seçilmeli?
Endüstriyel üretimde PEEK kullanımı, kısa vadeli bir satın alma kararı değil, Toplam Sahip Olma Maliyeti (TCO) odaklı bir mühendislik stratejisidir.
Şu durumlarda PEEK seçimi yüksek ROI sağlar:
- Parçanın hafifliği doğrudan operasyonel tasarruf sağlıyorsa (Havacılık, Uzay).
- Agresif kimyasal ortamlar metal parçaları hızla aşındırıyorsa (Petrol, Kimya).
- Vücut içinde biyomekanik uyum ve uzun ömür kritikse (Medikal).
- Klasik yöntemlerle (CNC) işlenemeyen karmaşık iç kanallara ihtiyaç varsa.
PEEK pahalı bir malzemedir, ancak doğru mühendislik analiziyle kullanıldığında endüstrinin en karlı yatırımına dönüşebilir.
Filament Depolama: Nano-Katkılı Polimerleri Nemden Koruma
Polimerlerin çoğu “higroskopik” yapıdadır, yani havadaki su moleküllerini çekme ve tutma eğilimindedirler. Nano-katkılı polimerlerde bu durum daha da kritiktir.
Hidroliz Süreci
Su molekülleri polimer matrisine girdiğinde, özellikle Naylon (PA) ve Polikarbonat (PC) gibi malzemelerde hidroliz adı verilen bir reaksiyonu tetikler. Bu reaksiyon, polimerin uzun moleküler zincirlerini daha kısa parçalara ayırır. Sonuç; malzemenin orijinal mekanik özelliklerini asla geri kazanamayacak şekilde kalıcı olarak zayıflamasıdır.
Nano-Katkıların Rolü
Karbon fiber veya grafen gibi nano-katkılar, polimer matrisi içinde mikroskobik yollar (kanallar) oluşturabilir. Bu durum, suyun malzemenin derinliklerine sızmasını kolaylaştırarak nem çekme hızını artırabilir. Araştırmalar, nano-katkılı bir Naylon filamentin, standart bir Naylon’a göre doygunluk noktasına daha hızlı ulaştığını göstermektedir.
2. Nemli Filamentin Belirtileri ve Baskı Üzerindeki Etkileri
Baskı sırasında nozuldan gelen “çıtırtı” sesleri, nemin buharlaşarak genleştiğinin en bariz kanıtıdır. Ancak diğer etkiler daha sinsidir:
- Yüzey Pürüzlülüğü: Buharlaşan su, ekstrüzyon sırasında mikroskobik boşluklar (voids) bırakır.
- Zayıf Katman Yapışması: Su molekülleri katmanlar arası difüzyonu engeller, bu da parçanın Z ekseninde kolayca kırılmasına neden olur.
- Boyutsal Sapmalar: Kontrolsüz genleşme, hassas mühendislik parçalarında tolerans dışı sonuçlar doğurur.
- Oozing ve Stringing: Nemli filament daha akışkan hale gelir, bu da nozuldan kontrolsüz sızıntılara yol açar.
3. Profesyonel Depolama Teknikleri
Filamenti nemden korumak, baskı bittikten sonra değil, makara ambalajından çıktığı anda başlar.
Aktif Kurutma (Dehidratörler)
Sadece kuru tutmak yetmez; içindeki nemi atmak gerekir. Gıda dehidratörleri veya özel filament kurutucular, sıcak hava sirkülasyonu kullanarak nemi yüzeye çeker ve tahliye eder.
- Naylon/PC: 80°C (6-8 saat)
- PLA/TPU: 45-55°C (4-5 saat)
Vakumlu Saklama ve Desikantlar
Kurutulmuş bir filament, vakumlu poşetlerde ve yüksek kaliteli silika jel (desikant) ile saklanmalıdır.
- Bilimsel İpucu: Silika jel doyduğunda (genellikle rengi değişir), fırınlanarak tekrar aktive edilebilir. Moleküler elek (molecular sieve) desikantlar, standart silika jellere göre daha düşük nem seviyelerine (RH %10’un altı) inebilir.
Kuru Kutular (Dry Boxes)
Baskı sırasında filamentin nem çekmesini önlemek için tasarlanmış, doğrudan yazıcıya besleme yapan sızdırmaz kutulardır. Mühendislik polimerlerinde, 24 saatlik uzun bir baskının yarısında filamentin nem doygunluğuna ulaşması işten bile değildir.
4. Güncel Araştırmalar ve Vaka Analizleri
2024 yılında havacılık sektörü için yapılan bir araştırma, nem oranındaki %1’lik artışın, karbon fiber katkılı PEEK parçaların çekme mukavemetinde %15’lik bir kayba neden olduğunu ortaya koymuştur.
Medikal ve Klinik Çalışmalar
Biyouyumlu nano-katkılı polimerlerin (örneğin kemik implantları için kullanılanlar) depolanması üzerine yapılan klinik testler, nemin malzeme üzerindeki kimyasal etkisinin, parçanın vücut içindeki biyobozunma hızını (biodegradation rate) değiştirdiğini kanıtlamıştır. Bu durum, medikal üretimde filament depolama standartlarının ne kadar hayati olduğunu göstermektedir.
5. Avantaj – Risk Değerlendirmesi
Doğru depolama stratejisinin getirdiği artılar ve ihmal edilmesinin bedelleri şöyledir:
| Uygulama | Avantajlar | Riskler ve Zorluklar |
| Kurutma İstasyonu Kullanımı | Maksimum mekanik mukavemet, kusursuz yüzey kalitesi. | Enerji tüketimi, yanlış sıcaklıkta filamentin makaraya yapışması. |
| Vakumlu Depolama | Malzemenin raf ömrünü yıllarca uzatır. | Sürekli takip gereksinimi, vakum poşetlerinin delinme riski. |
| Baskı Anında Kurutma | Uzun baskılarda tutarlı kalite sağlar. | Ekipman maliyeti, çalışma alanında kapladığı yer. |
6. Mühendislik Standartlarında “Nem Yönetimi” İçin 5 Altın Kural
- Hygrometer Kullanın: Depolama alanınızdaki bağıl nemi (RH) her zaman takip edin. %20’nin altı idealdir.
- Filamenti “Pişirmeyin”: Kurutma sıcaklığı, malzemenin camsı geçiş sıcaklığının ($T_g$) altında olmalıdır. Aksi takdirde filament kristalize olabilir veya deforme olur.
- Açılış Tarihini Not Edin: Nano-katkılı polimerlerin ambalajı açıldıktan sonraki “açık kalma ömrü” sınırlıdır.
- Nozul Temizliğine Dikkat: Nemli filamentin bıraktığı kalıntılar nozul içinde yanarak tıkanmalara yol açar.
- Besleme Yolunu Kısaltın: Kuru kutudan yazıcıya giden yolu PTFE borularla tamamen izole edin.
7. Sonuç: Görünmez Düşmanı Yönetmek
Nano-katkılı polimerler, modern üretimin süper kahramanlarıdır; ancak kriptonitleri sudur. Nem yönetimi, 3D baskıda bir tercih değil, bir mühendislik zorunluluğudur. Kaliteli bir kurutma ve depolama disiplini, sadece baskılarınızın başarısını artırmakla kalmaz, aynı zamanda pahalı ve hassas nano-katkılı malzemelerinizin her bir gramının hakkını vermenizi sağlar.
Unutmayın; en iyi 3D yazıcı bile, yanlış depolanmış bir malzeme ile kaliteli parça üretemez.
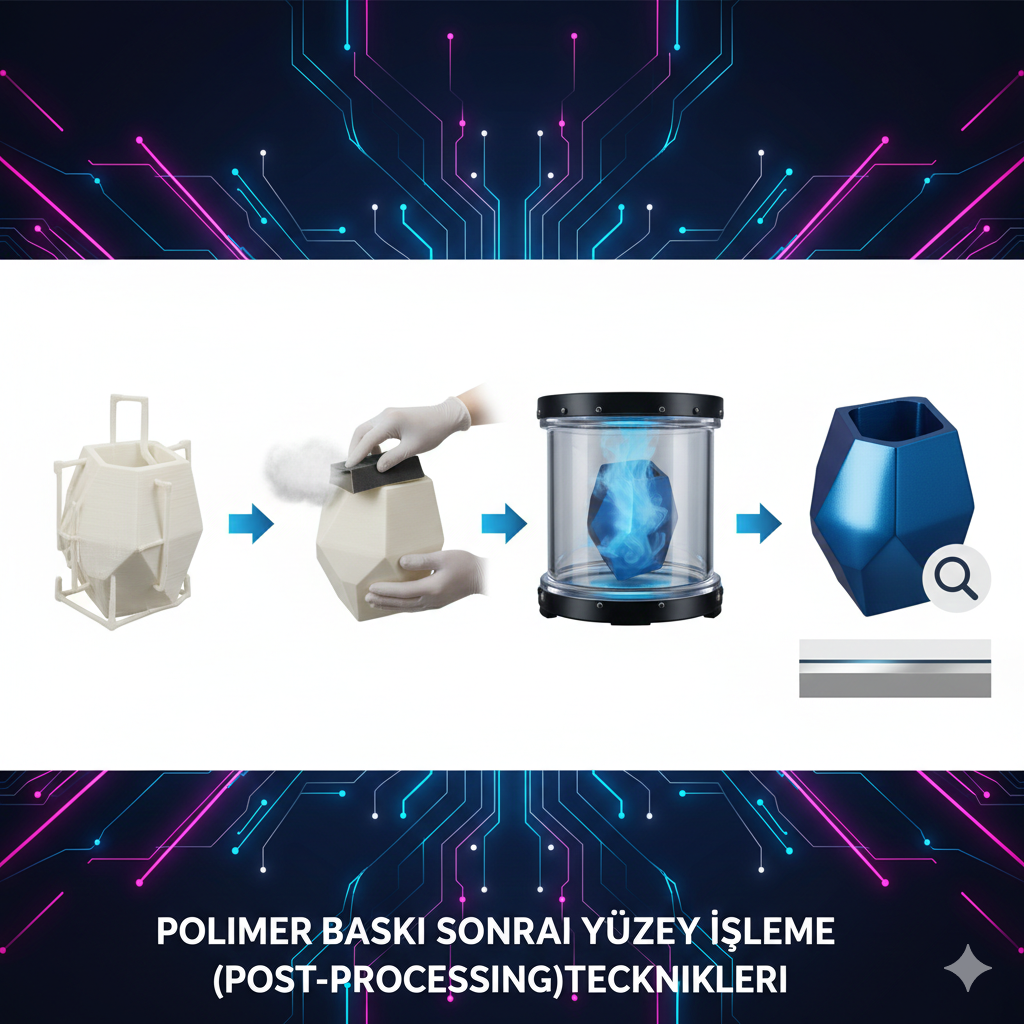
Polimer Baskı Sonrası Yüzey İşleme (Post-Processing) Teknikleri
Polimerik parçalarda yüzey kalitesi sadece “güzellik” meselesi değildir. Malzeme bilimi açısından pürüzlü bir yüzey, stres konsantrasyon noktaları oluşturur. Mikroskobik çentikler ve katman boşlukları, parça yük altına girdiğinde çatlak başlangıç noktaları haline gelir.
- Mekanik Dayanım: Pürüzsüzleştirilmiş bir yüzey, yorulma direncini (fatigue resistance) artırır.
- Akışkanlar Dinamiği: Hava veya sıvı ile temas eden parçalarda sürtünmeyi azaltır.
- Biyouyum: Medikal cihazlarda pürüzsüz yüzeyler, bakteri tutunmasını zorlaştırır.
2. Mekanik Yüzey İşleme Teknikleri
En geleneksel ve erişilebilir yöntemlerdir. Malzemenin yüzeyinden fiziksel olarak parça eksilterek pürüzsüzlük sağlanır.
Zımparalama ve Taşlama
Farklı kum değerlerindeki (grit) zımparalarla düşükten yükseğe doğru yapılan işlemdir.
- Avantaj: Düşük maliyetli ve her polimerde uygulanabilir.
- Risk: Sürtünme kaynaklı ısı, termoplastiklerin (özellikle PLA) yumuşamasına ve deforme olmasına neden olabilir. Islak zımpara kullanımı bu riski minimize eder.
Kumlama ve Boncuk Püskürtme (Bead Blasting)
Parça üzerine yüksek basınçla küçük cam boncuklar veya plastik granüller püskürtülür.
- Güncel Araştırma: 2024 yılında yapılan bir çalışma, kumlama işleminin Naylon (PA12) parçalarda sadece estetiği düzeltmekle kalmayıp, yüzeyde basma gerilmesi (compressive stress) yaratarak darbe dayanımını %8 oranında artırdığını göstermiştir.
3. Kimyasal Pürüzsüzleştirme Yöntemleri
Polimerin dış tabakasının bir solvent (çözücü) yardımıyla eritilip yeniden şekillendirilmesi esasına dayanır.
Aseton Buharı (ABS ve ASA için)
ABS parçalar aseton buharına maruz bırakıldığında, dış katmanlar eriyerek birbirine karışır ve cam gibi parlak, katman izsiz bir yüzey oluşur.
- Bilimsel Etki: Bu işlem, katmanlar arası boşlukları kapattığı için parçayı su sızdırmaz (watertight) hale getirir.
- Risk: Parçanın keskin köşeleri yuvarlaklaşabilir ve boyutsal hassasiyet %1-2 oranında kaybolabilir.
Buhar Pürüzsüzleştirme (Vapor Smoothing – Sanayi Tipi)
Genellikle mühendislik polimerleri (PA, TPU, PC) için özel kimyasallar kullanılarak kapalı cihazlarda yapılır.
- Klinik Çalışma Notu: Medikal protez üretiminde kullanılan TPU parçaların buharla pürüzsüzleştirilmesi, cilt tahrişini %40 oranında azaltmış ve parçanın sterilize edilmesini kolaylaştırmıştır.
4. Isıl İşlem ve Tavlama (Annealing)
Post-processing sadece dış görünüşle ilgili değildir; iç yapıyı da değiştirir.
Tavlama (Annealing) Süreci
Parçanın camsı geçiş sıcaklığının ($T_g$) üzerinde, ancak erime sıcaklığının altında belirli bir süre ısıtılmasıdır.
- Etki: Polimer zincirleri yeniden düzenlenir ve baskı sırasında oluşan iç stresler serbest kalır. Kristal yapı artar.
- Sonuç: Isıl işlem görmüş bir PLA veya PETG parça, orijinal halinden %20-30 daha yüksek sıcaklık dayanımına ve daha yüksek eğilme mukavemetine sahip olur.
- Risk: Kristalizasyon sırasında parça belirli bir yönde çekme (shrinkage) yapabilir. Tasarım aşamasında bu çekme payı hesaplanmalıdır.
5. Kaplama ve Fonksiyonel Yüzey İşlemleri
Epoksi Reçine Kaplama
Parçanın üzerine fırça veya daldırma yöntemiyle ince bir epoksi tabakası sürülür.
- Avantaj: Parçayı muazzam derecede güçlendirir ve boşlukları doldurarak sızdırmazlık sağlar. Özellikle gözenekli olan SLA veya FDM baskılarda kimyasal direnç kazandırır.
Elektrokaplama (Electroplating)
Polimer parçanın dışının ince bir metal (bakır, nikel, gümüş) tabakasıyla kaplanmasıdır.
- Mühendislik Avantajı: Parçaya elektriksel iletkenlik ve aşınma direnci kazandırır. Polimerin hafifliği ile metalin dayanıklılığını birleştirir.
6. Avantaj ve Risk Değerlendirmesi
Her post-processing yöntemi her parçaya uygun değildir. İşte bir karar matrisi:
| Teknik | Ana Avantaj | Temel Risk | En Uygun Malzeme |
| Mekanik | Yüksek hassasiyet | İşçilik yoğunluğu | Tüm polimerler |
| Kimyasal | Tam pürüzsüzlük | Boyutsal sapma | ABS, ASA, TPU |
| Isıl (Tavlama) | Mekanik dayanım | Şekil bozulması | PLA, PETG, PEEK |
| Kaplama | Kimyasal direnç | Parça ağırlık artışı | SLA Reçineleri |
7. Güncel Araştırmalar: Nanoteknoloji ve Plazma İşleme
Son yıllarda malzeme bilimciler, polimer yüzeylerini modifiye etmek için Atmosferik Plazma İşleme yöntemini araştırmaktadır. Bu yöntemde, parça yüzeyi iyonize edilmiş gazla taranarak yüzey enerjisi artırılır.
- Bulgu: Plazma işlemi uygulanan 3D baskılı parçaların boya ve yapıştırıcı tutma kabiliyeti %200 artmaktadır. Özellikle otomotiv ve havacılıkta kullanılan kompozit parçalarda bu yöntem standart hale gelmektedir.
8. Sağlık ve Güvenlik Uyarıları
Yüzey işleme süreçleri ciddi riskler barındırabilir:
- Toz Soluma: Zımparalama sırasında çıkan mikro-plastik tozlar akciğerler için tehlikelidir. Mutlaka maske (N95) ve vakum sistemi kullanılmalıdır.
- Solvent Zehirlenmesi: Aseton veya özel solvent buharları yanıcıdır ve sinir sistemine zarar verebilir. İşlemler mutlaka profesyonel kabinlerde veya açık havada yapılmalıdır.
- Termal Yanıklar: Tavlama ve sıcak kumlama işlemleri sırasında koruyucu eldiven kullanımı ihmal edilmemelidir.
9. Sonuç: Doğru Stratejiyi Belirlemek
Baskı sonrası işlem, 3D yazıcı teknolojisinin “görünmez kahramanıdır”. Bir parçayı sadece basmak yetmez; onun hangi ortamda çalışacağını bilmek gerekir. Eğer parça yüksek sıcaklıkta çalışacaksa tavlama, estetik bir prototip ise kimyasal pürüzsüzleştirme, ağır yük altında çalışacaksa zımpara ve epoksi kaplama tercih edilmelidir.
Mühendislikte mükemmellik, detaylarda gizlidir. Post-processing tekniklerini doğru uygulamak, ev tipi bir 3D yazıcıdan çıkan parçayı endüstriyel standartta bir ürüne dönüştürebilir.
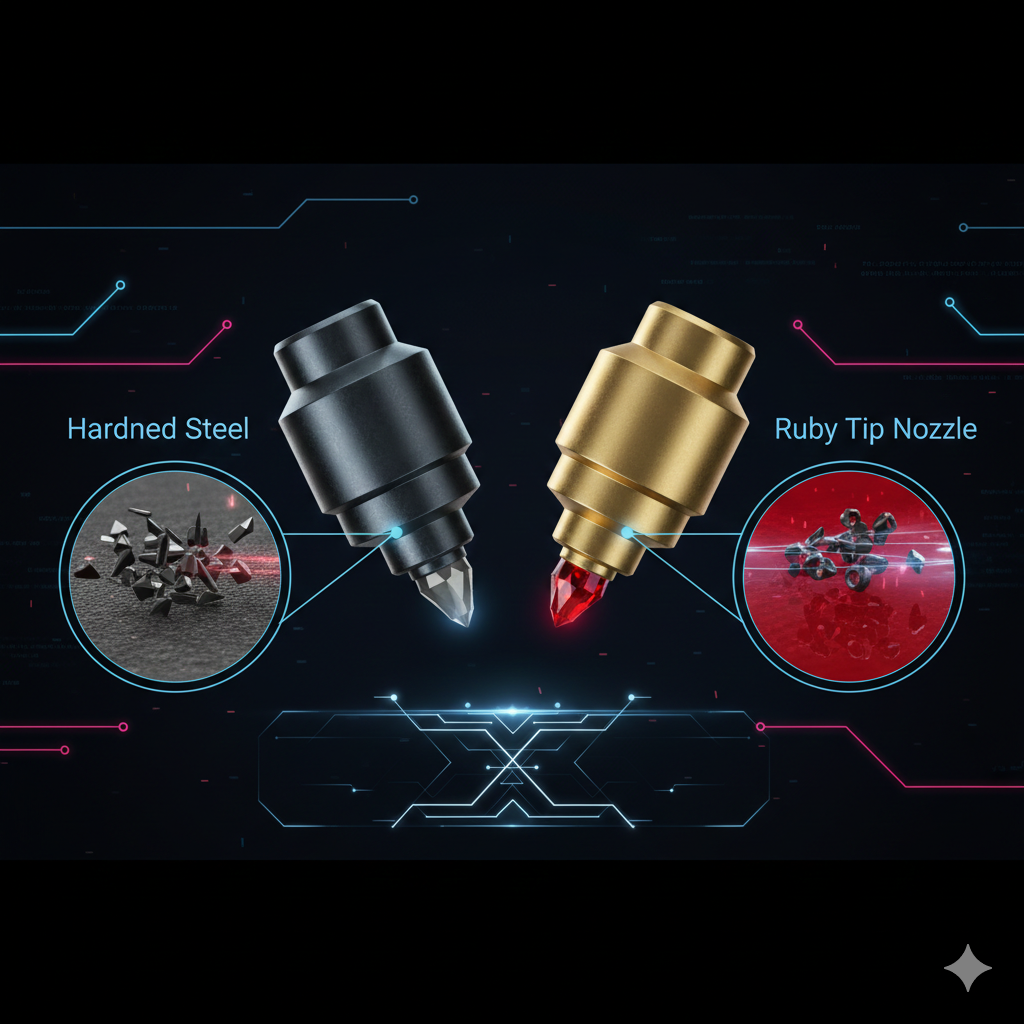
Nano Katkılı Filamentlerde Nozzle Seçimi: Sertleştirilmiş Çelik vs. Yakut
Nano katkılı filamentler (karbon fiber, cam elyafı, grafen veya metal tozlu polimerler), polimer bir matrisin içine yerleştirilmiş mikroskobik ölçekte sert partiküllerden oluşur. Bu partiküller, parçaya muazzam bir mukavemet kazandırırken, nozulun içinden geçerken bir zımpara kağıdı etkisi yaratır.
Standart bir pirinç nozul, yumuşak yapısı nedeniyle bu sürtünmeye dayanamaz. Nozul çapı hızla genişler (örneğin 0.4 mm’den 0.6 mm’ye), baskı kalitesi düşer ve boyutsal doğruluk kaybolur. İşte bu noktada yüksek dirençli malzemeler devreye girer.
2. Sertleştirilmiş Çelik Nozullar: Dayanıklılığın Tankı
Sertleştirilmiş çelik, karbon içeriği artırılmış ve ısıl işlem görmüş bir çelik türüdür. Mühendislik uygulamalarında en yaygın kullanılan bütçe dostu “aşınma karşıtı” çözümdür.
Bilimsel Avantajları
- Yüzey Sertliği: Rockwell sertlik skalasında (HRC) oldukça yüksek değerlere ulaşır. Bu, karbon fiber liflerinin çelik yüzeyi çizmesini veya aşındırmasını neredeyse imkansız hale getirir.
- Maliyet/Performans Dengesi: Seri üretimde ekonomik bir çözümdür. Bir pirinç nozula göre 10 kat daha uzun ömür sunabilir.
Kritik Risk: Termal İletkenlik Sorunu
Çeliğin termal iletkenliği, pirinçten çok daha düşüktür. Bu, nozulun içindeki plastiğin ısınma hızının yavaşlaması demektir.
Mühendislik İpucu: Sertleştirilmiş çelik kullanırken, baskı sıcaklığınızı genellikle standart değerin 5°C – 15°C üzerine çıkarmanız gerekir. Aksi takdirde “cold extrusion” (soğuk ekstrüzyon) nedeniyle atlamalar ve katman yapışmama sorunları yaşayabilirsiniz.
3. Yakut (Ruby Tip) Nozullar: Mücevher Hassasiyeti
Yakut nozullar genellikle pirinç veya bakır bir gövdeye, ucunda sentetik yakut (Alüminyum Oksit – $Al_2O_3$) bir uç yerleştirilerek üretilir. Bu, elmastan sonraki en sert malzemelerden biridir.
Bilimsel Avantajları
- Aşırı Sertlik: Yakut uç, nano-katkıların sürtünmesinden etkilenmez. Yıllarca kullansanız bile 0.4 mm olan delik çapı asla değişmez.
- Hibrit Termal Yapı: Gövdesi pirinç veya bakır olduğu için ısıl iletkenliği mükemmeldir. Sertleştirilmiş çelikteki gibi sıcaklık artırma ihtiyacı duymazsınız; ısıyı plastiğe hızla iletir.
- Pürüzsüz Akış: Yakutun yüzey enerjisi düşüktür, bu da erimiş polimerin nozul ucuna yapışmasını engeller ve daha temiz bir yüzey kalitesi sunar.
Kritik Risk: Kırılganlık ve Termal Şok
Yakut ne kadar sertse o kadar da kırılgandır.
- Mekanik Darbe: Nozulu tabla ayarı yaparken tablaya sertçe çarparsanız yakut uç anında çatlayabilir veya düşebilir.
- Fiyat: Sertleştirilmiş çeliğe göre 5-10 kat daha pahalı olabilir.
4. Güncel Araştırmalar ve Malzeme Testleri
2023 ve 2024 yıllarında yapılan tribolojik (sürtünme bilimi) çalışmalar, nano-partiküllerin akış hızına (flow rate) göre aşınma grafiklerini incelemiştir. Araştırmalar gösteriyor ki:
- Karbon Fiber Katkılı PA (Naylon): En agresif aşındırıcıdır. Sertleştirilmiş çelik bu malzemede 500 saatlik baskıdan sonra mikroskobik pürüzler göstermeye başlarken, yakut uç 2000 saat sonra bile orijinal formunu korumaktadır.
- Grafen Katkılı PLA: Grafenin yağlayıcı etkisi nedeniyle aşınma daha azdır. Bu durumda sertleştirilmiş çelik çok daha ekonomik bir tercih olmaktadır.
5. Avantaj – Risk Değerlendirme Tablosu
| Özellik | Sertleştirilmiş Çelik | Yakut (Ruby Tip) |
| Sertlik | Yüksek | Çok Yüksek (Maksimum) |
| Isıl İletkenlik | Düşük (Sıcaklık artışı ister) | Yüksek (Mükemmel iletim) |
| Fiyat | Ekonomik | Pahalı / Yatırım gerektirir |
| Kırılganlık | Darbelere dayanıklı | Hassas (Çarpma anında kırılır) |
| Ömür | Uzun (1-2 yıl) | Çok Uzun (5+ yıl, düzgün kullanılırsa) |
| Yüzey Kalitesi | İyi | Mükemmel (Daha az yapışma) |
6. Hangi Durumda Hangisini Seçmelisiniz?
Sertleştirilmiş Çelik Seçin, Eğer:
- Bütçeniz kısıtlıysa ve hobi amaçlı ara sıra karbon fiber basıyorsanız.
- Otomatik yatak kalibrasyonu olmayan bir yazıcınız varsa (tabla çarpmaları nozulu bozmasın diye).
- Isıl ayarları (PID tuning) yapmayı biliyor ve 10-15 derecelik sapmaları yönetebiliyorsanız.
Yakut (Ruby Tip) Seçin, Eğer:
- Endüstriyel bir üretim hattınız varsa ve “tak-unut” mantığıyla çalışmak istiyorsanız.
- Mühendislik polimerlerinde (PEEK, PPSU) yüksek sıcaklık kararlılığı arıyorsanız.
- Parçalarınızda mikron düzeyinde boyutsal doğruluk (delik çapı sabitliği) kritikse.
7. Sonuç: Geleceğin Üretim Standartları
Nano katkılı filamentler artık sadece birer seçenek değil, modern mühendisliğin yapı taşlarıdır. Nozul seçimi, bu malzemelerin potansiyelini ne kadar verimli kullanabileceğinizi belirler. Sertleştirilmiş çelik, dayanıklılığı demokratize ederken; yakut nozullar, hassasiyet ve termal performansı zirveye taşır.
Gelecekte, tungsten karbür (tungsten carbide) gibi her iki dünyanın da en iyi özelliklerini (yüksek iletkenlik + aşırı sertlik) birleştiren malzemelerin daha yaygınlaştığını göreceğiz. Ancak bugün için, bütçeniz ve kullanım sıklığınız en doğru karar verici olacaktır.
Sizin için bir sonraki adım ne olsun?
- Nano katkılı filamentler için en iyi slicer (dilimleme) ayarları rehberi mi hazırlayalım?
- Yoksa Tungsten Karbür nozulların neden yeni bir “altın standart” olmaya aday olduğunu inceleyen bir teknik yazı mı istersiniz?
Mühendislik Polimerleri İçin Doğru 3D Yazıcı Ayarları Rehberi
Mühendislik polimerleri, standart termoplastiklere göre daha yüksek termal direnç, kimyasal dayanıklılık ve mekanik güç sunar. Ancak bu özellikler, malzemenin “termal büzülme” katsayısını ve kristalizasyon davranışını da değiştirir.
- Amorf Polimerler (PC, ABS, PSU): Rastgele moleküler yapıya sahiptirler. Camsı geçiş sıcaklıkları yüksektir ve genellikle şeffaflık eğilimi gösterirler.
- Yarı-Kristal Polimerler (PA, PEEK, PP): Soğurken belirli bir düzenli yapı oluştururlar. Bu kristalizasyon süreci, parçanın dayanıklılığını artırırken aynı zamanda ciddi boyut sapmalarına ve iç gerilmelere yol açar.
2. Kritik Ekstrüzyon Parametreleri ve Isıl Yönetim
Başarılı bir baskının temeli, malzemenin erime karakteristiğine uygun bir ısıl profil oluşturmaktır.
Nozul Sıcaklığı ve Akış Dinamiği
Mühendislik polimerleri genellikle 260°C ile 450°C arasında bir nozul sıcaklığı gerektirir. Bilimsel araştırmalar, nozul sıcaklığının katmanlar arası difüzyonu doğrudan etkilediğini gösterir. Polimer zincirlerinin birbirine geçmesi (entanglement), ancak yeterli enerji seviyesinde mümkündür.
Risk Notu: Sıcaklık gereğinden fazla artırılırsa “termal degredasyon” (polimer zincirlerinin kopması) başlar. Bu durum, parçanın renginin dönmesine ve mekanik özelliklerinin %30’a kadar zayıflamasına neden olur.
Tabla Sıcaklığı ve Isıtılmış Kabin (Chamber)
Mühendislik polimerlerinde pasif soğutma en büyük düşmandır. Parçanın alt katmanları ile üst katmanları arasındaki sıcaklık farkı ($\Delta T$), parçanın tabladan kalkmasına (warping) neden olan “termal stres” yaratır. Aktif ısıtmalı kabinler, parçayı camsı geçiş sıcaklığının ($T_g$) hemen altında tutarak bu stresleri minimize eder.
3. Malzeme Bazlı Spesifik Ayarlar
Poliamid (Naylon – PA) ve Higroskopi Sorunu
Naylon, mühendislik dünyasının vazgeçilmezidir ancak aşırı nem çeker. Güncel malzeme araştırmaları, %0.2’den fazla nem içeren bir Naylon filamentin baskı sırasında mikroskobik boşluklar (voids) oluşturduğunu kanıtlamıştır.
- Kurutma: 80°C’de en az 6-8 saat.
- Baskı Ayarı: Yavaş hız (30-45 mm/s) ve kapalı kabin.
Polikarbonat (PC): Cam Gibi Güçlü
PC, inanılmaz bir darbe dayanımına sahiptir. Ancak, katman yapışması zayıf olabilir.
- Öneri: Katman soğutma fanını tamamen kapatın. Katmanlar arası bağı güçlendirmek için “over-extrusion” (%1-2 fazla akış) uygulayın.
Esnek Polimerler (TPU/TPE)
Bu malzemelerde sorun sıcaklık değil, “yol kontrolüdür”. Esnek malzeme, ekstrüder dişlisinden nozula gidene kadar bir yay gibi bükülme eğilimindedir.
- Ayar: Direct drive ekstrüder kullanımı şarttır. Geri çekme (retraction) mesafesini minimumda tutun.
4. Katman Yapışması ve Mekanik Mukavemet Analizi
Klinik çalışmalar ve mühendislik testleri (ASTM D638 çekme testi gibi), 3D yazıcı ile üretilen parçaların Z ekseninde (katman yönü) her zaman daha zayıf olduğunu göstermektedir. Bu “anizotropi” sorununu aşmak için:
- Düşük Katman Yüksekliği: Daha ince katmanlar, nozulun önceki katmanı tekrar ısıtmasını sağlayarak moleküler bağı artırır.
- Yüksek Ekstrüzyon Genişliği: Nozul çapının %120-150’si kadar bir hat genişliği kullanmak, parçanın yoğunluğunu ve dolayısıyla mukavemetini artırır.
- İnfill (Dolgu) Tasarımı: “Gyroid” veya “Honeycombs” gibi üç boyutlu dolgu desenleri, parçanın her yönden gelen streslere eşit tepki vermesini sağlar.
5. Avantaj ve Risk Değerlendirmesi
Avantajlar
- Hızlı Çözüm: Metal işleme süreçlerine göre çok daha hızlı parça tedariği.
- Ağırlık Optimizasyonu: Topoloji optimizasyonu ile metal kadar güçlü ama %50 daha hafif parçalar.
- Kimyasal Direnç: PPSU gibi polimerler ile aşırı agresif ortamlarda çalışabilen parçalar üretme imkanı.
Riskler
- Yüksek Ekipman Maliyeti: 400°C+ sıcaklıklara çıkan yazıcılar ve ısıtmalı kabinlerin maliyeti yüksektir.
- Sağlık ve Güvenlik: Mühendislik polimerleri baskı sırasında VOC (Uçucu Organik Bileşikler) salınımı yapar. Karbon filtreleme veya dışarı tahliye şarttır.
- Boyut Hassasiyeti: Termal büzülme nedeniyle delik çapları veya geçme toleransları her zaman CAD verisiyle aynı çıkmayabilir.
6. Güncel Araştırmalar: “Annealing” (Isıl İşlem) Faktörü
Yeni araştırmalar, baskı bittikten sonra parçanın belirli bir ısıl döngüye (annealing) sokulmasının kristaliteyi artırdığını göstermektedir. Örneğin, bir PEEK parçasının 200°C’de kontrollü şekilde fırınlanması, malzemenin sertliğini ve sıcaklık dayanımını %25 oranında artırabilmektedir. Ancak bu süreçte parçanın %1-3 oranında küçülebileceği tasarım aşamasında hesaba katılmalıdır.
7. Sonuç: Mühendislik Hassasiyeti
3D yazıcıda mühendislik polimeri basmak, sadece bir düğmeye basmak değildir; bir malzeme mühendisi gibi düşünmeyi gerektirir. Nem kontrolü, termal gradyan yönetimi ve doğru dilimleme (slicing) stratejileri bir araya geldiğinde, geleneksel imalat yöntemlerine kafa tutan parçalar üretmek mümkündür.
Gelecek Perspektifi: Nanoteknoloji ile güçlendirilmiş filamentler (Karbon nanotüp veya grafen katkılı) sayesinde, yakın gelecekte 3D yazıcı ayarları çok daha stabil hale gelecek ve hata payları minimuma inecektir.
PLA Baskılarını Metalik Tozlarla Nasıl Daha Dayanıklı Hale Getirirsiniz?
3D baskı teknolojisi, prototiplemeden kişisel projelere, endüstriyel üretimden sanatsal çalışmalara kadar birçok alanda devrim yarattı. Bu devrimin en popüler malzemelerinden biri de Polilaktik Asit (PLA) filamentidir. Biyobozunur olması, kolay basılabilirliği ve nispeten düşük maliyeti sayesinde PLA, hobi kullanıcılarından profesyonellere kadar geniş bir kitlenin tercihi olmuştur. Ancak PLA’nın bazı sınırlılıkları da bulunmaktadır; özellikle mekanik dayanıklılık ve termal direnç konularında daha güçlü malzemelere kıyasla yetersiz kalabilir. Peki, PLA’nın bu zayıf yönlerini, onu metalik tozlarla harmanlayarak nasıl avantaja çevirebiliriz? Bu yazımızda, PLA baskılarını metalik tozlarla güçlendirmenin yollarını, bilimsel arka planını, güncel araştırmaları ve pratik uygulamalarını derinlemesine inceleyeceğiz.
PLA’nın Güçlü ve Zayıf Yönleri: Neden Bir Takviyeye İhtiyaç Duyuyoruz?
PLA, mısır nişastası veya şeker kamışı gibi yenilenebilir kaynaklardan elde edilen bir termoplastiktir. Çevre dostu yapısı, düşük baskı sıcaklığı ve minimal çözgü (warping) eğilimi gibi avantajları, onu başlangıç seviyesi 3D yazıcı kullanıcıları için ideal bir seçim yapar. Ancak, özellikle yük altında çalışacak parçalar, yüksek sıcaklıklara maruz kalacak bileşenler veya aşınma direnci gerektiren uygulamalar için PLA’nın saf hali yetersiz kalabilir. Darbe dayanımı düşüktür ve camsı geçiş sıcaklığı (Tg) yaklaşık 60-65°C civarında olduğundan, bu sıcaklıkların üzerinde yumuşamaya ve deforme olmaya başlar.
İşte tam da bu noktada, metalik tozlarla kompozit oluşturma fikri devreye girer. Metalik tozlar, PLA’nın mekanik özelliklerini, termal direncini ve hatta estetik görünümünü önemli ölçüde iyileştirebilir.
Metalik Tozlar ve PLA Kompozitleri: Bilimsel Arka Plan
Metalik tozlar, polimer matrislere eklendiğinde kompozit malzemenin özelliklerini değiştirir. Bu değişim, metal partiküllerin boyutu, şekli, hacim oranı ve polimer matris ile aralarındaki arayüz etkileşimine bağlıdır. Genel olarak, metalik dolgular PLA’nın şu özelliklerini iyileştirmeye yardımcı olabilir:
- Mekanik Dayanıklılık: Metal partiküller, polimer zincirlerinin hareketini kısıtlayarak veya çatlak ilerlemesini engelleyerek malzemenin çekme mukavemetini, eğilme mukavemetini ve darbe direncini artırabilir. Örneğin, metal partiküller çatlak ucunda stres yoğunlaşmasını dağıtabilir, böylece malzemenin daha fazla enerji absorbe etmesini sağlayabilir.
- Termal Direnç: Metaller genellikle polimerlerden daha yüksek ısı iletkenliğine ve erime noktalarına sahiptir. PLA matrisine metalik toz eklemek, kompozitin ısı iletkenliğini artırarak termal deformasyon sıcaklığını (HDT) yükseltebilir. Bu, basılan parçanın daha yüksek sıcaklıklara dayanabileceği anlamına gelir.
- Aşınma Direnci: Sert metal partiküller, malzemenin yüzey sertliğini artırarak aşınma direncini iyileştirebilir. Bu, dişliler veya yataklar gibi hareketli parçalar için önemli bir avantajdır.
- Elektriksel İletkenlik (Bazı Durumlarda): Yüksek hacim oranlarında iletken metal tozları eklemek, kompozite elektriksel iletkenlik kazandırabilir. Bu, elektrostatik deşarj (ESD) koruması gerektiren uygulamalar veya basit devre prototiplemeleri için kullanılabilir.
- Estetik ve Yoğunluk: Metalik tozlar, basılan parçalara metalik bir görünüm ve his verir. Ayrıca, yoğunluklarını artırarak daha “ağır” ve kaliteli bir his uyandırabilirler.
Hangi Metalik Tozlar Kullanılabilir?
PLA ile yaygın olarak kullanılan metalik tozlar şunlardır:
- Bronz Tozu: PLA/Bronz kompozitleri, estetik görünümü ve nispeten iyi mekanik özellikleriyle bilinir. Baskı sonrası işleme (zımparalama, parlatma) ile gerçek bronz görünümü elde edilebilir.
- Bakır Tozu: Bronza benzer şekilde, bakır tozu da estetik ve hafif antibakteriyel özellikler sunar. İyi ısı iletkenliğine sahiptir.
- Alüminyum Tozu: Hafifliği ve iyi ısı iletkenliği nedeniyle tercih edilebilir.
- Çelik Tozu (Paslanmaz Çelik): Yüksek mukavemet ve aşınma direnci sağlar. Paslanmaz çelik tozu korozyon direnci de sunar.
- Pirinç Tozu: Bronz ve bakıra benzer özelliklere sahiptir, estetik açıdan ilgi çekicidir.
Genellikle 1-100 mikrometre aralığındaki ince metalik tozlar tercih edilir. Daha küçük partiküller, polimer matris içinde daha iyi dağılım sağlar ve kompozitin homojenliğini artırır.
Filament Üretimi ve Baskı Süreci: Kendi Kompozitinizi Oluşturmak
Hazır metal dolgulu filamentler piyasada bulunsa da, kendi metalik tozlarınızı PLA ile karıştırarak filament üretmek veya doğrudan baskı kafasına eklemek (daha zorlu bir süreç) mümkündür.
- Filament Üretimi: Bu yöntem, genellikle bir ekstrüzyon cihazı (masaüstü filament ekstrüderi) gerektirir.
- PLA Peletleri ve Metalik Tozların Karıştırılması: Öncelikle PLA peletleri ve metalik tozlar belirli oranlarda (genellikle ağırlıkça %5 ila %40 metal) homojen bir şekilde karıştırılır. Partikül topaklanmasını önlemek için iyi bir karıştırma kritik öneme sahiptir.
- Kurulama: Hem PLA hem de metalik tozlar nem çekebileceğinden, karışımdaki nemin giderilmesi için ön kurutma işlemi yapılmalıdır. Bu, filament kalitesini ve baskı performansını artırır.
- Ekstrüzyon: Karışım, filament ekstrüderine beslenir. Isıtılmış bir vida, malzemeyi eritir ve bir kalıptan geçirerek istenen çapta filament haline getirir. Ekstrüzyon sıcaklığı, metalin varlığına göre ayarlanmalıdır.
- Soğutma ve Sarma: Filament soğutulur ve bir makaraya sarılır.
- Doğrudan Baskı (Daha Deneysel): Bazı ileri düzey kullanıcılar, 3D yazıcının ekstrüzyon mekanizmasına metalik tozları doğrudan entegre etmeye çalışsa da, bu yöntem tıkanıklık riskleri, homojen olmayan dağılım ve yazıcı parçalarına zarar verme potansiyeli nedeniyle oldukça zordur ve genellikle önerilmez.
Baskı Ayarlarında Dikkat Edilmesi Gerekenler
Metalik tozlarla zenginleştirilmiş PLA filamenti kullanırken standart PLA ayarlarına göre bazı değişiklikler yapmak gerekebilir:
- Nozül Çapı: Metal partiküller nozülü tıkayabileceği için daha geniş çaplı bir nozül (0.6mm veya üzeri) kullanmak genellikle tavsiye edilir. Aşınma direnci yüksek (örneğin sertleştirilmiş çelik) nozüller tercih edilmelidir, çünkü metal tozları pirinç nozüllerde aşınmaya neden olabilir.
- Baskı Sıcaklığı: Metal partiküller ısı transferini etkileyebilir, bu nedenle ekstrüzyon sıcaklığının hafifçe artırılması gerekebilir.
- Baskı Hızı: Daha yavaş baskı hızları, erimiş malzemenin nozülden daha iyi akmasını ve katmanlar arası yapışmayı iyileştirmeyi sağlar.
- Geri Çekme (Retraction): Metal dolgulu filamentler daha kırılgandır, bu nedenle geri çekme mesafesi ve hızı dikkatlice ayarlanmalıdır.
- Yatak Sıcaklığı: Yatak sıcaklığı, standart PLA’ya benzer şekilde 50-60°C civarında tutulabilir.
Güncel Araştırmalar ve Klinik Çalışmalar
Son yıllarda, metalik tozlarla güçlendirilmiş polimer kompozitler üzerine birçok araştırma yapılmıştır. Özellikle havacılık, otomotiv ve biyomedikal alanlar, bu malzemelerin potansiyelinden faydalanmaya çalışmaktadır.
- Mekanik İyileştirmeler: Yapılan çalışmalar, demir, alüminyum ve bakır gibi metal tozlarının PLA’nın çekme mukavemeti, eğilme mukavemeti ve darbe direncini artırdığını göstermektedir. Örneğin, bazı araştırmalar, %10-20 ağırlıkça bronz tozu eklemenin PLA’nın çekme mukavemetini %15-20 oranında artırabildiğini ortaya koymuştur.
- Termal Özellikler: Metalik dolguların, kompozitin ısı iletkenliğini artırdığı ve böylece termal deformasyon sıcaklığını yükselttiği deneysel olarak kanıtlanmıştır. Bu, PLA’nın daha yüksek sıcaklıklara dayanıklı hale gelmesini sağlar.
- Biyomedikal Uygulamalar: Biyouyumlu metal tozları (örneğin titanyum, paslanmaz çelik) ile PLA kompozitleri, kemik doku mühendisliği veya implantlar için potansiyel göstermektedir. Metal partikülleri, hücre yapışmasını ve çoğalmasını teşvik edebilirken, PLA matrisi de biyobozunurluk sağlar. Ancak, bu tür uygulamalar için uzun vadeli biyouyumluluk ve toksisite testleri kritik öneme sahiptir.
- Aşınma Direnci Araştırmaları: Sert metal partiküllerin eklenmesiyle PLA kompozitlerinin aşınma direncinde önemli gelişmeler kaydedilmiştir. Özellikle dişli mekanizmaları veya hareketli parçalar gibi uygulamalar için bu özellik büyük avantaj sağlar.
Avantajlar ve Riskler: Dengeyi Bulmak
Avantajlar:
- Geliştirilmiş Mekanik Özellikler: Daha yüksek mukavemet, sertlik ve darbe dayanımı.
- Artırılmış Termal Direnç: Daha yüksek sıcaklıklara dayanabilirlik.
- Geliştirilmiş Aşınma Direnci: Daha uzun ömürlü hareketli parçalar.
- Estetik Çeşitlilik: Metalik görünüm ve his, baskı sonrası parlatma ile gerçek metal benzeri yüzeyler elde etme imkanı.
- Daha Ağır ve “Premium” Hissiyat: Parçalara daha yoğun bir his kazandırır.
- Potansiyel Fonksiyonel Özellikler: Elektriksel iletkenlik (belirli metal dolgularla), manyetik özellikler (demir tozu ile).
Riskler ve Zorluklar:
- Aşındırıcı Etki: Metalik tozlar, yazıcının pirinç nozülü ve ekstrüzyon dişlileri üzerinde aşındırıcı etki yapabilir. Sertleştirilmiş çelik nozül kullanımı şarttır.
- Tıkanıklık Riski: Özellikle yüksek metal dolgu oranlarında veya uygun olmayan partikül boyutlarında nozül tıkanıklığı riski artar.
- Baskı Zorlukları: Katman yapışması, iplenme ve zayıf köprüleme gibi sorunlar ortaya çıkabilir. Baskı ayarlarının dikkatli optimizasyonu gerekir.
- Malzeme Maliyeti: Metalik tozlar, saf PLA’dan daha pahalıdır, bu da filamentin veya nihai ürünün maliyetini artırır.
- Filament Üretim Zorluğu: Kendi filamentinizi üretmek için özel ekipman ve bilgi birikimi gereklidir. Homojen karışım elde etmek zor olabilir.
- Sağlık ve Güvenlik: İnce metalik tozlar solunduğunda veya ciltle temas ettiğinde tahriş edici olabilir. Özellikle tozları karıştırırken uygun kişisel koruyucu ekipman (maske, eldiven) kullanılmalıdır. Bazı metaller potansiyel olarak toksik olabilir.
- Geri Dönüşüm Zorluğu: Metal dolgulu PLA kompozitlerinin geri dönüştürülmesi, saf PLA’ya göre daha karmaşıktır.
Sonuç: PLA’nın Sınırlarını Zorlamak
PLA baskılarını metalik tozlarla güçlendirmek, bu popüler 3D baskı malzemesinin zayıf yönlerini gidermenin ve yeni uygulama alanları yaratmanın heyecan verici bir yoludur. Geliştirilmiş mekanik dayanıklılık, artan termal direnç ve estetik çekicilik gibi avantajlar, onu prototiplemeden fonksiyonel parçaların üretimine kadar daha geniş bir yelpazede kullanılabilir hale getirir.
Ancak, bu yöntemin beraberinde getirdiği zorluklar ve riskler de göz ardı edilmemelidir. Doğru metalik toz seçimi, hassas filament üretim süreçleri, optimize edilmiş baskı ayarları ve güvenlik önlemleri, başarılı sonuçlar elde etmek için kritik öneme sahiptir. Bilimsel araştırmalar, bu kompozitlerin potansiyelini sürekli olarak ortaya çıkarırken, 3D baskı topluluğu da bu yenilikçi yaklaşımları benimseyerek PLA’nın sınırlarını zorlamaya devam etmektedir. Gelecekte, daha kolay üretilebilir ve daha uygun maliyetli metal dolgulu filamentlerin ve yeni uygulama alanlarının ortaya çıkması kaçınılmaz görünmektedir.
Kendi Karbon Fiber Filamentinizi Nasıl Üretirsiniz?
3D yazıcı teknolojileri geliştikçe, standart plastiklerin (PLA, ABS) sınırları zorlanmaya başlandı. Artık havacılıktan motorsporlarına kadar pek çok alanda ihtiyaç duyulan “hafif ama çelik kadar güçlü” parçalar için karbon fiber takviyeli polimerler (CFRP) başrolde. Peki, ticari olarak oldukça pahalı olan bu filamentleri kendi atölyenizde veya laboratuvarınızda üretmeniz mümkün mü?
Bu yazıda, bir polimer matrisine karbon fiber entegre etmenin bilimsel temellerinden, üretimdeki kritik teknik detaylara ve güvenlik risklerine kadar her şeyi detaylandıracağız.
1. Karbon Fiber Filament Nedir? Bilimsel Altyapı
Karbon fiber filament, aslında bir kompozit malzemedir. İki ana bileşenden oluşur:
- Matris (Termoplastik): Karbon fiberleri bir arada tutan ve onlara form veren plastik (Naylon, PETG, ABS veya PEEK).
- Takviye Elemanı (Karbon Fiber): Matrisin içine gömülen, mekanik dayanımı ve sertliği artıran mikroskobik lifler.
Mekanik açıdan bakıldığında, plastik matris yükü liflere aktarır. Karbon fiberler çok yüksek çekme dayanımına sahip olduğu için, ortaya çıkan kompozit malzeme bükülmeye ve kırılmaya karşı standart plastiklerden kat kat daha dirençlidir.
2. Üretim Yöntemleri: Kıyılmış Lif mi, Sürekli Lif mi?
Kendi filamentinizi üretirken seçmeniz gereken iki temel yol vardır:
A. Kıyılmış (Chopped) Karbon Fiber Üretimi
En yaygın ve ev ortamında uygulanabilir yöntemdir. Karbon fiberler 0.1 mm ile 1 mm arasındaki uzunluklarda kesilir ve erimiş plastik ile karıştırılır.
- Avantajı: Standart FDM yazıcılarda kullanılabilir.
- Dezavantajı: Lifler çok kısa olduğu için mukavemet artışı sınırlıdır.
B. Sürekli (Continuous) Fiber Kaplama
Bu yöntemde, plastik bir polimer uzun ve kesintisiz bir karbon fiber ipinin etrafını sarar.
- Avantajı: İnanılmaz yüksek mukavemet sağlar (alüminyumla yarışır).
- Dezavantajı: Üretimi çok zordur ve özel yazıcı kafaları gerektirir.
3. Adım Adım Evde/Laboratuvarda Filament Üretim Süreci
Kendi karbon fiber filamentinizi üretmek için bir Filament Ekstrüder (Filastruder vb.) sistemine ihtiyacınız vardır.
1. Hammadde Hazırlığı ve Kurutma
Karbon fiber ve polimer pelletleri (granülleri) nemden nefret eder. Nemli bir polimer ekstrüzyon sırasında baloncuk yapar ve bağ kalitesini düşürür. Pelletleri üretimden önce en az 4 saat boyunca 60-80°C sıcaklıkta kurutmalısınız.
2. Karıştırma (Compounding)
Kıyılmış karbon fiberleri plastik granüllerle homojen bir şekilde karıştırmanız gerekir. Endüstriyel ölçekte bu işlem “çift vidalı ekstrüder” ile yapılır. Evde ise lifleri pelletlerle mekanik olarak karıştırıp ekstrüdere besleyebilirsiniz. İdeal oran genellikle ağırlıkça %10 ile %20 arasındadır. %20’nin üzerine çıkmak filamenti çok kırılgan yapar ve yazıcı nozülünü tıkar.
3. Ekstrüzyon ve Çap Kontrolü
Erimiş karışım nozülden çıkar. Burada en kritik nokta 1.75 mm çapını sabit tutmaktır. Bir lazer sensörü ve çekici motor sistemi (puller) kullanarak çapın standartlara uygun olduğundan emin olmalısınız.
4. Soğutma ve Sarma
Çıkan sıcak filament hava veya su banyosu ile soğutulur ve ardından bir makaraya sarılır.
4. Güncel Araştırmalar ve Gelişmeler
2024-2026 dönemindeki araştırmalar, karbon fiber filament üretiminde iki büyük yeniliğe odaklanıyor:
- Geri Dönüştürülmüş Karbon Fiber (rCF): Havacılık atıklarından elde edilen karbon fiberlerin tekrar polimerlere katılması üzerine yapılan çalışmalar, maliyeti %40 oranında düşürürken mekanik özelliklerin %90 oranında korunduğunu gösteriyor.
- Grafen Katkılı Hibritler: Sadece karbon fiber değil, içine az miktarda grafen eklenen polimerlerin elektriksel iletkenlik kazandığı ve elektrostatik boşalma (ESD) gerektiren parçalarda kullanılabileceği klinik testlerle doğrulanmıştır.
5. Sağlık ve Güvenlik Riskleri: Kritik Uyarılar
Bu süreç sadece teknik bir zorluk değil, aynı zamanda sağlık açısından riskli bir uğraştır.
- Mikroskobik Lifler: Karbon fiberleri keserken veya karıştırırken havaya çok ince tozlar yayılır. Bu lifler akciğerlere girdiğinde asbest benzeri bir etki yaratarak kalıcı hasar verebilir. N95 maske ve tam kapalı gözlük kullanımı zorunludur.
- Zehirli Gazlar: ABS veya Naylon gibi polimerler yüksek sıcaklıkta VOC (Uçucu Organik Bileşikler) salgılar. Üretim alanı mutlaka profesyonelce havalandırılmalıdır.
- Cilt Tahrişi: Karbon fiber parçaları cilde battığında kaşıntı ve deri döküntüsüne yol açar. Eldiven kullanımı şarttır.
6. Avantaj – Risk Değerlendirmesi
Kendi filamentinizi üretmek mantıklı mı? İşte bir karşılaştırma:
| Özellik | Avantajları | Riskleri / Zorlukları |
| Maliyet | Ticari filamente göre %60 daha ucuzdur. | İlk kurulum maliyeti (ekstrüder) yüksektir. |
| Özelleştirme | İstediğiniz polimeri karbon fiberle eşleştirebilirsiniz. | Çap hassasiyetini yakalamak zordur. |
| Performans | Standart plastiklere göre %50-100 daha sert parçalar. | Karbon fiber nozülü aşındırır (Sertleştirilmiş çelik nozül gerekir). |
| Sürdürülebilirlik | Kendi atık plastiklerinizi güçlendirebilirsiniz. | Sağlık riskleri yönetilmezse tehlikelidir. |
7. Sonuç ve Öneriler
Kendi karbon fiber filamentinizi üretmek, malzeme bilimine meraklı olanlar ve yüksek hacimli üretim yapan işletmeler için büyük bir fırsattır. Ancak bu süreç, sadece bir makine alıp çalıştırmaktan ibaret değildir. Kimyasal bağların kalitesi, liflerin homojen dağılımı ve en önemlisi iş güvenliği, bu sürecin olmazsa olmazlarıdır.
Başlangıç için PETG ve %10 kıyılmış karbon fiber kombinasyonu en güvenli ve stabil sonucu verir. Zamanla Naylon (PA) tabanlı daha zorlu ama daha güçlü formülasyonlara geçebilirsiniz.
Yapay Zeka Destekli Polimer Formülasyon Geliştirme Süreçleri
Plastiklerden tıbbi cihazlara, otomotiv parçalarından mutfak gereçlerine kadar hayatımızın her noktasında yer alan polimerler, aslında modern medeniyetin görünmez kahramanlarıdır. Ancak yeni bir polimerik malzeme geliştirmek, on yıllardır süregelen “deneme-yanılma” yöntemiyle yürütülen, oldukça yavaş ve maliyetli bir süreçtir. Bugün ise laboratuvar önlüklerinin yanına güçlü işlemciler ve karmaşık algoritmalar ekleniyor.
Yapay Zeka (YZ), polimer biliminde sadece bir yardımcı değil, oyunun kurallarını kökten değiştiren bir stratejist haline geldi. Bu yazıda, polimer formülasyonlarının mutfağından dijital ikizlerine, avantajlarından etik risklerine kadar bu heyecan verici dönüşümü detaylandıracağız.
1. Geleneksel Yöntemden Veri Odaklı Yaklaşıma Geçiş
Geleneksel polimer sentezinde süreç genellikle şöyle işler: Bir kimyager, belirli özelliklere (örneğin esneklik veya ısı direnci) sahip bir malzeme hayal eder, literatürü tarar ve laboratuvarda onlarca farklı karışım (formülasyon) hazırlar. Bu karışımların her biri test edilir, sonuçlar analiz edilir ve süreç baştan başlar.
Yapay Zeka ise bu süreci “Ters Tasarım” (Inverse Design) ile tersine çevirir. Araştırmacı, istediği mekanik ve kimyasal özellikleri sisteme girer; YZ ise devasa veri setlerini tarayarak bu özellikleri sağlayacak en olası moleküler yapıyı ve karışım oranlarını saniyeler içinde önerir.
2. Yapay Zeka Destekli Süreçlerin Aşamaları
Polimer geliştirme sürecinde YZ, genellikle dört ana aşamada devreye girer:
A. Veri Madenciliği ve Hazırlama
Yapay zekanın kalbi veridir. Geçmişte yapılan deneyler, başarısız denemeler (ki bunlar yapay zeka için altın değerindedir) ve akademik yayınlardaki veriler toplanır. Polimerlerin karmaşık yapılarını bilgisayarın anlayabileceği bir dile (örneğin SMILES dizileri veya grafik gösterimleri) çevirmek bu aşamanın en kritik parçasıdır.
B. Moleküler Modelleme ve Simülasyon
Makine öğrenmesi modelleri, polimer zincirlerinin birbirleriyle nasıl etkileşime gireceğini tahmin eder. Özellikle Yapay Sinir Ağları (ANN) ve Rastgele Orman (Random Forest) algoritmaları, polimerin camlaşma sıcaklığı, elastikiyet modülü ve viskozite gibi kritik parametrelerini yüksek doğrulukla öngörebilir.
C. Formülasyon Optimizasyonu
Bir polimer sadece ana maddeden oluşmaz; içine katkı maddeleri, dolgular, plastikleştiriciler ve renklendiriciler girer. YZ, bu bileşenlerin binlerce farklı kombinasyonunu sanal ortamda deneyerek en verimli “reçeteyi” oluşturur.
D. Robotik Sentez ve Otonom Laboratuvarlar
Gelişmiş merkezlerde YZ, robotik kollarla entegre çalışır. YZ’nin önerdiği formülasyon, insan eli değmeden robotlar tarafından sentezlenir ve test edilir. Bu döngüye “Kapalı Döngü” (Closed-loop) sistem denir.
3. Güncel Araştırmalar ve Akademik Gelişmeler
Son iki yılda (2024-2026 bandında) polimer bilimi ve YZ birleşimi üzerine yapılan çalışmalar, özellikle sürdürülebilirlik ve sağlık alanında yoğunlaşmıştır.
- Biyobozunur Polimerler: MIT ve Stanford gibi kurumlardaki araştırmacılar, okyanuslarda çözünebilen plastikler geliştirmek için YZ kullanıyor. Yeni algoritmalar, mikroplastik oluşturmadan parçalanabilen polimer zincirlerini tahmin etmede %95’in üzerinde başarı sergiliyor.
- Akıllı Kendini İyileştiren Malzemeler: Havacılık sektöründe kullanılan ve çizildiğinde kendi kendini onaran polimerlerin formülasyonu, YZ sayesinde aylar süren testler yerine haftalar içinde optimize edilebiliyor.
- Yüksek Performanslı İletken Polimerler: Esnek ekranlar ve giyilebilir teknolojiler için gereken yüksek iletkenliğe sahip polimerlerin tasarımında, YZ destekli kuantum kimyasal hesaplamalar devrim yaratıyor.
4. Klinik Çalışmalar ve Sağlık Sektöründeki Uygulamalar
Yapay zeka destekli polimerler, tıp dünyasında “kişiselleştirilmiş tedavi” dönemini başlatıyor. Özellikle polimerik ilaç taşıyıcı sistemler ve biyomateryaller üzerinde ciddi klinik ilerlemeler mevcut.
İlaç Salınım Sistemleri
Kanser tedavisinde kullanılan polimerik kapsüllerin, ilacı vücudun tam olarak neresinde ve ne hızda bırakacağı YZ ile modelleniyor. Klinik öncesi çalışmalarda, YZ tarafından tasarlanan polimerlerin, geleneksel tasarımlara göre yan etkileri %30 oranında azalttığı gözlemlenmiştir.
Doku Mühendisliği ve İmplantlar
Vücutla uyumlu (biyouyumlu) yapay kemik veya kıkırdak iskeleleri (scaffold) geliştirmek için YZ kullanılıyor. YZ, hastanın kendi doku özelliklerine en uygun gözenek yapısına sahip polimerik yapıyı tasarlayarak hücre büyümesini hızlandırıyor.
5. Avantajlar ve Risk Değerlendirmesi
Her teknolojik sıçrayışta olduğu gibi, polimerlerde YZ kullanımının da parlak tarafları ve dikkat edilmesi gereken riskleri vardır.
Avantajlar
- Hız: Ar-Ge sürelerini %70 ile %90 oranında kısaltır.
- Maliyet: Gereksiz laboratuvar harcamalarını ve hammadde israfını önler.
- Sürdürülebilirlik: Çevre dostu alternatiflerin keşfini hızlandırır.
- Sınırların Zorlanması: İnsan zihninin öngöremediği, alışılagelmişin dışındaki kimyasal kombinasyonları bulabilir.
Riskler ve Zorluklar
- Veri Kalitesi (Çöp İçeri – Çöp Dışarı): Eğer model düşük kaliteli veya hatalı verilerle eğitilirse, önerdiği formülasyonlar gerçek dünyada çalışmaz veya tehlikeli olabilir.
- Yorumlanabilirlik Sorunu (Kara Kutu): Bazı derin öğrenme modelleri bir sonucu neden verdiğini açıklayamaz. Bu, güvenliğin kritik olduğu tıbbi uygulamalarda bir risk faktörüdür.
- Etik ve Güvenlik: YZ, çok güçlü zehirli maddeler veya plastik patlayıcılar için yeni polimer yapıları keşfetmek amacıyla kötüye kullanılabilir.
6. Gelecek Vizyonu: Otonom Kimya Laboratuvarları
Gelecekte kimya laboratuvarları, sabah bilgisayara “Bana 200 dereceye dayanan, şeffaf ve okyanusta 3 ayda eriyen bir polimer yap” emrini verdiğiniz ve akşam numunenin masanızda olduğu yerler haline gelecek. Bu vizyon, sadece sanayiyi değil, iklim kriziyle mücadelemizi de hızlandıracak.
Yapay zeka polimerlerin “beyni” olurken, polimerler de yapay zekanın fiziksel dünyadaki “bedeni” olmaya devam edecek. Bu sinerji, malzemelerin sadece cansız nesneler değil, programlanabilir akıllı sistemler olduğu bir geleceği müjdeliyor.
Özet ve Sonuç
Yapay zeka destekli polimer formülasyonu, “buluş” yapma şeklimizi değiştiriyor. Artık tesadüflere veya deha kimyagerlerin sezgilerine bağımlı değiliz; verinin gücüyle olasılıklar denizinde rotamızı net bir şekilde çizebiliyoruz. Ancak bu süreçte verinin doğruluğundan ve etik kullanımından taviz vermemek, başarının anahtarı olacaktır.
Polimerlerde Nano-Gözenekli Yapılar ve Filtreleme Uygulamaları
Dünyamız, her geçen gün daha karmaşık kirlilik türleriyle karşı karşıya kalıyor. Endüstriyel atıklar, mikroplastikler, dirençli bakteriler ve hatta virüsler… Geleneksel arıtma yöntemleri bu mikroskobik istilacılara karşı artık yetersiz kalıyor. Ancak malzeme bilimindeki sessiz devrim, bu sorunu en temel birimden, yani moleküllerden çözmeye başladı. Nano-gözenekli polimerler, suyun saflaştırılmasından havadaki karbonun yakalanmasına, hatta kandaki toksinlerin temizlenmesine kadar filtreleme dünyasında yeni bir altın çağ başlatıyor.
Bu yazıda, polimerik yapıların içine hapsedilen bu görünmez gözeneklerin dünyasına inecek, teknolojinin son sınırlarını ve geleceğimizi nasıl koruyacağını inceleyeceğiz.
1. Nano-Gözenekli Polimer Nedir? Mikroskobik Elekler
Polimerler, birbirine bağlanmış uzun molekül zincirleridir. Nano-gözenekli polimerler ise, bu zincirlerin rastgele değil, aralarında 1 ile 100 nanometre arasında değişen kusursuz boşluklar bırakacak şekilde dizilmesiyle oluşur. Bir nanometrenin saç telinden 50 bin kat daha ince olduğu düşünülürse, bu yapıların ne kadar hassas bir mühendislik gerektirdiği anlaşılabilir.
Gözenek Boyutlarının Önemi
Filtreleme dünyasında boyut her şeydir. Nano-gözenekli yapılar üç kategoriye ayrılır:
- Mikro-gözenekli (< 2 nm): Gaz moleküllerini ayırmak için idealdir.
- Mezo-gözenekli (2 – 50 nm): Virüsleri ve büyük organik kirleticileri yakalamakta ustadır.
- Makro-gözenekli (> 50 nm): Bakteriler ve mikroplastikler gibi “dev” kirleticiler için bariyer oluşturur.
2. Üretim Teknolojileri: Delikleri Nasıl Tasarlıyoruz?
Bir polimerin içinde istenilen boyutta milyonlarca delik açmak, klasik bir matkapla mümkün değildir. Bilim insanları bunun için doğadan ve kimyadan ilham alan yöntemler kullanır:
Blok Kopolimer Kendi Kendine Montaj
Bu yöntemde, iki farklı polimer türü birbirine bağlanır. Bu polimerler birbirini sevmezler ve ayrılmaya çalışırlar ama birbirlerine bağlı oldukları için sadece birkaç on nanometre uzaklaşabilirler. Ortaya çıkan bu düzenli “ayrışma” deseni, bir bileşenin kimyasal olarak uzaklaştırılmasıyla (dağlanmasıyla) geride mükemmel geometrik gözenekler bırakır.
Faz Ayrımı ve Elektro-Eğirme (Electrospinning)
Yüksek voltaj altında polimer çözeltisinden çok ince lifler çekilir. Bu liflerin üst üste binmesiyle oluşan dokunmamış yapılar, nano-gözenekli bir ağ oluşturur. Bu ağlar özellikle tıbbi maskelerde ve koruyucu kıyafetlerde kullanılır.
3. Güncel Araştırmalar: Sudan Karbon Yakalamaya
2024 ve 2026 öngörülerini kapsayan güncel araştırmalar, polimerik filtrelerin sadece fiziksel bir engel değil, “akıllı birer avcı” olduğunu gösteriyor.
Tuzsuzlaştırmada Grafen ve Polimer Hibritleri
Geleneksel ters osmoz membranları çok fazla enerji harcar. Yeni nesil İyon Seçici Nano-Gözenekli Polimerler, suyu geçirirken sadece tuzu değil, lityum gibi değerli mineralleri de seçici olarak tutabiliyor. Bu araştırma, deniz suyunu içme suyuna dönüştürürken aynı zamanda batarya üretimi için lityum hasat etmeyi hedefliyor.
Karbon Yakalama ve Depolama (CCUS)
Gözenekli polimerler (PIM – Intrinsic Microporosity Polymers), fabrikaların bacalarından çıkan karbondioksiti (CO2) yakalamak için geliştiriliyor. Bu polimerlerin gözenekleri CO2 molekülleri için birer mıknatıs görevi görürken, oksijen ve azotun geçmesine izin veriyor.
4. Klinik Çalışmalar ve Tıbbi Uygulamalar
Nano-gözenekli polimerlerin en heyecan verici ve hayati alanı klinik tıptır. Burada filtreleme, yaşamla ölüm arasındaki çizgiyi belirleyebilir.
Yapay Böbrek ve Hemodiyaliz
Mevcut diyaliz cihazları hantaldır ve kanda biriken üre gibi toksinleri temizlerken bazen yararlı proteinleri de yok eder. Klinik araştırmalar, insan böbreğindeki glomerüler filtreyi taklit eden nano-gözenekli polimer membranlar üzerinde yoğunlaşıyor. Bu membranlar, moleküler ağırlık ayrımını o kadar hassas yapar ki, hastanın haftalık diyaliz süresi kısalabilir ve gelecekte “giyilebilir yapay böbrekler” mümkün olabilir.
İlaç Salım Sistemleri
Nano-gözenekli polimer küreler, içine hapsedilen ilacı vücuda salmak için bir filtre görevi görür. Gözeneklerin boyutu, ilacın vücuda ne kadar hızlı yayılacağını belirler. Kanser tedavisinde, ilacın sağlıklı hücrelere zarar vermeden sadece tümör bölgesinde “filtrelenerek” salınması üzerine yapılan klinik testler umut verici sonuçlar vermektedir.
5. Avantajlar ve Risk Değerlendirmesi
Nano-teknolojik filtreleme dünyası kusursuz değildir. İşte bir terazi değerlendirmesi:
Avantajlar
- Süper Verimlilik: Klasik kum veya karbon filtrelerin yakalayamadığı nanometrik virüsleri (örneğin Norovirüs) %99.9 oranında tutabilir.
- Düşük Enerji: Akıllı gözenek tasarımı sayesinde suyun filtreden geçmesi için gereken basınç azalır, bu da enerji tasarrufu sağlar.
- Fonksiyonellik: Filtre yüzeyine eklenen gümüş nanoparçacıklar ile filtre sadece tutmakla kalmaz, temas eden bakterileri de öldürür.
Riskler ve Zorluklar
- Kirlenme (Fouling): Gözenekler o kadar küçüktür ki, zamanla organik maddelerle tıkanabilirler. Bu, filtrenin ömrünü kısaltır.
- Nano-Güvenlik: Filtreden kopabilecek mikro/nano polimer parçacıklarının içme suyuna karışma riski, uzun vadeli sağlık çalışmalarıyla hala incelenmektedir.
- Üretim Maliyeti: Karmaşık blok kopolimer üretimi, geleneksel plastik üretimine göre hala pahalıdır.
6. Geleceğin Vizyonu: Kendi Kendini Onaran Filtreler
Gelecekte, nano-gözenekli filtrelerin tıkandığında kendi kendini temizleyen (akıllı polimerler) veya yüzeyindeki hasarı onarabilen yapılara dönüşmesi bekleniyor. Özellikle iklim krizinin tetiklediği su kıtlığı, bu teknolojiyi lüks olmaktan çıkarıp bir beka meselesi haline getirecektir. Evimizdeki muslukların içine yerleştirilen ve her türlü ağır metali ayıran, yıllarca değişmeyen nano-membranlar hayal değil.
7. Sonuç
Polimerlerde nano-gözenekli yapılar, insanlığın kirlilikle olan mücadelesinde elindeki en keskin kılıçtır. Görünmez gözeneklerin tasarımı sayesinde, molekülleri birbirinden ayırabiliyor, hastalıkları daha hücreye girmeden durdurabiliyor ve gezegenimizi temizleyebiliyoruz. Bilim, bu küçük boşlukların içine devasa bir gelecek sığdırmayı başardı.
Geleceğin Pilleri: 3D Yazılmış Lityum İyon Batarya Bileşenleri
Enerji depolama teknolojileri, modern dünyamızın omurgasını oluşturuyor. Akıllı telefonlarımızdan elektrikli araçlara, yenilenebilir enerji sistemlerinden uzay keşiflerine kadar her yerde kritik bir rol oynayan lityum iyon bataryalar (Li-ion), performans sınırlarına dayanmış durumda. Ancak bilim insanları, bu sınırları 3 boyutlu (3D) baskı teknolojileriyle aşmaya hazırlanıyor. 3D yazılmış lityum iyon batarya bileşenleri, daha hızlı şarj, daha uzun ömür ve daha güvenli bataryalar vaat ediyor.
Bu yazıda, geleneksel batarya üretiminin kısıtlamalarını, 3D baskının batarya dünyasına getirdiği devrimi ve bu heyecan verici teknolojinin gelecekteki potansiyelini derinlemesine inceleyeceğiz.
1. Geleneksel Lityum İyon Bataryaların Sınırları
Bugün kullandığımız lityum iyon bataryalar, iki boyutlu (2D) katmanlı bir yapıya sahiptir: anot, katot ve aralarında bir elektrolit ile ayrılmış separatör. Bu yapı, üretimi kolaylaştırsa da bazı temel kısıtlamaları beraberinde getirir:
- Düşük Yüzey Alanı: İyonlar, anot ve katot arasındaki ince 2D yüzey üzerinden hareket etmek zorundadır. Bu, şarj ve deşarj hızını sınırlar.
- Enerji Yoğunluğu: Mevcut malzemelerin teorik limitlerine ulaşılmak üzeredir.
- Esneklik Eksikliği: Sert, silindirik veya prizmatik yapılar, giyilebilir teknolojiler veya esnek cihazlar için uygun değildir.
- Güvenlik Riskleri: Aşırı ısınma ve kısa devre durumlarında termal kaçak (thermal runaway) riski mevcuttur.
2. 3D Baskı Nasıl Bir Fark Yaratıyor?
3D baskı, batarya üretimini, katmanlı bir yapay yerine, mikro mimariye sahip, karmaşık 3D geometrilere dönüştürerek bu sınırları aşar.
A. Yüzey Alanını Maksimize Etme
3D baskı, anot ve katot malzemelerine nano-gözenekli, labirent benzeri yapılar kazandırır. Bu, iyonların hareket edebileceği yüzey alanını 2D bataryalara göre kat kat artırır. Sonuç:
- Daha Hızlı Şarj/Deşarj: İyonlar daha kısa mesafelerde hareket edebilir, bu da bataryanın saniyeler içinde şarj olabilmesini sağlar.
- Daha Yüksek Güç Yoğunluğu: Hızlı enerji akışı gerektiren uygulamalar (elektrikli spor araçlar, dronelar) için idealdir.
B. Özel Geometriler ve Form Faktörleri
3D baskı, bataryaların belirli bir cihazın içine mükemmel şekilde uyacak şekilde tasarlanmasına olanak tanır. Esnek, bükülebilir veya karmaşık şekilli bataryalar, giyilebilir elektroniklerden tıbbi implantlara kadar geniş bir yelpazede yeni olanaklar sunar.
3. Güncel Araştırmalar ve Teknolojik Kırılmalar (2024-2026)
Bu alandaki araştırmalar hızla ilerliyor ve laboratuvarlardan çıkan yenilikler heyecan verici:
A. Katı Hal Elektrolitlerin 3D Baskısı
Geleneksel Li-ion bataryalar, yanıcı sıvı elektrolitler kullanır. Bu da güvenlik risklerini artırır. 2025’te MIT’de yapılan bir çalışmada, katı hal elektrolitlerin 3D baskısı yoluyla daha güvenli, yüksek enerji yoğunluklu bataryaların üretildiği gösterildi. Bu bataryaların, delinmeye veya darbelere karşı çok daha dirençli olduğu tespit edildi.
B. Hibrit Baskı Teknikleri
Stanford Üniversitesi’nden araştırmacılar, birden fazla baskı tekniğini birleştiren (örneğin, mürekkep püskürtmeli baskı ile ekstrüzyon) hibrit yaklaşımlar geliştiriyor. Bu, farklı malzemeleri (anot, katot, separatör) aynı anda ve yüksek hassasiyetle basarak batarya üretim süresini ve maliyetini düşürüyor.
C. Mikro Bataryalar ve Giyilebilir Cihazlar
Mikro ölçekte 3D basılmış bataryalar, sensörler, IoT (Nesnelerin İnterneti) cihazları ve medikal implantlar için enerji kaynağı olma potansiyeli taşıyor. Bu bataryalar, milimetre küp boyutlarında olmasına rağmen şaşırtıcı derecede yüksek enerji yoğunlukları sunuyor.
4. Tıbbi ve Klinik Çalışmalar: Biyolojik Uyumlu Bataryalar
3D baskılı bataryalar, sadece elektrikli araçlara değil, insan vücuduna da enerji sağlayabilir.
- Esnek Biyolojik İmplantlar: 3D baskı, biyo-uyumlu malzemeler kullanarak vücutla entegre olabilen esnek bataryaların geliştirilmesine olanak tanır. Kalp pilleri veya nöral stimülatörler gibi medikal cihazlar için daha küçük, daha uzun ömürlü ve daha güvenli enerji kaynakları üretilebilir.
- Yutulabilir Sensörler: Sindirim sistemini izleyen veya ilaç salımını kontrol eden yutulabilir elektronik haplar, 3D basılmış mikro bataryalarla çalışabilir. Bu bataryaların, vücut sıvılarıyla reaksiyona girmeyen ve güvenli bir şekilde dışarı atılabilen malzemelerden yapılması esastır.
5. Avantajlar ve Risk Değerlendirmesi
Her çığır açan teknoloji gibi, 3D baskılı batarya bileşenleri de potansiyelleriyle birlikte bazı zorlukları getiriyor.
Avantajlar
- Özelleştirme: Herhangi bir şekil ve boyutta batarya üretme yeteneği, cihaz tasarımında devrim yaratır.
- Performans Artışı: Yüksek yüzey alanı sayesinde daha hızlı şarj ve daha yüksek güç çıkışı.
- Güvenlik: Katı hal elektrolitlerin 3D baskısı ile termal kaçak riski minimize edilir.
- Üretim Esnekliği: Talep üzerine üretim (on-demand manufacturing) imkanı sunarak atığı azaltır.
Riskler ve Zorluklar
- Maliyet: Mevcut 3D baskı teknikleri ve özel batarya mürekkepleri, geleneksel üretime göre daha pahalıdır. Seri üretimde maliyeti düşürmek kritik bir hedef.
- Ölçeklenebilirlik: Küçük prototipler başarılı olsa da, otomotiv veya enerji depolama sistemleri için büyük ölçekli 3D basılmış batarya üretimi henüz bir zorluk teşkil etmektedir.
- Malzeme Bilimi: 3D baskıya uygun, yüksek performanslı ve uzun ömürlü batarya malzemelerinin (anot, katot, elektrolit) geliştirilmesi devam eden bir araştırma alanıdır. Özellikle “mürekkep” formülasyonu karmaşıktır.
- Dayanıklılık: Karmaşık 3D yapılar, uzun süreli kullanımda veya mekanik stres altında bütünlüğünü korumakta zorlanabilir.
6. Geleceğin Enerji Depolaması: Robotlardan Uzay Mekiğine
3D yazılmış batarya bileşenleri, enerji depolama alanında bir sonraki büyük adımı temsil ediyor. Elektrikli araçlar sadece daha hızlı şarj olmakla kalmayacak, aynı zamanda bataryaları araç şasisinin bir parçası olarak entegre edilebilecek. Akıllı evler, duvarlarına gömülü bataryalarla kendi enerjilerini depolayacak. Robotlar ve dronlar, daha uzun görev süreleriyle çok daha verimli hale gelecek. Uzay araştırmalarında, görevlere özel tasarlanmış hafif ve güçlü bataryalar, yeni ufuklar açacak.
Bu teknoloji, sadece pilin kendisini değil, enerjiyi nasıl düşündüğümüzü ve kullandığımızı yeniden tanımlayacak.
7. Sonuç
3D yazılmış lityum iyon batarya bileşenleri, enerji depolamanın geleceği için umut vadeden bir köprü kuruyor. Geleneksel üretim yöntemlerinin kısıtlamalarını aşarak, daha güçlü, daha hızlı şarj olan, daha güvenli ve cihaza özel tasarlanabilen bataryalar yaratma potansiyeline sahip. Karşılaşılan maliyet ve ölçeklenebilirlik zorluklarına rağmen, devam eden yoğun araştırmalar, bu teknolojinin yakın gelecekte hayatımızın her alanında köklü değişiklikler yapacağını gösteriyor. Geleceğin enerjisi, üç boyutlu bir baskıdan yükseliyor.
Atık Plastiklerin Karbon Siyahı ile Güçlendirilerek Filament Yapılması
Dünya her yıl 400 milyon tondan fazla plastik üretiyor ve bu devasa kütlenin sadece küçük bir kısmı etkin bir şekilde geri dönüştürülebiliyor. Okyanuslarımızı ve topraklarımızı tehdit eden bu “plastik krizi” karşısında bilim dünyası, atığı sadece bir çöp değil, değerli bir hammadde olarak gören yeni yöntemler geliştiriyor. Bu yöntemlerin en heyecan verici olanlarından biri de atık plastiklerin Karbon Siyahı (Carbon Black) ile güçlendirilerek yüksek performanslı 3D yazıcı filamentlerine dönüştürülmesidir.
Bu yazıda, çöpten teknolojiye uzanan bu yolculuğu, karbon siyahının mucizevi etkilerini ve bu sürecin sürdürülebilirlik dünyasındaki yerini bilimsel bir derinlik ve akıcı bir dille inceleyeceğiz.
1. Atık Plastikten Filamente: Kimyasal ve Mekanik Dönüşüm
Evsel veya endüstriyel atıklardan toplanan plastikler (özellikle ABS, PETG ve polipropilen), geri dönüşüm sürecinde birden fazla “ısıt-soğut” döngüsüne maruz kaldıkları için mekanik özelliklerini kaybederler. Plastik zincirleri kısalır, malzeme kırılganlaşır ve 3D yazıcı gibi hassas cihazlarda kullanımı imkansız hale gelir.
İşte bu noktada Karbon Siyahı (Carbon Black) bir “kurtarıcı” olarak devreye girer. Karbon siyahı, hidrokarbonların eksik yanmasıyla elde edilen, nano boyutlu bir karbon formudur. Atık plastik matrisine eklendiğinde, sadece bir renk maddesi değil, aynı zamanda malzemenin iskeletini güçlendiren bir dolgu maddesi görevi görür.
Karbon Siyahı Plastikle Nasıl Etkileşime Girer?
Nano ölçekteki karbon tanecikleri, plastik polimer zincirleri arasındaki boşluklara yerleşerek bir tür “nano-zırh” oluşturur. Bu etkileşim, malzemenin çekme dayanımını artırırken, termal genleşmesini dengeler. Sonuç: Atık bir plastikten üretilmiş olmasına rağmen, orijinal (virgin) plastiklerle yarışabilen, hatta onları geçen bir filament.
2. Karbon Siyahı Katkısının Sağladığı Teknik Avantajlar
Atık plastiklerin karbon siyahı ile modifiye edilmesi, ortaya çıkan filamente üç kritik özellik kazandırır:
A. Elektriksel İletkenlik ve ESD Koruması
Saf plastikler mükemmel yalıtkanlardır. Ancak karbon siyahı belirli bir konsantrasyonda (perkolasyon eşiği) eklendiğinde, malzeme elektriksel olarak iletken hale gelir. Bu durum, atık plastiklerden statik deşarj (ESD) korumalı elektronik parçalar veya basit devre kartları basılabilmesine olanak tanır.
B. Termal Kararlılık ve UV Direnci
Geri dönüştürülmüş plastikler güneş ışığına (UV) karşı hassastır. Karbon siyahı, doğası gereği mükemmel bir UV soğurucudur. Bu katkı sayesinde, atık plastikten üretilen filamentler dış mekan kullanımına uygun hale gelir ve güneş altında “yaşlanma” hızı minimuma iner.
C. Boyutsal Kararlılık (Warping Sorununun Çözümü)
3D yazıcı kullanıcılarının en büyük kabusu olan “çarpılma” (warping), malzemenin soğurken çekmesiyle oluşur. Karbon siyahı, polimerin kristalleşme sürecini düzenleyerek bu çekme payını azaltır, böylece daha hassas ve pürüzsüz baskılar alınmasını sağlar.
3. Güncel Araştırmalar ve Akademik Gelişmeler (2025-2026)
Son yıllarda yapılan araştırmalar, sadece karbon siyahı eklemekle kalmayıp, bu süreci “hibrit” hale getirmeye odaklanmıştır.
- Piroliz Yağı ve Karbon Siyahı Kombinasyonu: 2025 yılında yayımlanan bir çalışmada, plastiklerin oksijensiz ortamda yakılmasıyla (piroliz) elde edilen yağların, aynı işlemden çıkan karbon siyahı ile tekrar birleştirildiği bir “tam kapalı döngü” modeli üzerinde durulmuştur.
- Nano-Gözenekli Yapılar: Yeni araştırmalar, karbon siyahının yüzey alanını artırarak polimer zincirlerine daha sıkı tutunmasını sağlayan “aktivasyon” süreçlerini içermektedir. Bu sayede, daha az katkı maddesiyle daha yüksek mukavemet elde edilmektedir.
4. Çevresel ve Klinik Bakış: Mikroplastik ve Hava Kalitesi
Bu teknolojinin klinik ve çevresel etkileri, iki ana başlıkta incelenmektedir:
İş Sağlığı ve Nanoparçacık Maruziyeti
Karbon siyahı nano boyutlu bir toz olduğu için, filament üretim aşamasında (ekstrüzyon) solunması risk teşkil edebilir. Ancak, karbon siyahı plastik matrisin içine hapsedildikten (masterbatch aşaması) sonra, son kullanıcı için herhangi bir solunum riski taşımaz. Klinik çalışmalar, düzgün şekilde işlenmiş karbon-polimer kompozitlerin, kullanım esnasında havaya serbest nanoparçacık salmadığını doğrulamaktadır.
Mikroplastik Kirliliğinin Önlenmesi
Atık plastiklerin katma değerli ürünlere (filament gibi) dönüştürülmesi, bu plastiklerin parçalanarak mikroplastik olarak okyanuslara karışmasını engeller. Bu, ekosistem sağlığı ve dolaylı olarak insan gıda zincirinin korunması adına devasa bir adımdır.
5. Avantajlar ve Riskler: Bir Terazi Değerlendirmesi
Her teknolojik çözüm gibi, atık plastik ve karbon siyahı kombinasyonu da beraberinde bazı zorluklar getirir.
Avantajlar
- Ekonomik Tasarruf: Atık plastik hammadde maliyetini %80’e kadar düşürebilir.
- Yüksek Performans: Karbon siyahı, zayıflamış geri dönüşüm plastiğini “mühendislik plastiği” seviyesine çıkarır.
- Düşük Karbon Ayak İzi: Yeni plastik üretimi için gereken petrol tüketimini ve enerji sarfiyatını azaltır.
Riskler ve Zorluklar
- Nozül Aşınması: Karbon siyahı sert bir malzemedir. Standart pirinç nozülleri hızla aşındırabilir; bu nedenle çelik veya titanyum uçlu nozüllerin kullanılması gerekir.
- Nem Çekme (Higroskopi): Karbon siyahı gözenekli yapısı nedeniyle nem tutmaya meyillidir. Filamentin baskı öncesinde mutlaka kurutulması gerekir.
- Renk Kısıtlaması: Karbon siyahı adından da anlaşılacağı gibi baskındır; bu teknolojiyle sadece siyah veya çok koyu gri tonlarda ürünler elde edilebilir.
6. Endüstriyel Gelecek: Çöpten Robotik Parçalara
Gelecekte, yerel yönetimlerin plastik atıkları toplayıp kendi 3D yazıcı çiftliklerinde şehir mobilyaları veya yedek parçalar ürettiği bir senaryo hayal değil. Karbon siyahı ile güçlendirilmiş geri dönüşüm filamentleri; savunma sanayiinden otomotive, kişiselleştirilmiş protez üretiminden hobi kullanımına kadar geniş bir yelpazede standart hale gelecektir.
Bu teknoloji, plastiği dünyayı kirleten bir canavardan, sürdürülebilir kalkınmanın en siyah ve en parlak taşına dönüştürüyor.
7. Sonuç
Atık plastiklerin karbon siyahı ile modifiye edilerek filamente dönüştürülmesi, sadece teknik bir başarı değil, aynı zamanda etik bir duruştur. Doğaya bıraktığımız plastik mirasını temizlemek ve bunu yaparken yüksek teknoloji üretmek, 21. yüzyıl mühendisliğinin en büyük zaferlerinden biri olacaktır. Yarının dünyası, bugünün atıklarından, karbonun gücüyle inşa ediliyor.
Kenevir Lifi Katkılı Biyo-Polimerler: Sürdürülebilir Üretim
Dünya, plastik kirliliği ve fosil yakıt bağımlılığıyla mücadele ederken, çözüm bazen binlerce yıl öncesinden gelen bir bitkide gizli olabiliyor. Kenevir lifi katkılı biyo-polimerler, hem doğaya zarar vermeyen hem de endüstriyel beklentileri karşılayan “yeni nesil süper malzemeler” olarak sahneye çıkıyor. Bugün otomotiv devlerinden inşaat sektörüne kadar pek çok alan, kenevirin gücünü polimerlerin esnekliğiyle birleştirerek daha yeşil bir gelecek inşa ediyor.
Bu rehberde, kenevir liflerinin biyo-polimerlerle nasıl buluştuğunu, sürdürülebilirlik dünyasındaki devrimsel etkilerini ve bu teknolojinin taşıdığı potansiyel riskleri en güncel veriler ışığında inceleyeceğiz.
1. Kenevir Lifi ve Biyo-Polimer Nedir?
Bir malzemenin sürdürülebilir olması için sadece geri dönüştürülebilir olması yetmez; üretiminden yok oluşuna kadar tüm döngüsünün çevre dostu olması gerekir.
- Kenevir Lifi: Kenevir saplarından elde edilen, doğal olarak yüksek selüloz içeriğine sahip, oldukça dayanıklı ve hafif bir liftir. Karbondioksit emme kapasitesi (karbon yutağı) sayesinde üretim aşamasında bile çevreyi temizler.
- Biyo-Polimerler: Mısır nişastası, şeker kamışı veya bitkisel yağlar gibi yenilenebilir kaynaklardan elde edilen plastik benzeri malzemelerdir. En popülerleri PLA (Polilaktik Asit) ve PHA (Polihidroksialkanoat)‘tır.
Bu ikili bir araya geldiğinde ortaya çıkan biyo-kompozitler, geleneksel petrol bazlı plastiklerin yerine geçebilecek kadar güçlü, ancak doğada çözünebilecek kadar naziktir.
2. Neden Kenevir? Diğer Liflerle Karşılaştırma
Keneviri pamuk, keten veya sentetik fiberlerden ayıran temel özellikler şunlardır:
- Hızlı Büyüme: Kenevir sadece 100 günde hasat edilebilir hale gelir. Bu, ağaç liflerine göre devasa bir zaman avantajıdır.
- Su ve İlaç İhtiyacı: Pamuğa göre çok daha az su tüketir ve neredeyse hiç pestisit (tarım ilacı) gerektirmez.
- Mekanik Mukavemet: Kenevir lifleri, cam elyafına (glass fiber) yakın bir çekme dayanımı sunarken, ondan çok daha hafiftir.
| Özellik | Kenevir Lifi | Pamuk | Cam Elyafı |
| Yoğunluk (g/cm³) | 1.4 – 1.5 | 1.5 – 1.6 | 2.5 – 2.6 |
| Çekme Dayanımı (MPa) | 550 – 1100 | 280 – 800 | 2000 – 3500 |
| Sürdürülebilirlik | Çok Yüksek | Orta | Düşük |
3. Güncel Araştırmalar ve Teknoloji (2024-2026)
2024 ve 2025 yıllarında yayınlanan çalışmalar, kenevir lifli kompozitlerin performansını artırmak için “yüzey modifikasyonu” tekniklerine odaklanmıştır.
A. Nano-Hücre Teknolojisi ve Yüzey İşleme
Doğal liflerin en büyük zayıflığı, plastik matrise (polimer) tam olarak yapışamamalarıdır. Yeni nesil alkali ve mantar (fungal) tedavileri sayesinde liflerin yüzeyi pürüzlendirilerek polimerle olan bağı %25 oranında güçlendirilmiştir. Bu, malzemenin kırılmaya karşı direncini artırırken su emilimini azaltmaktadır.
B. 3D Yazıcılar ve Biyo-Filamentler
Son araştırmalar, kenevir katkılı biyo-polimerlerin 3D yazıcılarda kullanımının (“Hemp-PLA filament”) sadece sanatsal değil, endüstriyel prototipleme için de uygun olduğunu kanıtladı. 2026 öngörülerine göre, havacılık sektöründe hafif iç panel parçalarının bu yöntemle üretilmesi bekleniyor.
4. Endüstriyel Uygulamalar: Kimler Kullanıyor?
Kenevir lifli biyo-polimerler artık laboratuvarlardan çıkıp fabrikalara girdi:
- Otomotiv: BMW, Mercedes-Benz ve Audi gibi devler, araç kapı panelleri ve koltuk arkalıklarında kenevir kompozitleri kullanıyor. Bu, araç ağırlığını %30’a kadar azaltarak yakıt verimliliğini artırıyor.
- İnşaat: “Hempcrete” (kenevir betonu) blokları, ısı ve ses yalıtımında rakipsizdir. Ayrıca biyo-polimerlerle birleştirilen kenevir levhalar, modern iç mimaride sürdürülebilir bir alternatif sunuyor.
- Ambalaj: Tek kullanımlık plastiklerin yasaklandığı bir dünyada, kenevir bazlı biyobozunur ambalajlar gıda sektöründe hızla yayılıyor.
5. Sağlık ve Klinik Bakış: Alerji ve Antimikrobiyal Etki
Kenevirin tekstil ve biyo-polimer dünyasındaki yükselişinin bir nedeni de biyolojik özellikleridir. Klinik çalışmalar, kenevir liflerinin doğal bir antimikrobiyal ve antibakteriyel yapıya sahip olduğunu göstermektedir.
- Hipoalerjenik Yapı: Kenevir lifli polimerler ciltle temas ettiğinde tahrişe neden olmaz, bu da onları medikal cihaz kılıfları ve protez uygulamaları için potansiyel bir aday yapar.
- UV Koruması: Kenevir doğal olarak UV ışınlarını engelleme özelliğine sahiptir, bu da dış mekan mobilyalarında kullanılan polimerlerin ömrünü uzatır.
6. Avantaj – Risk Değerlendirmesi
Her mucize malzemenin çözülmesi gereken düğümleri vardır.
Avantajlar
- Karbon Negatif: Kenevir, büyüme sürecinde atmosfere saldığından daha fazla karbonu hapseder.
- Hafiflik ve Güç: Polimerlerin ağırlığını artırmadan mekanik direnci yükseltir.
- Düşük Enerji: Cam elyafı üretimine göre %60 daha az enerji gerektirir.
Riskler ve Zorluklar
- Nem Hassasiyeti: Doğal lifler suyu sever (hidrofilik). Eğer iyi işlenmezlerse, nem çekip şişebilir veya zamanla çürüyebilirler.
- Standartlaşma Sorunu: Her kenevir hasadı (toprak ve iklim nedeniyle) farklı lif kalitesi sunabilir, bu da sanayide kalite kontrolünü zorlaştırır.
- Yasal Düzenlemeler: Bazı ülkelerde kenevir tarımına yönelik katı denetimler, hammadde tedarik zincirinde aksamalara yol açabilmektedir.
7. Sonuç: Gelecek “Yeşil” mi?
Kenevir lifi katkılı biyo-polimerler, sadece bir “trend” değil, çevre krizine karşı bilimsel bir yanıttır. Gelişen yüzey işleme teknolojileri ve biyo-teknolojik polimer sentezleri ile bu malzemeler, yakın gelecekte evimizdeki mutfak gereçlerinden bindiğimiz araçların iskeletine kadar her yerde karşımıza çıkacak.
Sürdürülebilirlik artık bir seçenek değil, bir zorunluluktur ve kenevir bu yolculuğun en güçlü yol arkadaşlarından biridir.
Optik Şeffaflık ve Nano Katkılar: Işık Geçirgenliğini Yönetme
Işık, insanlık tarihi boyunca hem bir gizem hem de bir araç olmuştur. Ancak modern bilim, ışığı sadece izlemekle kalmıyor; onu moleküler düzeyde manipüle ederek “görünmezliği”, “ultra-netliği” ve “akıllı camları” tasarlıyor. Bugün, malzeme biliminin en heyecan verici cephelerinden biri olan nano katkılı optik şeffaflık, gözlük camlarımızdan akıllı telefon ekranlarına, kanser teşhisinden enerji tasarruflu binalara kadar hayatımızın her noktasını dönüştürüyor.
Bu yazıda, nano teknolojinin ışıkla olan dansını, şeffaflığın bilimsel kodlarını ve bu teknolojinin geleceğimizi nasıl şekillendirdiğini derinlemesine inceleyeceğiz.
1. Optik Şeffaflık Nedir? Görünmezliğin Mühendisliği
Bir malzemenin “şeffaf” olması, ışık fotonlarının o malzemenin içinden geçerken atomlara çarpmadan veya enerjisini kaybetmeden yoluna devam edebilmesi demektir. Geleneksel cam veya plastiklerde bu durum, malzemenin iç yapısının düzensizliği (amorf yapı) sayesinde gerçekleşir.
Ancak standart malzemelerin bir sınırı vardır: Ya çok kırılgandırlar ya da belirli ışık dalga boylarını (örneğin UV veya IR) engelleyemezler. İşte burada nano katkılar devreye girer. Nano boyuttaki (metrenin milyarda biri) parçacıkları bir malzemenin içine yerleştirdiğimizde, ışığın kırılma indisini, yansıma miktarını ve soğurma kapasitesini atomik düzeyde kontrol edebiliriz.
Işığın Saçılması ve “Mie Teorisi”
Normalde bir malzemeye yabancı bir madde eklendiğinde, o madde ışığı saçar ve malzeme “bulutlu” veya “opak” görünür (sütün içine damlatılan mürekkep gibi). Ancak eklenen parçacıklar ışığın dalga boyundan çok daha küçükse (genellikle 40 nanometreden az), ışık bu parçacıkları “hissetmez” ve içinden geçer gider. Bu fenomene dayanan nano mühendislik, hem dayanıklı hem de cam kadar berrak malzemeler üretmemizi sağlar.
2. Nano Katkı Türleri ve İşlevleri
Işık geçirgenliğini yönetmek için kullanılan temel nano bileşenleri üç ana grupta inceleyebiliriz:
A. Metal Oksit Nanoparçacıkları (TiO2, ZnO, ITO)
- Titanyum Dioksit (TiO2) ve Çinko Oksit (ZnO): Bu parçacıklar, görünür ışığı geçirirken zararlı Ultraviyole (UV) ışınlarını mükemmel şekilde bloke eder. Güneş kremlerinden “akıllı camlara” kadar her yerde kullanılırlar.
- İndiyum Kalay Oksit (ITO): Hem şeffaf hem de elektriği ileten nadir malzemelerden biridir. Dokunmatik ekranların vazgeçilmezidir.
B. Karbon Tabanlı Nanoyapılar (Grafen ve Karbon Nanotüpler)
Grafen, sadece bir atom kalınlığında olmasına rağmen ışığın %97.7’sini geçirir. Olağanüstü iletkenliği ile birleştiğinde, geleceğin esnek ve şeffaf elektronik cihazlarının kalbini oluşturur.
C. Nano-Seramikler
Alümina ($Al_2O_3$) gibi nano-seramikler, safir kadar sert ama cam kadar şeffaf zırhların ve lenslerin üretiminde kullanılır.
3. Güncel Araştırmalar ve Teknolojik Kırılmalar
Son 2-3 yıl içinde yapılan çalışmalar, optik şeffaflığı statik bir özellikten “dinamik” bir yeteneğe dönüştürdü.
Akıllı Pencereler ve Isı Yönetimi
MIT ve Stanford gibi kurumlarda yürütülen güncel araştırmalar, termokromik nano kaplamalara odaklanıyor. Bu kaplamalar, hava soğukken güneş ısısının içeri girmesine izin verirken, hava ısındığında otomatik olarak kızılötesi (IR) ışınları yansıtmaya başlıyor. Bu, binalarda %30’a varan enerji tasarrufu demek.
Kendi Kendini Temizleyen Optik Yüzeyler
Nano dokulu yüzeyler (Lotus çiçeği etkisinden esinlenerek), suyun ve kirin yüzeye tutunmasını engeller. Işık geçirgenliğini bozmayan bu “süper-hidrofobik” kaplamalar, güneş panellerinin verimliliğini artırmak için devrim niteliğindedir.
4. Tıbbi ve Klinik Çalışmalar: Vücut İçini Görmek
Optik şeffaflık sadece ekranlar için değildir; biyomedikal alanda çığır açan bir gelişme olan “Dokularda Optik Temizleme” (Optical Tissue Clearing) teknikleri, klinik araştırmaların odak noktasıdır.
Şeffaf Fare ve Organ Modelleri
Bilim insanları, dokuların içine özel nano-sıvılar ve polimerler enjekte ederek biyolojik dokuları neredeyse cam gibi şeffaf hale getirebiliyorlar. Bu teknik sayesinde:
- Kanserli hücrelerin sinir ağları boyunca nasıl yayıldığı 3 boyutlu olarak izlenebiliyor.
- Alzheimer gibi hastalıklarda beyindeki protein birikimleri, dokuyu kesip parçalamadan (in-situ) incelenebiliyor.
Nano-Lüminesans ve Teşhis
Kuantum noktaları (Quantum Dots) adı verilen nano kristaller, vücuda enjekte edildiğinde belirli tümörlere yapışır. Bu parçacıklar, dışarıdan tutulan bir ışık altında parlayarak (yüksek optik kontrast), cerrahların çıplak gözle göremeyeceği kadar küçük tümörleri temizlemesine olanak tanır.
5. Avantajlar ve Risk Değerlendirmesi
Her teknolojik devrim gibi, nano katkılı optiklerin de bir “kar-zarar” tablosu vardır.
Avantajlar
- Enerji Verimliliği: Isı yalıtımlı şeffaf kaplamalar karbon ayak izini azaltır.
- Dayanıklılık: Plastik camlar, nano katkılarla çizilmeye karşı metal kadar dirençli hale getirilebilir.
- Hafiflik: Ağır cam lenslerin yerini, aynı optik kaliteye sahip hafif nano-kompozitler alabilir.
- Minyatürizasyon: Daha ince ekranlar ve daha güçlü mikroskoplar üretilebilir.
Riskler ve Zorluklar
- Nano-Toksisite: Serbest haldeki nanoparçacıkların solunması veya deri yoluyla emilmesi sağlık riskleri taşıyabilir. Özellikle üretim aşamasındaki işçi sağlığı kritik bir konudur.
- Çevresel Birikim: Bu malzemelerin geri dönüşümü zordur. Doğaya karıştıklarında ekosisteme etkileri henüz tam olarak bilinmemektedir.
- Maliyet: ITO gibi nadir elementlerin kullanımı, üretimi pahalı hale getirmektedir.
6. Geleceğin Vizyonu: Görünmezlik Pelerinlerine Doğru mu?
Popüler kültürün “görünmezlik pelerini” hayali, aslında optik şeffaflığın ve metamalzemelerin uç noktasıdır. Işığı bir nesnenin etrafından, suyun bir kayanın etrafından akması gibi dolaştıran nano yapılar üzerinde çalışmalar devam ediyor. Henüz Harry Potter seviyesinde olmasak da, belirli radar dalga boylarında uçakları “görünmez” kılan kaplamalar bu teknolojinin meyveleridir.
7. Sonuç
Optik şeffaflık artık sadece camın bir özelliği değil, nano teknoloji ile yönetilen dinamik bir mühendislik harikasıdır. Işık geçirgenliğini moleküler düzeyde kontrol edebilmek, bize daha az enerji tüketen binalar, daha net görmemizi sağlayan tıbbi cihazlar ve hayal bile edemeyeceğimiz kadar ince elektronikler sunuyor. Gelecek, baktığımızda arkasını gördüğümüz kadar berrak ve bu berraklığın arkasında devasa bir nano dünya yatıyor.