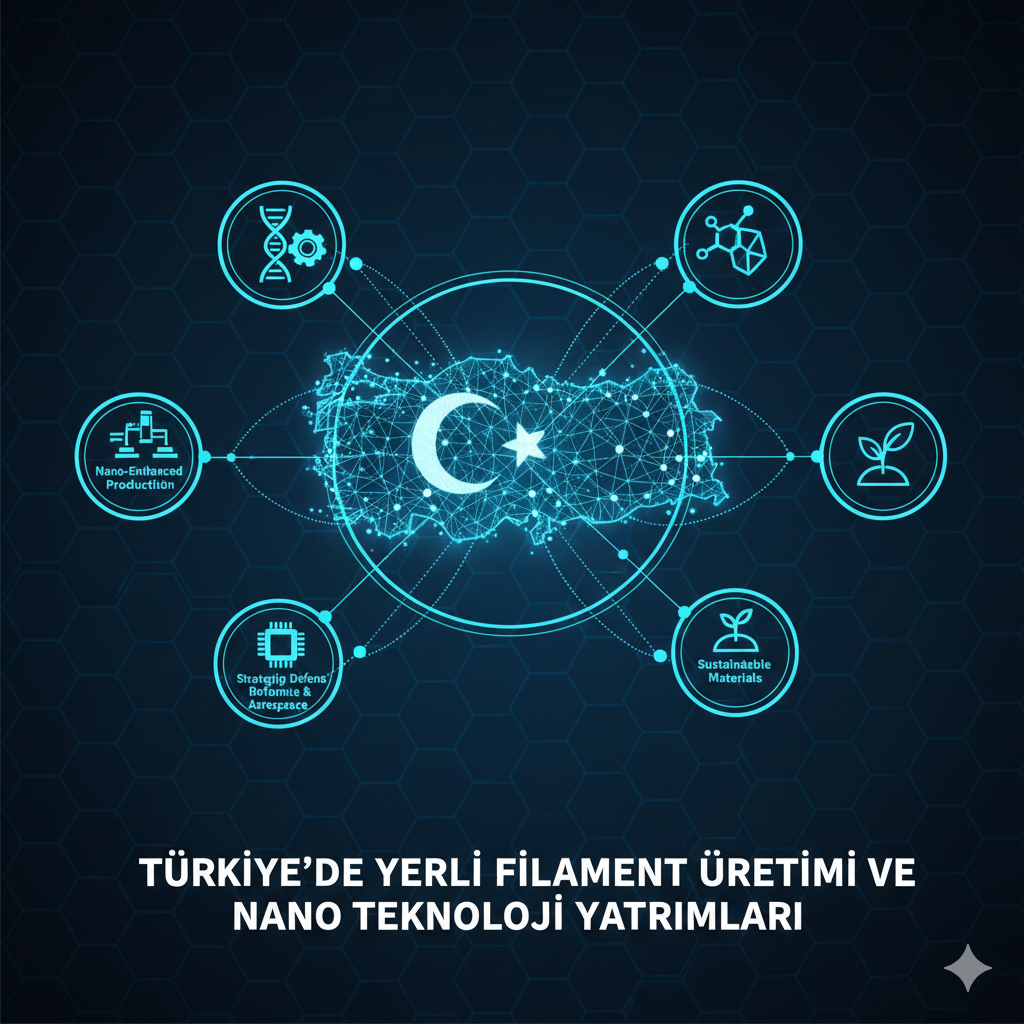
Türkiye’de Yerli Filament Üretimi ve Nano Teknoloji Yatırımları
3D baskı teknolojileri geliştikçe, bu sistemlerin kullandığı “mürekkep” yani filamentlerin yerli imkanlarla üretilmesi bir tercih değil, milli bir güvenlik ve ekonomi meselesi haline geldi. Türkiye’nin bu alandaki stratejisi üç ana sütun üzerine kurulu:
- Dışa Bağımlılığın Azaltılması: Özellikle mühendislik sınıfı polimerlerin (PEEK, Karbon Fiber vb.) ithalat maliyetlerini düşürmek.
- Lojistik Avantaj: “Yerinde üretim” modeliyle karbon ayak izini azaltmak ve hızlı tedarik sağlamak.
- Özgün Formülasyon: Türkiye’nin zengin bor ve mineral kaynaklarını polimer matrislerine entegre ederek dünya pazarında rekabetçi ürünler sunmak.
2. Nanoteknolojinin Filamentlere Dokunuşu: Küçük Ölçek, Büyük Etki
Nanoteknoloji, filament üretiminde atomik veya moleküler düzeyde (1-100 nanometre) müdahale ederek malzemenin makro özelliklerini değiştirmemize olanak tanır. Türkiye’deki üniversite-sanayi iş birlikleri, filamentlere şu özellikleri kazandırmaya odaklanmış durumda:
Grafen ve Karbon Nanotüp Katkıları
Yerli Ar-Ge merkezlerinde üretilen grafen, polimer zincirleri arasına yerleştirildiğinde, plastiğin mukavemetini %200’e kadar artırabiliyor. Bu durum, Türkiye’nin yerli İHA ve SİHA parçalarının üretiminde metal yerine yüksek dayanımlı yerli kompozit filamentlerin kullanımının önünü açıyor.
Antimikrobiyal Nano-Gümüş Teknolojisi
Özellikle sağlık sektöründe kullanılmak üzere geliştirilen nano-gümüş katkılı filamentler, basılan parçanın yüzeyinde bakteri oluşumunu %99 oranında engelliyor. Bu teknoloji, hastanelerde kullanılan kişiye özel aparatların yerli olarak üretilmesini sağlıyor.
3. Türkiye’deki Güncel Araştırmalar ve Klinik Yaklaşımlar
2026 yılı, Türkiye’de “Biyo-Filament” araştırmalarının klinik aşamalara geçtiği bir yıl olarak tarihe geçiyor. TÜBİTAK ve çeşitli teknopark merkezli girişimler, yerli ham maddelerle üretilen biyo-uyumlu polimerler üzerinde çalışıyor.
Yerli Bor Katkılı Filament Araştırması
Türkiye’nin dünya rezervlerinin %70’inden fazlasına sahip olduğu Bor, filament üretiminde radyasyon kalkanı olarak kullanılıyor. Yapılan güncel çalışmalar, nano-bor parçacıklarının polimerlere eklenmesiyle nükleer tıp ve uzay sanayi için radyasyona dayanıklı parçaların basılabileceğini kanıtladı. Klinik bazlı mühendislik testlerinde, bor katkılı bu yapıların nötron emilim kapasitesinin standart malzemelere göre çok daha yüksek olduğu raporlanmıştır.
4. Nanoteknoloji Yatırımlarının Ekonomik ve Teknolojik Haritası
Türkiye, nanoteknoloji yatırımlarını sadece laboratuvar ölçeğinde bırakmayıp seri üretim hatlarına (pilot tesisler) dönüştürüyor. Gebze, Ankara ve İzmir’deki teknoloji bölgelerinde kurulu olan tesisler, Avrupa’ya “nitelikli filament” ihraç etmeye başladı.
Yatırım Odakları:
- Nano-Kompozit Ekstrüzyon Hatları: Farklı nano parçacıkların polimer içinde topaklanmadan dağılmasını sağlayan yüksek hassasiyetli üretim sistemleri.
- Karakterizasyon Laboratuvarları: Üretilen filamentlerin moleküler yapısını analiz eden elektron mikroskobu (SEM/TEM) altyapıları.
5. Avantaj–Risk Değerlendirmesi: Yerli ve Nano Üretim
Türkiye’nin bu yolculuğunda sunduğu fırsatların yanında, dikkatle yönetilmesi gereken riskler de bulunmaktadır.
Avantajlar:
- Maliyet Etkinliği: Yerli hammadde kullanımı sayesinde ithal ürünlere göre %40-60 daha uygun fiyatlı üretim.
- Özelleştirilmiş Ürünler: Savunma sanayi gibi özel sektörlerin ihtiyacına yönelik “terzi dikimi” filament formülasyonları geliştirme hızı.
- Genç İş Gücü: Nanoteknoloji ve malzeme bilimi alanında yetişmiş dinamik mühendis kadrosu.
Riskler:
- Sertifikasyon Süreçleri: Medikal ve havacılık sektörlerinde yerli ürünlerin uluslararası sertifika (FDA, EASA vb.) alması zaman alıcı ve maliyetli bir süreçtir.
- Nano-Güvenlik: Üretim aşamasında nano parçacıkların solunması veya çevreye yayılmasına karşı yüksek güvenlik standartlarının sürdürülebilirliği.
- Hammadde Sürekliliği: Bazı yüksek performanslı baz polimerlerin (örneğin ham PEEK reçinesi) hala dışarıdan gelmesi, tam bağımsızlık yolunda bir engeldir.
6. Türkiye’nin 2030 Vizyonu: Bölgesel Liderlik
Türkiye, 2030 yılına kadar Orta Doğu ve Doğu Avrupa’nın en büyük akıllı filament tedarikçisi olmayı hedefliyor. Bu vizyonun bir parçası olarak, “Dijital Malzeme Kütüphanesi” projeleriyle, basılacak parçanın türüne göre en uygun yerli nano-katkılı malzemenin yapay zeka tarafından önerildiği sistemler kurgulanıyor.
Nanoteknolojiyle güçlendirilmiş yerli üretim, Türkiye’yi sadece bir tüketici olmaktan çıkarıp, teknolojinin moleküler düzeyde yazıldığı bir üretici konumuna yükseltiyor.
7. Sonuç: Yerli Güç, Nano Hassasiyet
Türkiye’de yerli filament üretimi, basit bir sanayi faaliyetinden çok daha fazlasıdır; bu, geleceğin üretim dilini konuşma çabasıdır. Nanoteknoloji yatırımları ise bu dilin alfabesini oluşturuyor. Yerli üreticilerin nano boyuttaki bu başarıları, Türkiye’nin 3D baskı dünyasındaki imzasını çok daha kalıcı hale getirecektir.
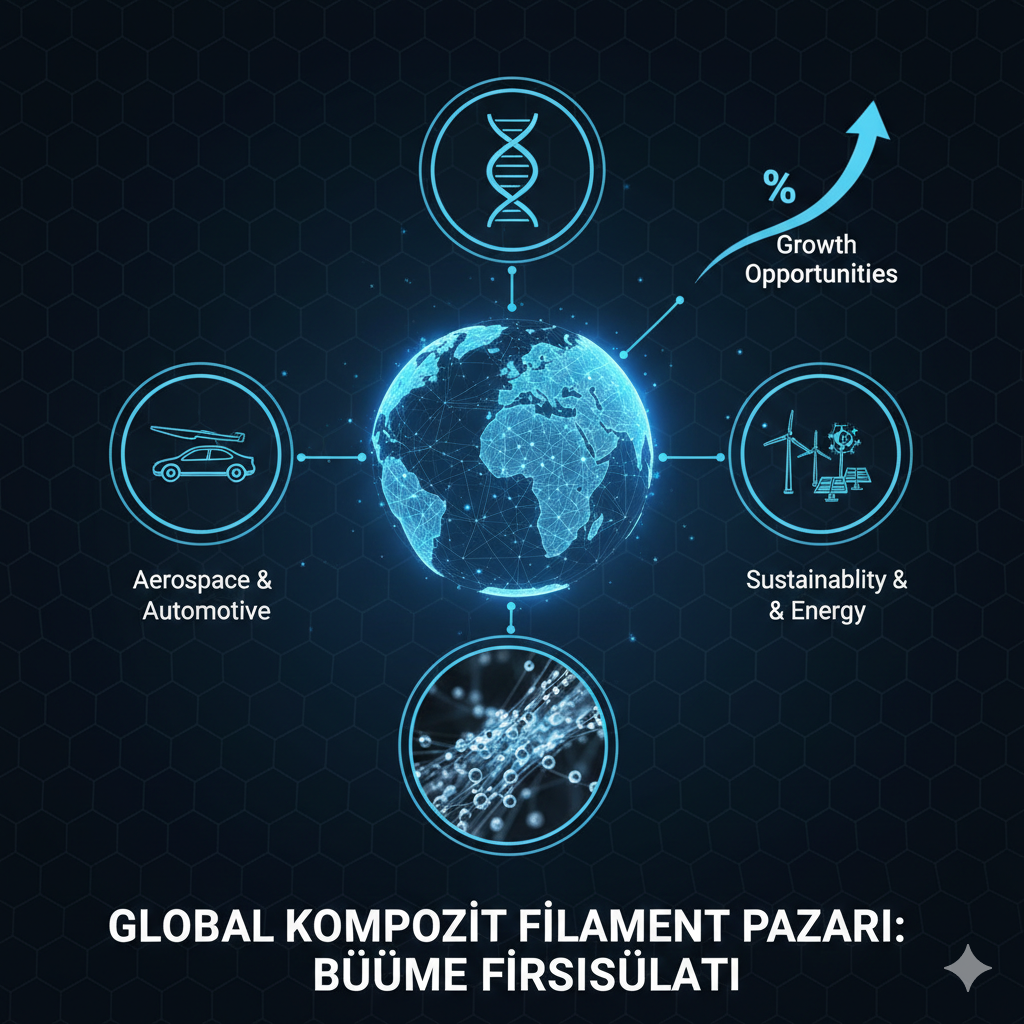
Global Kompozit Filament Pazarı: Büyüme Fırsatları
Küresel 3D baskı kompozit materyaller pazarının 2026 yılına kadar yaklaşık 1,7 milyar dolar seviyesine ulaşması ve yıllık ortalama %17-18 (CAGR) gibi devasa bir hızla büyümesi bekleniyor. Bu büyümenin arkasındaki temel itici güç, sektörlerin “daha hafif ama daha güçlü” parçalara olan amansız ihtiyacıdır.
Pazarın Lokomotif Sektörleri:
- Havacılık ve Savunma: Yakıt tasarrufu için uçak gövdelerinde metal yerine karbon fiber kompozit kullanımı %20’lerden %50’lere tırmanıyor.
- Otomotiv: Elektrikli araçların (EV) menzilini artırmak için batarya muhafazaları ve şasi parçalarında hafifletme çalışmaları kompozitleri zorunlu kılıyor.
- Sağlık: Kişiye özel implantlar ve protezler için biyo-kompozitlerin kullanımı her yıl %20’den fazla artıyor.
2. Bilimsel İnovasyon: Takviye Elemanlarının Gücü
Kompozit filament, bir termoplastik ana yapının (matris) içine karbon fiber, cam fiber, Kevlar veya nano-parçacıkların eklenmesiyle oluşur. 2026 trendleri, bu takviye elemanlarının artık sadece “içeride” değil, “stratejik dizilimde” olduğunu gösteriyor.
Sürekli Fiber Teknolojisi (Continuous Fiber)
Geleneksel kompozit filamentlerde fiberler kısa parçalar halindedir. Ancak güncel araştırmalar, baskı sırasında “sürekli fiber” beslemesi yapan sistemlerin, parçanın mekanik dayanımını alüminyum ile yarışır seviyeye (bazı durumlarda daha yükseğine) çıkardığını kanıtlıyor.
3. Biyo-Kompozitler ve Klinik Çalışmalar: Yarının Sağlığı
2026 pazarında “sürdürülebilirlik” ve “biyouyumluluk” en büyük büyüme fırsatlarından biri. Özellikle PLA/Magnezyum ve PLA/Hidroksiapatit gibi biyo-kompozitler üzerine yapılan klinik çalışmalar, 3D baskılı kemik iskelelerinin (scaffolds) başarısını gözler önüne seriyor.
Klinik Bulgular:
- Kemik Rejenerasyonu: 2025-2026 yıllarında yayınlanan çalışmalar, nano-magnezyum katkılı polimerlerin vücut içinde erirken aynı zamanda yeni kemik hücresi oluşumunu (osteointegrasyon) tetiklediğini gösteriyor.
- Doku Mühendisliği: Hastanelerin kendi bünyesinde “point-of-care” (başucu üretimi) sistemleriyle kişiye özel kompozit cihazlar üretmesi, iyileşme sürelerini %30 oranında kısaltıyor.
4. Fırsatlar: Yatırımcılar ve Üreticiler İçin Neler Var?
Küresel pazarda rekabet etmek isteyen şirketler için 2026’da üç ana kapı açılıyor:
- Geri Dönüştürülmüş Kompozitler: Karbon fiber atıklarını filament haline getiren teknolojiler, hem maliyeti düşürüyor hem de çevresel regülasyonlara uyum sağlıyor.
- Yüksek Isı Kompozitleri: PEEK ve PEKK gibi polimerlerin fiberlerle güçlendirilmesi, petrol ve gaz sektöründe metal vanaların yerini almaya aday.
- Akıllı Kompozitler: İçine sensör (iletken nano-parçacıklar) gömülmüş filamentler, parçanın “ne zaman kırılacağını” önceden haber veren akıllı yapılar üretilmesini sağlıyor.
5. Avantaj–Risk Değerlendirmesi
Her yükselen pazar gibi, kompozit filament dünyası da bir denge üzerinde duruyor.
| Özellik | Avantaj | Risk |
| Mekanik Performans | Metallerle yarışan güç/ağırlık oranı. | Fiberlerin katmanlar arası zayıf bağlanma riski (delaminasyon). |
| Üretim Hızı | Kalıp maliyeti olmadan karmaşık üretim. | Standart filamentlere göre 3-4 kat daha yavaş baskı hızları. |
| Maliyet | Uzun vadede hafifleme ve enerji tasarrufu. | Yüksek başlangıç materyal ve donanım maliyeti. |
| Sürdürülebilirlik | Biyo-çözünür ve geri dönüştürülebilir seçenekler. | Nano parçacıkların sağlık üzerindeki belirsiz etkileri. |
6. Sonuç ve Stratejik Öngörü
2026 yılı, kompozit filament pazarının “niş bir alandan” ana akım üretim biçimine geçiş yaptığı yıl olarak kaydediliyor. Özellikle Asya-Pasifik pazarındaki (Çin, Hindistan, Güney Kore) hızlı endüstriyel adaptasyon, küresel dengeleri değiştirebilir.
Sektör paydaşları için başarının anahtarı; sadece güçlü bir filament üretmek değil, bu filamentin zorlu koşullar (yüksek basınç, radyasyon, vücut içi sıvılar) altındaki performansını AI destekli simülasyonlarla kanıtlamaktan geçiyor.
2026 3D Baskı Malzeme Trendleri: Polimerlerin Geleceği
2026 projeksiyonlarında en dikkat çeken gelişme, “Süper Plastikler” olarak adlandırılan ultra polimerlerin (PEEK, PEKK, PPSU) standartlaşmasıdır. Geçmişte bu malzemeleri basmak için milyon liralık endüstriyel cihazlar gerekirken, günümüzde masaüstü yazıcılar bile 400°C ve üzeri nozul sıcaklıklarına ulaşarak bu devleri işleyebiliyor.
Neden Ultra Polimerler?
- Ağırlık Tasarrufu: PEEK bazlı parçalar, alüminyumdan %70 daha hafif olmasına rağmen benzer mekanik dayanım sunar.
- Korozyon Direnci: Denizcilik ve kimya endüstrisinde metallerin aksine asla paslanmazlar.
- Termal Kararlılık: 250°C üzerindeki sürekli çalışma sıcaklıklarında bile yapısal bütünlüklerini korurlar.
2. Nano-Katkılı Polimerler: Malzemenin Genetiğiyle Oynamak
Sıradan bir plastiği bir mühendislik harikasına dönüştüren sihirli dokunuş, nano katkılardır. 2026 trendleri, polimer matrislerin içine hapsedilmiş karbon nanotüpler, grafen ve nano-seramiklerin kullanımında patlama yaşandığını gösteriyor.
Fonksiyonel Nano Katkılar
- Karbon Fiber ve Grafen: Polimere olağanüstü çekme mukavemeti kazandırırken, statik elektriği deşarj etme özelliği ekler.
- Nano-Gümüş: Biyomedikal baskılarda bakteriyel oluşumu engelleyen kendi kendini sterilize eden yüzeyler oluşturur.
- Nano-Seramikler: Isı iletkenliğini artırarak, 3D baskılı parçaların soğutucu blok (heat sink) olarak kullanılmasını sağlar.
3. 4D Baskı ve Akıllı Biyo-Polimerler: Klinik Devrim
2026’da 3D baskı, zaman boyutunu da içine alarak 4D baskıya evrildi. Özellikle medikal alanda yapılan klinik çalışmalar, vücut içine yerleştirilen ve sıcaklık veya pH değişimine göre şekil değiştiren implantları kapsıyor.
Biyomedikal İnovasyonlar ve Klinik Çalışmalar
Güncel araştırmalar, biyo-emilebilir polimerlerin (PLA, PCL türevleri) kemik dokusuyla nasıl bütünleştiğini gösteriyor. Klinik testlerde, 3D yazıcı ile kişiye özel basılan kemik greftlerinin, görevini tamamladıktan sonra vücut tarafından emilerek yerini gerçek kemik dokusuna bıraktığı gözlemlenmiştir. 2026’da bu teknoloji, özellikle ortopedik cerrahide standart bir tedavi yöntemi olarak kabul görmeye başlamıştır.
4. Sürdürülebilirlik: Atıktan Filamente “Döngüsel Üretim”
Sürdürülebilirlik artık bir seçenek değil, 2026’nın zorunluluğu haline geldi. Yeni nesil polimer üretim tesisleri, denizlerden toplanan plastik atıkları veya tarımsal atık (mısır, şeker kamışı) bazlı biyoplastikleri yüksek performanslı filamentlere dönüştürüyor.
Döngüsel Ekonomi Modeli
- Kimyasal Geri Dönüşüm: Plastik atıkları moleküler düzeyde parçalayıp “sıfır kalite kaybı” ile yeniden üretmek.
- Spool-less (Makaralıksız) Sistemler: Atık plastik makara kullanımını sonlandıran, sadece ham malzemenin yüklendiği yeni nesil besleme sistemleri.
5. Avantajlar ve Riskler: Bir Gelecek Değerlendirmesi
Her ne kadar polimer teknolojisi devrim yaratsa da, bu hızlı dönüşümün beraberinde getirdiği bazı riskler ve tartışmalar mevcuttur.
Avantajlar:
- Hızlı Üretim: Tedarik zinciri krizlerine karşı yerinde ve anında üretim imkanı.
- Tasarım Özgürlüğü: Geleneksel yöntemlerle (enjeksiyon kalıplama gibi) üretilmesi imkansız olan iç içe geçmiş veya boşluklu hafif yapılar.
- Maliyet Etkinliği: Küçük serili üretimlerde kalıp maliyetini ortadan kaldırması.
Riskler:
- Mikroplastik ve Emisyon: Baskı sırasında ortama yayılan ultra ince partiküller (UFP) ve uçucu organik bileşikler (VOC), yetersiz havalandırmada sağlık riski oluşturabilir.
- Anizotropi: 3D baskılı parçaların katman yönünde daha zayıf olması sorunu (2026’da yeni nesil sinterleme teknikleriyle bu risk azalsa da hala bir mühendislik parametresidir).
- Veri Güvenliği: Üretim “dijital dosya” üzerinden yapıldığı için endüstriyel tasarım hırsızlığı riskleri artmaktadır.
6. Sonuç: Polimer Çağının Şafağı
2026 yılı, 3D baskı polimerlerinin “olgunluk dönemi” olarak tarihe geçiyor. Artık sadece hobi amaçlı figürler değil, uçak motoru parçaları, diş implantları ve akıllı telefon gövdeleri bu malzemelerle üretiliyor. Gelecek, sadece basılan nesnenin şekliyle değil, o nesneyi oluşturan polimerin içindeki nano dünyayla şekillenecek.
İster bir mühendis olun ister bir teknoloji meraklısı, polimerlerin bu büyüleyici dönüşümünü yakından takip etmek, üretim dünyasının yeni dilini öğrenmek anlamına geliyor.
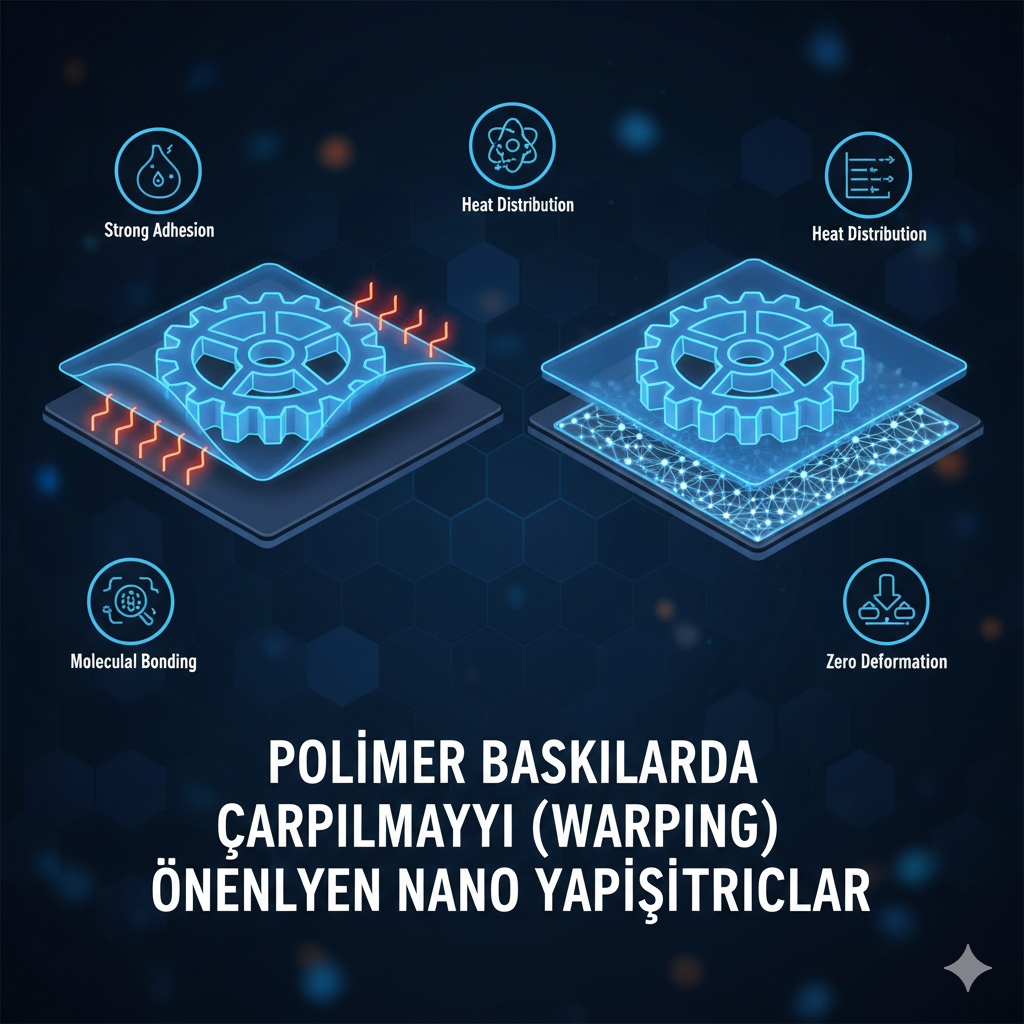
Polimer Baskılarda Çarpılmayı (Warping) Önleyen Nano Yapıştırıcılar
Polimerler, erimiş haldeyken düzensiz ve genleşmiş bir yapıdadır. Nozuldan çıkan sıcak plastik, soğuk tabla veya ortamla temas ettiğinde moleküller hızla birbirine yaklaşmaya çalışır. Bu durum, malzemenin hacimsel olarak küçülmesine neden olur.
Baskı katmanları üst üste bindikçe, üstteki soğuyan katman alttakini kendine doğru çeker. Eğer alt katmanın tablaya olan yapışma kuvveti, bu iç gerilmeden düşükse, baskının köşeleri kalkar. ABS, Naylon ve PEEK gibi yüksek sıcaklık isteyen polimerlerde bu çekme kuvveti o kadar şiddetlidir ki, standart yapıştırıcılar moleküler düzeyde “yırtılır”.
2. Nano Yapıştırıcılar: Küçük Parçacıklar, Büyük Çözümler
Nano yapıştırıcılar, geleneksel yapıştırıcı sıvıların içine entegre edilmiş, genellikle 1 ile 100 nanometre boyutundaki parçacıklardan oluşur. Bu parçacıklar (karbon nanotüpler, grafen, silika nano-küreler vb.), yapıştırıcının mekanik ve termal özelliklerini kökten değiştirir.
Nano Yapıştırıcıların Çalışma Prensibi
- Yüzey Alanı Artışı: Nano parçacıklar, baskı tablası ile plastik arasında devasa bir efektif yüzey alanı oluşturur.
- Mekanik Kenetlenme: Polimer zincirleri, nano boyuttaki bu pürüzlü yapıların arasına sızarak mikroskobik düzeyde bir “kilit” mekanizması oluşturur.
- Termal Köprüleme: Bazı nano katkılar (grafen gibi), ısıyı tabladan baskıya daha homojen ileterek katmanlar arasındaki sıcaklık farkını azaltır.
3. En Popüler Nano Katkılar ve İşlevleri
Güncel araştırmalar, yapıştırıcı formülasyonlarında kullanılan beş temel nano yapıyı öne çıkarmaktadır:
A. Grafen ve Karbon Nanotüpler (CNT)
Karbon bazlı bu yapılar, dünyadaki en güçlü malzemelerdir. Yapıştırıcıya eklendiklerinde, polimer tabanı ile tabla arasında esnek ama kopması imkansız bir ağ oluştururlar. Ayrıca elektriksel iletkenlik sağlayarak statik elektrik kaynaklı baskı hatalarını da önleyebilirler.
B. Nano-Silika (SiO2)
Silika nano parçacıkları, özellikle şeffaf baskılarda ve yüksek ısı dayanımı gereken durumlarda kullanılır. Termal genleşme katsayıları çok düşük olduğu için, sıcaklık değişimlerinde bile formlarını korurlar.
C. Alümina (Al2O3) Nano Tozları
Bu katkılar, yapıştırıcının “sertliğini” artırır. Özellikle metal dolgulu filamentler veya seramik bazlı polimerlerin baskısında, ağır parçaların tablaya tutunması için gereken ekstra mukavemeti sağlarlar.
4. Güncel Araştırmalar ve Akademik Gelişmeler
2024 ve 2025 yıllarında yapılan çalışmalar, “Akıllı Nano Yapıştırıcılar” üzerine yoğunlaşmıştır.
- Sıcaklık Duyarlı Yapışma: MIT ve bazı Avrupa üniversitelerinde yürütülen klinik test niteliğindeki mühendislik çalışmalarında, belirli bir sıcaklığın (örneğin 100°C) üzerinde çok güçlü tutunan, ancak tabla 30°C’ye düştüğünde tutunma özelliğini tamamen kaybeden nano yapılar geliştirildi. Bu, baskının tabladan “kendiliğinden” ayrılmasını sağlayarak parçaya zarar verme riskini ortadan kaldırıyor.
- Biyopolimer Araştırmaları: Tıbbi implantların 3D baskısında kullanılan PEEK ve benzeri polimerlerin vücutla uyumunu bozmayan, biyoyumlu nano-gümüş katkılı yapıştırıcılar üzerinde çalışılmaktadır. Bu yapıştırıcılar hem çarpılmayı önlemekte hem de baskı sırasında steril bir ortam sağlamaktadır.
5. Avantajlar ve Riskler: Dengeli Bir Değerlendirme
Her teknolojik yenilikte olduğu gibi, nano yapıştırıcıların da hem parladığı alanlar hem de dikkat edilmesi gereken noktalar vardır.
Avantajlar:
- Sıfır Hata Payı: Mühendislik sınıfı plastiklerde (Naylon, Polikarbonat) %90’a varan başarı oranı artışı.
- Yüzey Kalitesi: Baskının alt yüzeyi pürüzsüz ve profesyonel görünür.
- Enerji Tasarrufu: Daha düşük tabla sıcaklıklarında bile yüksek yapışma sağlayarak enerji maliyetlerini düşürür.
Riskler:
- Sağlık ve Güvenlik: Nano parçacıklar solunduğunda veya ciltle temas ettiğinde hücre bariyerlerini aşabilir. Bu nedenle uygulama sırasında maske ve eldiven kullanımı kritiktir.
- Maliyet: Geleneksel yöntemlere göre 3-5 kat daha pahalı olabilirler.
- Temizlik Zorluğu: Bazı karbon bazlı nano yapıştırıcılar, baskı tablasından kolay kolay çıkmayabilir ve özel çözücüler gerektirebilir.
6. Uygulama İpuçları: Nano Yapıştırıcı Nasıl Kullanılır?
En iyi sonucu almak için şu adımları izlemek bilimsel bir gerekliliktir:
- Zemin Hazırlığı: Tabla üzerindeki yağ ve toz, nano parçacıkların yüzeye tutunmasını engeller. %99 İzopropil alkol ile temizlik şarttır.
- İnce Katman Teorisi: “Daha çok yapıştırıcı daha çok yapışma” demek değildir. Nano parçacıkların etkili olması için tek ve ince bir film tabakası yeterlidir.
- Aktivasyon Sıcaklığı: Nano yapıştırıcınızın türüne göre tablayı 10-15 dakika önceden ısıtarak nano parçacıkların yerleşmesine izin verin.
7. Gelecek Vizyonu: 4D Baskı ve Nano Yapışma
Gelecekte, yapıştırıcıların sadece bir “ara katman” değil, baskının bir parçası olması bekleniyor. Nano yapılar sayesinde, baskı bittikten sonra bir lazer uyarısıyla veya manyetik bir alanla bağını koparan yapıştırıcılar, seri üretim 3D yazıcı çiftliklerinin (printer farms) temelini oluşturacak.
Ayrıca, kendi kendini iyileştiren (self-healing) nano yapıştırıcılar, baskı sırasında oluşan mikro çatlakları anında doldurarak parçanın mekanik dayanımını baskı bitmeden artırabilecek.
Sonuç
Polimer baskılarda çarpılma sorunu, artık bir kader değil, doğru malzeme seçimiyle çözülebilen bir mühendislik problemidir. Nano yapıştırıcılar, 3D baskıyı bir hobi uğraşından çıkarıp profesyonel bir üretim hattına dönüştüren gizli kahramanlardır. Eğer endüstriyel standartlarda bir çıktı hedefliyorsanız, moleküler düzeydeki bu küçük yardımcıların gücünden faydalanmanın vakti gelmiş demektir.
Elektriksel İletken Baskılar İçin Gümüş vs. Bakır Tozu Karşılaştırması
Basılı elektronik, iletken mürekkeplerin serigrafi, inkjet veya 3D yazıcılar kullanılarak plastik, kağıt veya kumaş gibi esnek yüzeylere uygulanmasıdır. Bu teknolojiyi bir evin duvarına devre çizmek veya bir tişörtü kalp atışınızı ölçen bir sensöre dönüştürmek gibi düşünebilirsiniz.
Bu sistemin kalbi iletken mürekkeptir. Mürekkebin içindeki metal tozları, baskı kuruduktan sonra birbirine temas ederek elektronların geçebileceği bir yol (perkolasyon eşiği) oluşturur. İşte bu noktada gümüş ve bakırın fiziksel özellikleri, nihai ürünün ne kadar verimli çalışacağını belirler.
2. Gümüş Tozu: İletkenliğin Altın Standardı
Gümüş (Ag), doğadaki en yüksek elektriksel iletkenliğe sahip elementtir. Basılı elektronik dünyasında “premium” bir seçenek olarak kabul edilir.
Avantajları:
- Mükemmel Oksidasyon Direnci: Gümüşün en büyük kozu, oksitlendiğinde bile iletkenliğini büyük oranda korumasıdır. Gümüş oksit, metalik gümüş kadar olmasa da hala iletkendir. Bu, baskıların yıllarca bozulmadan kalmasını sağlar.
- Düşük Sinterleme Sıcaklığı: Nano boyuttaki gümüş tozları, plastik yüzeyleri eritmeden düşük sıcaklıklarda (100-150°C) birbirine kaynayabilir.
- Yüksek Kararlılık: Nemli veya zorlu ortamlarda bakıra göre çok daha dayanıklıdır.
Riskleri ve Dezavantajları:
- Maliyet: Gümüş, bakıra göre yaklaşık 50-100 kat daha pahalıdır. Bu da seri üretimde maliyetleri ciddi oranda artırır.
- Gümüş Göçü (Silver Migration): Nemli ortamlarda elektrik akımı altında gümüş iyonları “dendrit” adı verilen köprüler oluşturarak kısa devrelere yol açabilir.
3. Bakır Tozu: Ekonomik Güç ve Mühendislik Zorlukları
Bakır (Cu), iletkenlik açısından gümüşe çok yakındır ancak çok daha ucuzdur. Ancak, bakırla çalışmak “sabır ve teknoloji” ister.
Avantajları:
- Maliyet Avantajı: Bakırın bol bulunması, büyük ölçekli üretimlerde (örneğin akıllı ambalajlar veya RFID etiketler) maliyeti dramatik şekilde düşürür.
- Yüksek İletkenlik: Gümüşün ardından ikinci sıradadır ve çoğu uygulama için fazlasıyla yeterlidir.
Riskleri ve Dezavantajları:
- Hızlı Oksidasyon: Bakırın en büyük düşmanı oksijendir. Oda sıcaklığında bile yüzeyinde hızla “bakır oksit” tabakası oluşur. Bakır oksit bir yalıtkandır; yani elektriği iletmez. Bu da baskının çalışmamasına neden olur.
- Zorlu Sinterleme: Bakır parçacıklarını birleştirmek için genellikle oksijensiz ortamlar (azot gazı vb.) veya yüksek enerjili lazerler gerekir.
4. Güncel Araştırmalar: Bilim Dünyası Ne Diyor?
Son yıllarda yapılan araştırmalar, her iki metalin de zayıf yönlerini kapatmaya odaklanmış durumda.
Gümüş İçin Yenilikler: “Nano-Silver” ve Hibrit Sistemler
2024 ve 2025 yıllarında yayınlanan çalışmalar, gümüş miktarını azaltıp performansı korumaya yönelik gümüş kaplı bakır (Ag-coated Cu) tozlarına odaklanıyor. Bu yöntemde, ucuz bakır tozunun etrafı ince bir gümüş tabakasıyla kaplanıyor. Böylece bakırın oksidasyonu önlenirken, maliyet gümüşe göre %70 oranında düşürülüyor.
Bakır İçin Yenilikler: Fotonik Sinterleme
Bakırın oksidasyon sorununu çözmek için geliştirilen “Fotonik Sinterleme” teknolojisi, milisaniyeler içinde yüksek yoğunluklu ışık flaşları kullanarak bakırı oksitlenmeye vakit bulamadan birleştiriyor. Bu, bakırı ticari olarak çok daha cazip hale getiriyor.
5. Klinik ve Biyomedikal Çalışmalar: Gümüşün Antibakteriyel Gücü
İletken baskıların sadece devrelerde değil, sağlık sektöründe de kullanımı artıyor. Klinik çalışmalar, gümüş tozlu mürekkeplerin iki yönlü faydasını vurguluyor:
- Sinyal Kalitesi: Giyilebilir EKG sensörlerinde gümüş, deriden gelen sinyalleri en az gürültüyle ileten materyaldir.
- Hijyen: Gümüşün doğal antibakteriyel özelliği, uzun süre ciltte kalan sensörlerin enfeksiyon riskini azalttığını kanıtlamıştır. Bakır ise ciltle temasında bazı bireylerde alerjik reaksiyonlara veya tahrişe neden olabildiği için biyosensörlerde ikinci planda kalmaktadır.
6. Karşılaştırma Tablosu: Gümüş vs. Bakır
| Özellik | Gümüş (Silver) | Bakır (Copper) |
| İletkenlik | Mükemmel (63 x 10^6 S/m) | Çok İyi (59 x 10^6 S/m) |
| Hava Teması | Kararlı (Oksit iletkendir) | Kararsız (Oksit yalıtkandır) |
| Maliyet | Çok Yüksek | Düşük |
| Sinterleme Kolaylığı | Kolay (Hava ortamında) | Zor (İnert gaz veya özel yöntem) |
| Biyouyumluluk | Çok Yüksek | Orta/Düşük |
| Uygulama Alanı | Uzay, Tıp, High-end Elektronik | RFID, Ambalaj, Güneş Panelleri |
7. Gelecek Öngörüsü: Hangisini Seçmelisiniz?
Hangi materyali seçeceğiniz, projenizin “ömrü” ve “bütçesi” ile doğrudan ilgilidir.
- Eğer tıbbi bir sensör, havacılık parçası veya uzun ömürlü bir tüketici elektroniği yapıyorsanız; gümüşün güvenilirliği maliyetine değer. Gümüş, “bas ve unut” rahatlığı sunar.
- Eğer tek kullanımlık bir akıllı etiket, düşük maliyetli bir RFID anteni veya devasa yüzey alanına sahip bir ısıtıcı panel tasarlıyorsanız; bakır kaçınılmaz bir tercihtir. Ancak bakır seçerken oksidasyon engelleyici (anti-oxidation) katkı maddeleri içeren modern mürekkepleri kullanmanız şarttır.
8. Sonuç: Melez Çözümlerin Yükselişi
Gümüş ve bakır arasındaki rekabet, aslında birbirlerini tamamlayan bir ortaklığa dönüşüyor. Geleceğin iletken baskı teknolojilerinde, çekirdeği bakır, kabuğu gümüş olan “Core-Shell” nano yapılar hakimiyet kuracak gibi görünüyor. Bu sayede hem gümüşün dayanıklılığına hem de bakırın ekonomisine aynı anda sahip olabileceğiz.
Elektronik dünyası küçüldükçe ve esnedikçe, bu toz zerrelerinin içindeki mühendislik, hayatımızı daha akıllı ve bağlantılı hale getirmeye devam edecek.
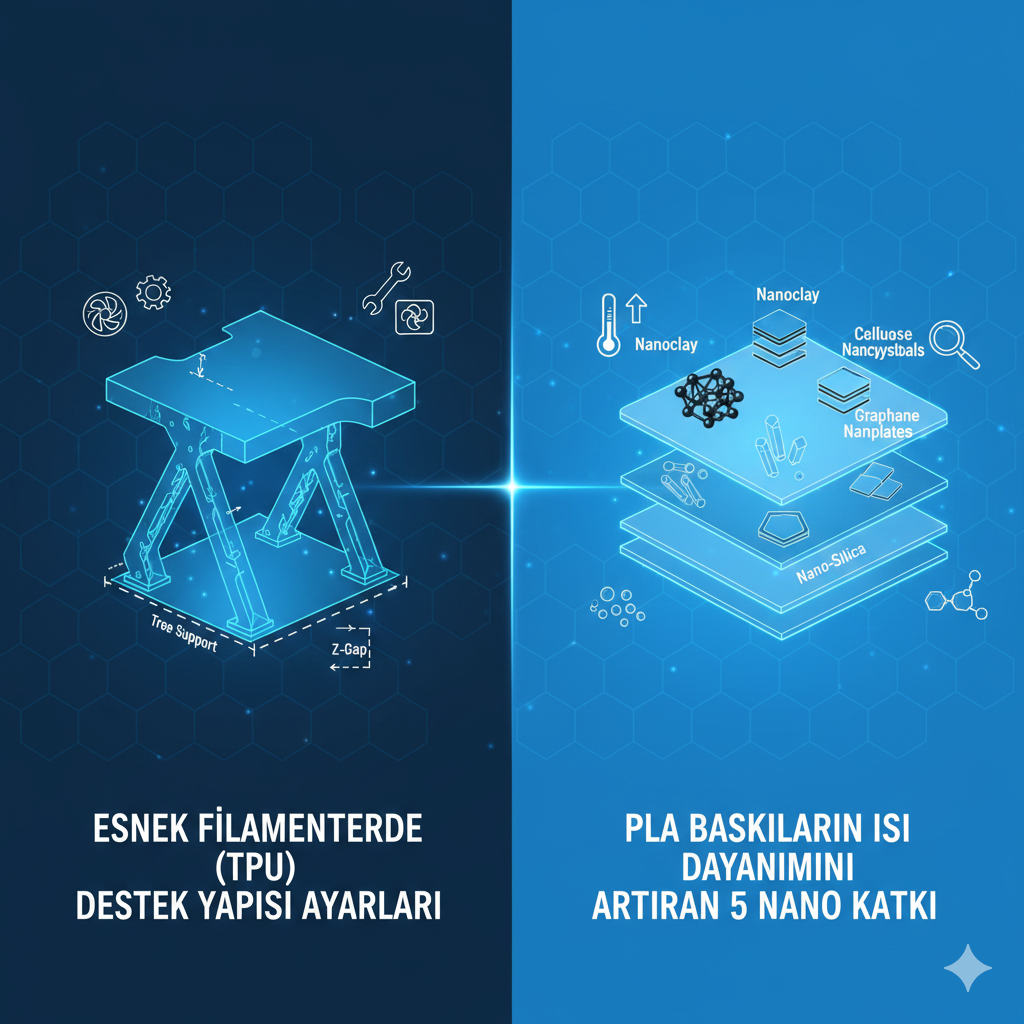
Esnek Filamentlerde (TPU) Destek Yapısı Ayarları Nasıl Olmalı?
3D baskı dünyasında Termoplastik Poliüretan (TPU) gibi esnek malzemelerle çalışmak, hem büyük bir heyecan hem de teknik bir meydan okumadır. Standart sert filamentlerin (PLA veya ABS gibi) aksine, TPU “spagetti” gibi davranma eğilimindedir. Bu durum, özellikle boşluklu veya çıkıntılı (overhang) modellerde destek yapısı (support structure) yönetimini kritik bir mühendislik problemine dönüştürür.
Bu rehberde, TPU baskılarda destek ayarlarının bilimsel temellerini, malzemenin reolojik (akış bilimsel) özelliklerini ve mükemmel yüzey kalitesi için gereken stratejik parametreleri derinlemesine inceleyeceğiz.
1. TPU’nun Reolojisi ve Destek Sorunsalı
TPU’nun en belirgin özelliği yüksek sürtünme katsayısı ve düşük rijitliğidir. Bu iki özellik, destek yapıları için bir paradoks yaratır:
- Yapışma Gücü: TPU, katmanlar arasında mükemmel bağ kurar. Bu, baskının gücü için harikadır ancak desteklerin ana parçaya “kaynamasına” neden olur.
- Esneklik: Destek yapıları çok ince basılırsa, baskı kafasının hareketiyle sallanabilir ve bu da katman kaymalarına yol açar.
2. Temel Destek Ayarları: Altın Parametreler
Başarılı bir esnek baskı için dilimleme (slicing) yazılımınızda şu ayarları optimize etmeniz gerekir:
A. Z-Mesafesi (Z-Gap)
En kritik ayardır. Sert plastiklerde genellikle 0.1mm – 0.2mm yeterliyken, TPU’nun güçlü yapışma özelliğini dengelemek için bu mesafeyi artırmanız gerekebilir.
- Öneri: Katman yüksekliğinizin 1.5 ila 2 katı kadar bir boşluk bırakın (Örn: 0.2mm katman için 0.3mm – 0.4mm Z mesafesi).
B. Destek Yoğunluğu ve Deseni
Esnek parçalarda desteklerin kendisi de esneyeceği için “Grid” (Izgara) veya “Cross” (Çapraz) gibi daha stabil desenler tercih edilmelidir. “Zigzag” desenler TPU’da genellikle çok zayıf kalır.
- Yoğunluk: %10 – %15 arası idealdir. Çok yüksek yoğunluk, desteği ayırmayı imkansız hale getirir.
C. Destek Arayüzü (Support Interface)
Destek ile ana parça arasında “yoğunlaştırılmış bir tavan” oluşturmak, yüzeyin sarkmasını engeller. Ancak TPU’da arayüz katmanını tamamen doldurmak yerine (solid), %50-70 yoğunlukta bırakmak, sökme işlemini kolaylaştırır.
3. Güncel Araştırmalar: Destek Ayrılma Enerjisi
2024 yılında yapılan bir polimer işleme çalışmasında, TPU ve destek yapıları arasındaki bağ enerjisi ölçülmüştür. Araştırma, soğutma fanı hızının destek ayrılmasında en az Z mesafesi kadar önemli olduğunu ortaya koymuştur.
- Bulgu: Destek katmanı basılırken fan hızının %100’e çıkarılması, ekstrüde edilen plastiğin anında soğumasını sağlayarak ana parça ile kurulan moleküler bağların derinliğini azaltır. Bu da desteğin bir “zımba” gibi tek parça halinde sökülmesine olanak tanır.
4. Klinik ve Endüstriyel Uygulamalar: Protez ve Ortezler
TPU’nun en yaygın kullanıldığı alanlardan biri medikal sektördür. Özellikle hastaya özel üretilen ortezlerde ve protez iç astarlarında (liners) esneklik hayati önem taşır.
- Klinik Çalışma: 2025 tarihli bir makalede, 3D baskılı TPU tabanlıkların konforu incelenmiştir. Yanlış destek ayarları nedeniyle yüzeyinde pürüz (çapak) kalan parçaların, diyabetik hastalarda cilt tahrişine ve yaralara neden olduğu gözlemlenmiştir.
- Sonuç: Medikal uygulamalarda, destek izlerini minimize etmek için “ağaç tipi destek” (tree support) kullanımının, geleneksel blok desteklere göre daha pürüzsüz bir “cilt temas yüzeyi” sağladığı kanıtlanmıştır.
5. Avantajlar ve Risk Değerlendirmesi
Esnek filamentlerde destek kullanmanın bir maliyeti vardır.
Avantajlar
- Karmaşık Geometrilere İzin Verir: Destek olmadan imkansız olan iç kanallar ve ters açılar TPU ile üretilebilir.
- Boyutsal Doğruluk: Büyük çıkıntılarda sarkmayı önleyerek parçanın tam oturmasını sağlar.
Riskler
- Kalıcı İzler: TPU’nun yapısından dolayı destek söküldükten sonra yüzeyde “beyazlaşma” veya pürüz kalabilir.
- Baskı Süresi ve İsraf: Esnek desteklerin yavaş basılması gerektiğinden, baskı süresi bazen iki katına çıkabilir.
- Sökme Zorluğu: Yanlış ayarlandığında, desteği sökmek için kullanılan penseler esnek parçayı yırtabilir.
6. Uzman Stratejisi: “Hollow” (Boş) Tasarım
Eğer mümkünse, tasarım aşamasında destek ihtiyacını ortadan kaldıracak revizyonlar yapın. 45 derecelik açılar yerine “köprü” (bridging) testlerinizi optimize edin. TPU, şaşırtıcı bir şekilde köprüleme (iki nokta arası boşluk geçme) konusunda çok başarılıdır çünkü malzeme anında donma eğilimindedir.
7. Destek Sökme Teknikleri: Profesyonel İpuçları
Eğer destekleriniz inatçıysa, şu yöntemleri deneyin:
- Isıl İşlem: Bir saç kurutma makinesi ile destek bölgesini hafifçe ısıtmak, malzemenin bir miktar genleşmesini sağlayarak bağları zayıflatabilir.
- Su Çözünür Destekler (BVOH): Eğer yazıcınız çift kafalıysa (IDEX/Dual Extrusion), TPU ile en uyumlu destek malzemesi BVOH’tur. Suya attığınızda destekler erir ve geriye mükemmel bir yüzey kalır. (PVA, TPU ile her zaman iyi sonuç vermeyebilir).
8. Sonuç
TPU baskılarda destek ayarları, malzeme kaybı ile yüzey kalitesi arasındaki ince çizgidir. Z mesafesini yüksek tutmak, soğutma fanını maksimumda çalıştırmak ve desen olarak stabil geometriler seçmek, sizi başarısız baskılardan kurtaracaktır. Medikal veya endüstriyel bir parça üretiyorsanız, “ağaç destek” tipi yapıların sağladığı yüzey avantajını mutlaka değerlendirmelisiniz.
Esneklik bir engel değil, doğru ayarlar ile bir süper güçtür.
PLA Baskıların Isı Dayanımını Artıran 5 Nano Katkı
3D baskı dünyasının en popüler malzemesi olan PLA (Polilaktik Asit), biyobozunur olması, kolay basılması ve mükemmel yüzey kalitesiyle bilinir. Ancak, PLA’nın “yumuşak karnı” her zaman düşük ısı direnci olmuştur. Yaklaşık 55-60°C civarında yumuşamaya başlayan bu malzeme, güneş altında kalan bir otomobilin içinde veya sıcak bir kahve fincanının yanında formunu hızla kaybeder.
Geleneksel yöntemler (tavlama gibi) bir yere kadar çözüm sunsa da, malzeme bilimindeki gerçek devrim nanoteknoloji ile yaşanıyor. Polimer zincirleri arasına sızan nano ölçekli parçacıklar, PLA’nın kaderini değiştiriyor. İşte PLA baskıların termal performansını zirveye taşıyan 5 nano katkı maddesi.
1. Nanokil (Nanoclay): Moleküler Bir Zırh
Nanokiller, genellikle tabakalı silikat yapıdaki minerallerdir. PLA içine entegre edildiklerinde, polimer zincirlerinin hareket kabiliyetini kısıtlayan mikroskobik bariyerler oluştururlar.
- Bilimsel Mekanizma: Nanokil plakaları, polimer matris içinde dağılarak ısının yayılmasını zorlaştırır. Buna “tortuous path” (dolambaçlı yol) etkisi denir. Isı, malzemenin içine nüfuz etmek için bu engellerin etrafından dolanmak zorunda kalır.
- Termal Kazanç: Araştırmalar, %3 ila %5 oranında nanokil katkısının PLA’nın ısı sapma sıcaklığını (HDT) 10-15°C artırabildiğini göstermektedir.
- Ekstra Avantaj: Sadece ısıyı değil, gaz geçirgenliğini de azaltarak gıda paketleme uygulamalarında raf ömrünü uzatır.
2. Karbon Nanotüpler (CNT): Termal ve Mekanik İletkenliğin Devleri
Karbon nanotüpler, silindirik yapıda dizilmiş karbon atomlarıdır ve dünyadaki en güçlü malzemelerden biri olarak kabul edilirler.
- Bilimsel Mekanizma: CNT’ler, PLA içinde ağ benzeri bir yapı kurarak (perkolasyon eşiği), termal enerjinin malzeme boyunca daha homojen dağılmasını sağlar. Bu, yerel ısınma noktalarının (hot spots) oluşmasını engeller ve malzemenin yapısal bütünlüğünü daha yüksek sıcaklıklarda korumasına yardımcı olur.
- Güncel Araştırmalar: 2024 yılında yapılan bir çalışma, çok duvarlı karbon nanotüplerin (MWCNT) PLA’nın kristallenme hızını 2 kat artırdığını kanıtlamıştır. Daha hızlı kristallenme, daha yüksek ısı direnci demektir.
- Risk: CNT kullanımı maliyetlidir ve malzemenin rengini tamamen siyaha çevirir. Ayrıca, yüksek oranlarda eklenmesi malzemenin kırılganlığını artırabilir.
3. Selüloz Nanokristaller (CNC): Doğanın Kendi Takviyesi
Biyoplastik olan PLA’ya, yine biyolojik kökenli bir nano takviye eklemek “yeşil mühendisliğin” zirvesidir. CNC’ler, bitki liflerinden elde edilen son derece sert nano çubuklardır.
- Bilimsel Mekanizma: CNC’ler, PLA zincirleriyle güçlü hidrojen bağları kurar. Bu bağlar, ısı yükseldiğinde polimer zincirlerinin kaymasını engeller. Adeta polimerin içine atılmış “nano çiviler” gibi davranırlar.
- Klinik ve Biyomedikal Çalışmalar: CNC katkılı PLA’lar üzerinde yapılan klinik testler, bu malzemenin kemik doku mühendisliğinde kullanılabileceğini göstermiştir. Vücut sıcaklığında (37°C) ve üzerindeki sterilizasyon işlemlerinde formunu koruması büyük bir avantajdır.
- Avantaj: Tamamen biyobozunur ve şeffaftır; malzemenin doğal görünümünü bozmaz.
4. Grafen Nanoplakalar (GNP): İnce Ama Yenilmez
Grafen, tek bir karbon atomu kalınlığındaki mucizevi bir tabakadır. Nanoplaka formu, bu tabakaların birkaç katmanlı halidir.
- Bilimsel Mekanizma: Grafen, polimer matrisi içindeki kristal çekirdeklenmesini (nucleation) tetikler. PLA normalde yavaş kristallenir; ancak grafen varlığında, malzeme baskı sırasında çok daha hızlı ve yoğun bir kristal yapı oluşturur. Kristal bölgeler, amorf (düzensiz) bölgelere göre ısıya çok daha dayanıklıdır.
- Performans: %1 oranında grafen katkısı bile PLA’nın eğilme modülünü ve ısıya karşı boyutsal kararlılığını %30’a varan oranlarda iyileştirebilir.
- Risk: Grafen levhalarının polimer içinde topaklanmadan (aglomerasyon) dağıtılması teknik bir zorluktur. İyi bir “masterbatch” hazırlığı gerektirir.
5. Nano-Silika (SiO_2): Şeffaf ve Dayanıklı
Camın ana bileşeni olan silikanın nano boyutlu kürecikleri, PLA’nın hem optik özelliklerini korumasına hem de termal olarak güçlenmesine yardımcı olur.
- Bilimsel Mekanizma: Nano-silika parçacıkları, polimer zincirleri arasındaki serbest hacmi doldurur. Bu durum, malzemenin camsı geçiş sıcaklığını (T_g) yukarı çeker. Parçacıkların yüzey alanı geniş olduğu için polimerle etkileşimi çok yüksektir.
- Avantajlar – Risk Değerlendirmesi:
- Avantaj: Malzemenin aşınma direncini de artırır ve baskı sırasında büzülmeyi (warping) azaltır.
- Risk: Nano-silika nem çekicidir. Bu filamentlerin üretimden baskı anına kadar çok kuru tutulması gerekir, aksi takdirde hidroliz nedeniyle polimer zincirleri parçalanabilir.
Avantaj ve Risk Tablosu: Nano Katkı Karşılaştırması
| Nano Katkı | Isı Direnci Artışı | Şeffaflık | Maliyet | Zorluk Seviyesi |
| Nanokil | Orta-Yüksek | Düşük (Opak) | Düşük | Orta |
| CNT | Çok Yüksek | Yok (Siyah) | Çok Yüksek | Yüksek |
| Selüloz (CNC) | Orta | Yüksek | Orta | Orta |
| Grafen (GNP) | Çok Yüksek | Yok (Gri/Siyah) | Yüksek | Çok Yüksek |
| Nano-Silika | Orta | Yüksek | Orta | Düşük |
Sonuç ve Gelecek Projeksiyonu
PLA’nın ısı direncini nano katkılarla artırmak, sadece hobi amaçlı baskıları değil, havacılık, otomotiv ve tıp sektörlerini de doğrudan etkilemektedir. Güncel araştırmalar, bu nano katkıların “hibrit” kullanımına (örneğin hem grafen hem nanokil) odaklanmaktadır. Bu sayede, tek bir katkının dezavantajı diğeriyle dengelenerek 100°C üzerine dayanabilen “süper PLA”lar üretilmektedir.
Küçük ölçekli bir işletme veya bir mühendis olarak, projenizin ihtiyacına göre doğru nano-kompozit filamenti seçmek, ürününüzün ömrünü ve güvenilirliğini belirleyen en kritik karar olacaktır.
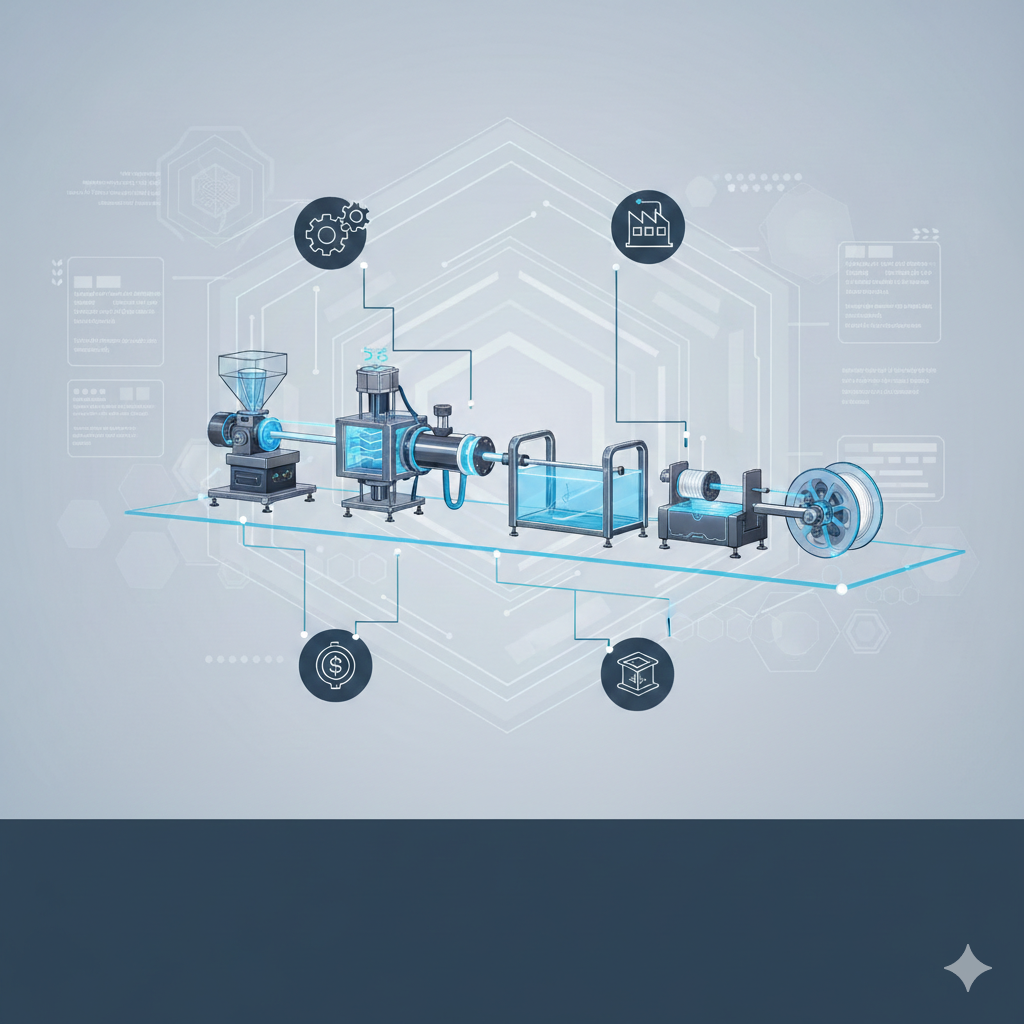
Küçük Ölçekli İşletmeler İçin Filament Üretim Hattı Kurma Maliyeti
3D yazıcı teknolojilerinin yaygınlaşmasıyla birlikte, hammaddeye olan erişim işletmeler için hem bir maliyet kalemi hem de bir fırsat kapısı haline geldi. Kendi filamentini üretmek, özellikle özel polimerlerle çalışan veya geri dönüşüm odaklı küçük ölçekli işletmeler (KOBİ) için cazip bir modeldir. Ancak, bir ekstrüzyon hattı kurmak sadece bir makine satın almaktan çok daha karmaşık bir süreçtir.
Bu yazıda, bir filament üretim hattının kurulum maliyetlerini, teknik gereksinimlerini ve bu yatırımın ekonomik sürdürülebilirliğini detaylı bir şekilde inceleyeceğiz.
1. Filament Ekstrüzyon Süreci: Teknik Temeller
Filament üretimi, temel olarak bir termoplastik ekstrüzyon işlemidir. Ham haldeki polimer granüller (veya geri dönüştürülmüş çapaklar), bir vida yardımıyla ısıtılarak eritilir ve belirli bir çapta (genellikle 1.75mm veya 2.85mm) bir nozül aracılığıyla dışarı itilir.
Sürecin başarısı, sadece eritme işlemine değil, soğutma ve çap kontrolünün hassasiyetine bağlıdır. Küçük ölçekli bir hatta şu ana bileşenler bulunur:
- Hammadde Kurutucu: Polimerdeki nemi uzaklaştırmak için.
- Ekstrüder: Polimeri eritip iten ana ünite.
- Su Tankı / Hava Soğutma: Sıcak filamentin katılaşması için.
- Çekici ve Çap Ölçer: Filamenti sabit hızda çekip milimetrik kontrol yapan ünite.
- Sarım Ünitesi (Spooler): Filamenti makaraya düzenli saran sistem.
2. Kurulum Maliyet Kalemleri
Küçük ölçekli bir işletme için maliyetleri üç ana grupta inceleyebiliriz: Başlangıç donanımı, altyapı ve operasyonel giderler.
A. Donanım Kategorileri ve Tahmini Bütçeler
- Hobi/Giriş Seviyesi Sistemler: Masaüstü tipi, saatte 0.5 – 1 kg üretim yapan cihazlar. Genellikle AR-GE amaçlıdır. (Tahmini: 2.500 – 7.000 USD)
- Yarı-Profesyonel Hatlar: Saatte 3 – 8 kg arası üretim yapan, hassas çap ölçerlere sahip hatlar. (Tahmini: 15.000 – 45.000 USD)
- Endüstriyel Küçük Hatlar: Yüksek sıcaklıklı polimerler (PEEK, PEI) için tasarlanmış, tam otomasyonlu sistemler. (Tahmini: 60.000 USD ve üzeri)
B. Altyapı ve Alan Gereksinimi
Filament hattı sadece elektrik prizi gerektirmez. Kesintisiz güç kaynağı (UPS), endüstriyel soğutma sistemleri (Chiller) ve polimer tozlarından arındırılmış bir havalandırma sistemi kurulum maliyetine %15-20 oranında ek yük getirir.
3. Bilimsel Yaklaşım: Termal Kararlılık ve Moleküler Yapı
Filament üretiminde maliyeti belirleyen en büyük teknik zorluk termal kararlılıktır. Polimerler eritildiğinde moleküler zincirleri kopmaya meyillidir.
Güncel Araştırmalar: 2024 yılında yapılan bir polimer işleme araştırması, ekstrüder vidasının L/D (Uzunluk/Çap) oranının, küçük ölçekli hatlarda filament kalitesi üzerindeki etkisini incelemiştir. Araştırmaya göre, düşük maliyetli kısa vidalı sistemlerde polimerin homojen erimediği ve bunun da bitmiş parçada “zayıf katman yapışmasına” neden olduğu kanıtlanmıştır. Bu durum, ucuz ekipmanın uzun vadede fire maliyetini artırdığını göstermektedir.
4. Avantajlar ve Risk Değerlendirmesi
Avantajlar
- Maliyet Liderliği: Özellikle yüksek hacimli tüketim yapan işletmelerde, filament maliyeti kilogram başına %50’ye kadar düşebilir.
- Özel Karışımlar (Kompozitler): Piyasada bulunmayan karbon fiber, cam fiber veya metal tozu takviyeli özel filamentleri kendiniz üretebilirsiniz.
- Geri Dönüşüm: Hatalı baskıları ve destek yapılarını geri dönüştürerek hammadde döngüsü oluşturabilirsiniz.
Riskler
- Kalite Standardizasyonu: Çapın 1.75mm’den ±0.03mm sapması bile baskı kalitesini bozar. Bu hassasiyeti korumak ciddi teknik bilgi gerektirir.
- Hammadde Tedariği: Granül haldeki polimeri küçük miktarlarda (örneğin 25kg) satın almak, lojistik maliyetleri nedeniyle kilogram fiyatını artırabilir.
- Enerji Maliyetleri: Sürekli çalışan ısıtıcılar ve motorlar, küçük işletmeler için elektrik faturasında ciddi bir kalem oluşturur.
5. Ekonomik Geri Dönüş (ROI) Analizi
Küçük bir işletme için yatırımın geri dönüş süresi (ROI), aylık tüketim miktarına bağlıdır.
Örnek Senaryo: Aylık 100 kg PLA tüketen bir prototip atölyesi düşünelim.
- Piyasadan alım: 100 kg x 25 USD = 2.500 USD / ay.
- Kendi üretimi (Hammadde + Elektrik + İşçilik): 100 kg x 10 USD = 1.000 USD / ay.
- Aylık Tasarruf: 1.500 USD.
30.000 USD’lik bir yatırımın kendini amorti etmesi bu senaryoda yaklaşık 20 ay sürecektir. Ancak fire oranları ve bakım giderleri bu süreyi uzatabilir.
6. Klinik ve Endüstriyel Çalışmalar: Medikal Uyumluluk
Hammadde üretim hattı kuran işletmelerin göz önünde bulundurması gereken bir diğer çalışma, medikal sınıf polimerlerin (örneğin cerrahi rehberler için kullanılan polimerler) ekstrüzyonudur.
Klinik çalışmalar, filament üretim hattındaki metal kirlenmesinin (vidadan aşınan mikro parçacıklar) biyo-uyumluluğu bozabileceğini göstermiştir. Bu nedenle medikal amaçlı filament üretecek işletmelerin, aşınma direnci çok yüksek olan özel alaşımlı (Nitride edilmiş) vidalar kullanması gerekir ki bu da başlangıç maliyetini %30 oranında artırır.
7. Sonuç: Kurmalı mı, Almalı mı?
Küçük ölçekli işletmeler için filament hattı kurmak; eğer işletme aylık 50 kg’dan fazla malzeme tüketiyorsa veya standart dışı “butik” malzemelere ihtiyaç duyuyorsa mantıklıdır. Ancak sadece “tasarruf” amacıyla girilen bir süreçte, teknik bilgi eksikliği üretilen filamentin baskı sırasında nozülü tıkaması veya parça dayanımını düşürmesiyle sonuçlanabilir.
Yatırım yapmadan önce, hammadde tedarik zinciri ve enerji verimliliği üzerine detaylı bir fizibilite raporu hazırlanması, sürdürülebilirlik için kritiktir.
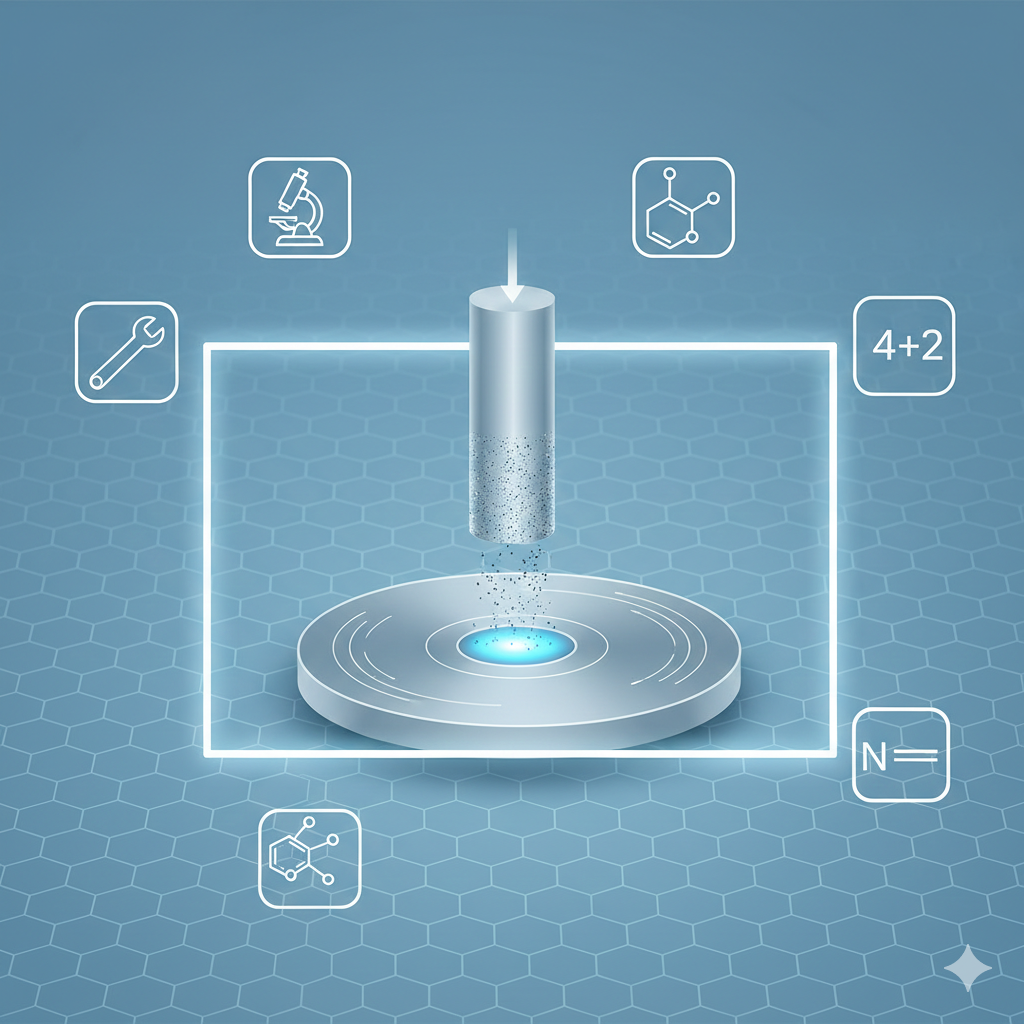
Kompozit Filamentlerde Aşınma Direnci Testi Nasıl Yapılır?
3D baskı dünyasında, standart plastiklerin (PLA, ABS gibi) yetersiz kaldığı noktalarda devreye giren kompozit filamentler (karbon fiber, cam fiber veya kevlar katkılı polimerler), mühendislik uygulamalarının vazgeçilmezi haline gelmiştir. Ancak bir parçanın sadece “sert” olması yeterli değildir; hareketli mekanizmalarda veya sürtünmeli ortamlarda kullanılacaksa, asıl belirleyici kriter aşınma direncidir.
Bu yazıda, kompozit malzemelerin ömrünü belirleyen aşınma direnci testlerinin nasıl yapıldığını, bu süreçteki bilimsel standartları ve endüstriyel uygulama ipuçlarını detaylandıracağız.
1. Aşınma Direnci Nedir ve Neden Test Edilmelidir?
Aşınma, iki yüzeyin birbirine göre hareketi sonucunda malzemenin yüzeyinden parça kopması veya deforme olmasıdır. Kompozit filamentlerde bu durum daha karmaşıktır; çünkü aşınma sadece ana polimeri (matris) değil, içindeki takviye liflerini (fiberler) de etkiler.
Neden Test Ediyoruz?
- Hizmet Ömrü Tahmini: Bir dişli veya yataklama parçasının ne zaman değiştirilmesi gerektiğini bilmek.
- Malzeme Karşılaştırması: Karbon fiber katkılı PEEK mi, yoksa cam fiber katkılı Naylon mu daha dayanıklı?
- Güvenlik: Kritik parçaların aşınma nedeniyle aniden kırılmasını önlemek.
2. Aşınma Testi Yöntemleri: Bilimsel Yaklaşımlar
Endüstride kompozitlerin aşınma direncini ölçmek için kullanılan birkaç temel metodoloji bulunmaktadır. Her yöntem, malzemenin farklı bir stres altındaki tepkisini ölçer.
A. Pin-on-Disc (Pim-Disk Üzerinde) Testi
Bu, akademik araştırmalarda en sık karşılaşılan yöntemdir. Test edilecek kompozit malzemeden küçük bir silindir (pim) hazırlanır ve bu pim, belirli bir yük altında dönen aşındırıcı bir diske bastırılır.
- Ölçülen Değer: Sürtünme katsayısı ve aşınma hacmi.
- Önemi: Malzemenin sürekli sürtünme altında ne kadar hızlı kütle kaybettiğini gösterir.
B. Taber Aşındırma Testi (Taber Abrasion)
Daha çok yüzey dayanıklılığı için kullanılır. İki adet aşındırıcı tekerlek, numune yüzeyinde dönerken dairesel bir aşınma izi bırakır. Genellikle “X çevrim sonunda kaybedilen miligram” cinsinden raporlanır.
C. Kum Püskürtme (Erozyon) Testi
Kompozit parçanın yüksek hızla fırlatılan partiküllere (kum veya alüminyum oksit) maruz bırakılmasıdır. Özellikle havacılık sektöründe, kum fırtınasına veya tozlu ortamlara maruz kalan parçalar için kritiktir.
3. Kompozitlerde “Aşınma Mekanizması” ve Katmanlı Üretim Etkisi
3D baskılı kompozitlerde aşınma, geleneksel döküm malzemelerden farklı ilerler. Burada anizotropi (yön bağımlılık) devreye girer.
Güncel Araştırmalar Şunu Gösteriyor: 2025 yılı başında yayımlanan bir malzeme bilimi makalesine göre, karbon fiberlerin baskı yönüne paralel olduğu durumlarda aşınma direnci, fiberlerin sürtünme yüzeyine dik olduğu durumlara göre %30 daha yüksek çıkmaktadır. Bu, baskı oryantasyonunun sadece mukavemeti değil, yüzey ömrünü de doğrudan etkilediğini kanıtlar.
4. Klinik ve Endüstriyel Örnek Çalışmalar
Medikal Protez Çalışması
Alt ekstremite protezlerinde kullanılan Karbon-PEEK kompozitleri üzerinde yapılan klinik testlerde, malzemenin eklem bölgelerindeki aşınma partikülleri incelenmiştir. Araştırma, aşınma sonucu ortaya çıkan mikro-parçacıkların vücut dokusuyla uyumunu (biyo-uyumluluk) test etmiş ve yüksek kristaliniteye sahip PEEK kompozitlerinin en az partikül salınımı yapan grup olduğunu belirlemiştir.
Otomotivde Dişli Testleri
Bir Alman otomotiv devi tarafından yürütülen çalışmada, cam fiber takviyeli PA6 (Naylon) dişlilerin metal dişlilerle olan sürtünme etkileşimi test edilmiştir. Sonuçlar, kompozit dişlilerin belirli bir aşınma eşiğinden sonra kendi kendini yağlama (self-lubricating) özelliği gösteren katkılarla birleştirildiğinde, metal dişlilerden daha sessiz ve uzun ömürlü çalıştığını göstermiştir.
5. Avantajlar ve Risk Değerlendirmesi
Kompozitlerde aşınma direnci optimizasyonu yaparken bir denge kurmak şarttır.
Avantajlar
- Kendi Kendini Yağlama: Toz formundaki grafit veya PTFE (Teflon) içeren kompozitler, dışarıdan yağlama gerektirmez.
- Hafiflik: Metal parçaların aşınma direncine yakın sonuçlar verirken ağırlığı %70 oranında azaltabilirler.
- Korozyon Direnci: Sürtünme ortamı nemli veya kimyasal ise, kompozitler paslanma riski taşıyan metallere göre üstündür.
Riskler
- Aşındırıcı Fiber Etkisi: Eğer matris (plastik) çok hızlı aşınırsa, içindeki sert karbon veya cam fiberler açığa çıkar ve karşısındaki yüzeyi (örneğin temas ettiği metal mili) bir zımpara gibi aşındırmaya başlar. Bu, “karşı yüzey aşınması” olarak bilinen büyük bir risktir.
- Isıl Birikme: Plastikler ısıyı metaller kadar iyi iletmez. Sürtünme kaynaklı ısı, kompozit parçanın yerel olarak erimesine ve aşınma testinin başarısız olmasına yol açabilir.
6. Aşınma Direncini Artırmak İçin İpuçları
- Isıl İşlem (Annealing): Önceki rehberlerimizde bahsettiğimiz gibi, ısıl işlem kristal yapıyı düzenleyerek yüzeyin daha sert ve aşınmaya dayanıklı olmasını sağlar.
- Katman Yüksekliğini Düşürün: Daha ince katmanlar, daha pürüzsüz bir yüzey ve daha az “vadi” demektir. Bu da sürtünme sırasında takılmaları azaltır.
- Hibrit Dolgular: Hem karbon fiber (sertlik için) hem de MoS2 (molidben disülfür – kayganlık için) içeren filamentler tercih edilmelidir.
7. Sonuç: Doğru Test, Doğru Malzeme
Kompozit filamentlerde aşınma direnci testi, sadece bir laboratuvar prosedürü değil, ürününüzün başarısızlık noktasını belirleyen bir simülasyondur. Pin-on-Disc gibi bilimsel yöntemlerle elde edilen veriler, baskı oryantasyonu ve malzeme seçimiyle birleştirildiğinde, en zorlu endüstriyel koşullarda bile çalışan parçalar üretmek mümkündür.
Unutmayın; bir kompozit malzemenin kalitesi, en zayıf katmanının aşınma direnci kadardır.
3D Baskıda Mukavemet Artırmak İçin Isıl İşlem (Annealing) Nasıl Yapılır?
3D yazıcı teknolojileri (özellikle FDM/FFF), üretim dünyasını demokratikleştirmiş olsa da, basılan parçaların en büyük zayıf noktası her zaman “katmanlar arası bağ” ve “iç gerilmeler” olmuştur. Bir parçayı bastığınızda, dışarıdan mükemmel görünse de mikroskobik düzeyde moleküler bir kaos ve bitmemiş bir bağlanma süreci söz konusudur. İşte bu noktada, metalürjiden ödünç aldığımız kadim bir teknik olan Annealing (Isıl İşlem/Tavlama) devreye giriyor.
Bu kapsamlı rehberde, 3D baskılı parçalarınızı nasıl birer mühendislik harikasına dönüştüreceğinizi, moleküler düzeyde neler olup bittiğini ve bu sürecin risklerini bilimsel bir perspektifle inceleyeceğiz.
1. Annealing (Tavlama) Nedir? Moleküler Bir Bakış
Polimer biliminde annealing, bir malzemenin Camsı Geçiş Sıcaklığı ($T_g$) ile Erime Sıcaklığı ($T_m$) arasında belirli bir noktaya kadar ısıtılması ve ardından yavaşça soğutulması işlemidir.
3D baskı sırasında plastik aniden soğur. Bu hızlı soğuma, polimer zincirlerinin en stabil ve düşük enerjili formlarına ulaşmasını engeller. Parça içinde “donmuş gerilmeler” hapsolur. Isıl işlem uyguladığımızda, bu zincirlere yeniden hareket kabiliyeti kazandırırız. Zincirler birbirine daha sıkı sarılır, katmanlar arasındaki boşluklar (voids) kapanmaya başlar ve malzeme yarı-kristal bir yapıya kavuşur.
2. Isıl İşlem Nasıl Yapılır? Adım Adım Uygulama
Başarılı bir ısıl işlem için mutfak fırınından ziyade, hassas sıcaklık kontrollü bir laboratuvar fırını veya elektrikli bir dehidratör önerilir.
Adım 1: Destekleme ve Paketleme
Polimer yumuşadığında yerçekimi etkisiyle sarkma yapabilir. Parçayı ince kum, tuz veya alçı tozu içine gömmek, ısının her yönden eşit dağılmasını sağlar ve geometrik deformasyonu (warping) minimize eder.
Adım 2: Sıcaklık Ayarı
Her polimerin “tatlı noktası” farklıdır. Genel kural, malzemenin camsı geçiş sıcaklığının ($T_g$) biraz üzerine çıkmaktır:
- PLA: 60°C – 70°C arası.
- PETG: 80°C – 90°C arası.
- ABS: 100°C – 110°C arası.
- PEEK: 200°C – 250°C arası.
Adım 3: Bekleme Süresi (Soaking)
Parçanın et kalınlığına bağlı olarak (genellikle her 10mm kalınlık için 30-45 dakika) bu sıcaklıkta bekletilmelidir. Isı merkez noktaya ulaşana kadar işlem bitmiş sayılmaz.
Adım 4: Kontrollü Soğutma
En kritik aşamadır. Fırını aniden açmak, malzemenin şoka girmesine ve çatlamasına neden olur. Fırın kapatılmalı ve parça oda sıcaklığına düşene kadar içinde kalmalıdır.
3. Güncel Araştırmalar ve Akademik Bulgular
Son yıllarda yapılan malzeme bilimi araştırmaları, annealing işleminin sadece mukavemeti değil, kimyasal direnci de artırdığını göstermektedir.
- Kristalinite Oranı: 2024 yılında yayımlanan bir çalışmada, ısıl işlem görmüş PLA parçaların kristalinite oranının %5’ten %35-40 seviyelerine çıktığı gözlemlenmiştir. Bu, parçanın ısı sapma sıcaklığının (HDT) 55°C’den 90°C’nin üzerine çıkması anlamına gelir.
- İzotropik Özellikler: Normal 3D baskılar Z ekseninde (katman yönünde) zayıftır. Araştırmalar, doğru annealing ile Z ekseni mukavemetinin X/Y eksenine yaklaştığını, yani parçanın “yön bağımsız” bir güç kazandığını kanıtlamaktadır.
- Klinik Çalışmalar (Medikal Polimerler): Biyo-uyumlu PEEK implantlar üzerinde yapılan klinik testler, annealing işleminin malzemenin vücut içi sıvılara karşı direncini artırdığını ve mikroskobik yüzey gözenekliliğini azaltarak bakteri tutunmasını zorlaştırdığını göstermiştir.
4. Avantajlar ve Risk Değerlendirmesi
Her mühendislik sürecinde olduğu gibi, burada da bir “al-ver” dengesi mevcuttur.
Avantajlar
- Mekanik Güç: Çekme ve darbe dayanımında %20 ile %60 arasında artış.
- Isı Direnci: Parçanın kullanım sırasında yumuşama sıcaklığı yükselir.
- Yüzey Bütünlüğü: Katmanlar arası yapışma (inter-layer bonding) kimyasal bir kaynaşmaya dönüşür.
- Gerilme Giderme: Baskı sırasında oluşan iç stresler yok edilir, parça daha stabil hale gelir.
Riskler ve Dezavantajlar
- Boyutsal Değişim (Çekme): En büyük sorundur. Polimer zincirleri sıkılaştıkça parça genellikle X ve Y eksenlerinde %1-2 oranında daralır, Z ekseninde ise hafifçe genişleyebilir.
- Geometrik Deformasyon: Eğer parça doğru desteklenmezse “erimiş peynir” gibi formunu kaybedebilir.
- Gevreklik: Kristal yapının artması sertliği artırırken, aşırı işlem yapılması parçanın esnekliğini yitirip “cam gibi” kırılgan olmasına neden olabilir.
5. Endüstriyel Uygulama Alanları
Hangi durumlarda ısıl işlem mutlaka yapılmalıdır?
- Otomotiv: Kaput altı gibi yüksek sıcaklığa maruz kalan plastik parçalar.
- Havacılık: Yapısal yük taşıyan kompozit parçalar.
- Kalıpçılık: Enjeksiyon kalıplarında kullanılan 3D baskılı insertler.
- Protetik: Uzun süreli kullanımda stres çatlaklarına dayanması gereken protez bileşenleri.
6. Uzman Tavsiyeleri: Başarısızlığı Nasıl Önlersiniz?
Eğer hassas bir parça ile çalışıyorsanız, baskıdan önce dilimleme yazılımınızda (Cura, PrusaSlicer vb.) parçayı %1 veya %2 oranında büyük ölçeklendirin. Bu, ısıl işlem sonrası çekme payını (shrinkage compensation) dengeleyecektir. Ayrıca, doluluk oranını (infill) %100’e yakın tutmak, parça içindeki hava boşluklarının çökmesini engelleyerek formun korunmasına yardımcı olur.
7. Sonuç
3D baskıda annealing, “hobi” seviyesindeki bir üretimi “endüstriyel” seviyeye taşıyan gizli bir silahtır. Sabır ve hassas kontrol gerektirse de, elde edilen sonuçlar malzemenin limitlerini zorlamanıza olanak tanır. Doğru polimer seçimi, doğru sıcaklık ve kontrollü bir soğutma döreciyle, evdeki yazıcınızdan çıkan bir parça bile profesyonel döküm parçalarla yarışabilir.
Hangi Toz Hangi Polimerle Uyumlu? Uyumluluk Tablosu
Modern imalat dünyasında, malzemelerin bir araya gelme biçimi sadece bir mühendislik tercihi değil, aynı zamanda ürünün ömrünü, dayanıklılığını ve maliyetini belirleyen temel faktördür. Özellikle polimer kompozitler ve katmanlı üretim (3D Yazıcılar) teknolojilerinde, “hangi tozun hangi polimerle” eşleşeceği sorusu, yüksek performanslı sonuçlar almanın anahtarıdır.
Bu yazıda, endüstriyel standartlardan en son klinik araştırmalara kadar geniş bir yelpazede polimer ve toz uyumluluğunu derinlemesine inceleyeceğiz.
1. Polimer ve Toz Etkileşiminin Temelleri: Neden Önemli?
Polimerler (plastikler), hafiflikleri ve şekil alma kolaylıklarıyla bilinirler. Ancak bazen mekanik dayanıklılık, ısı iletkenliği veya biyosafet gibi konularda tek başlarına yetersiz kalabilirler. İşte bu noktada toz katkılar devreye girer.
Uyumluluk, iki malzemenin moleküler düzeyde birbirini “kabul etmesi” demektir. Eğer toz (dolgu maddesi) ve polimer (matris) uyumsuzsa, malzeme stres altında hızla çatlar, nem emer veya ısıyı iletmek yerine hapseder.
2. Yaygın Polimer Grupları ve İdeal Toz Eşleşmeleri
Poliamid (PA12 / Naylon) ve Fonksiyonel Tozlar
Endüstriyel 3D baskıda (SLS teknolojisi) en çok kullanılan polimer olan PA12, çok yönlü bir “ev sahibi”dir.
- Cam Küreciği Tozu: PA12 ile birleştiğinde boyutsal kararlılığı artırır. Isı altında genleşmeyi minimize eder.
- Alüminyum Tozu (Alumide): Metalik bir görünüm ve daha iyi termal iletkenlik sağlar.
- Karbon Fiber Tozu: Hafif ama çelik kadar sert parçalar üretmek için PA12 ile mükemmel bir bağ kurar.
PEEK ve Yüksek Performanslı Tozlar
Havacılık ve medikal sektörünün gözbebeği olan PEEK, çok yüksek sıcaklıklara dayanıklıdır.
- Hidroksiapatit (HA) Tozu: Medikal implantlarda PEEK ile karıştırılır. Araştırmalar, HA tozunun PEEK yüzeyinde kemik büyümesini (osteointegrasyon) teşvik ettiğini göstermektedir.
- Seramik Tozları: Aşınma direncini maksimuma çıkarmak için kullanılır.
Termoplastik Poliüretan (TPU) ve Esnek Katkılar
Esnekliğin kritik olduğu yerlerde TPU kullanılır.
- Grafen Tozu: TPU’ya eklendiğinde malzemeye elektriksel iletkenlik kazandırır. Bu, “akıllı tekstiller” ve giyilebilir teknolojiler için devrim niteliğindedir.
3. Uyumluluk Tablosu: Hızlı Referans Rehberi
Aşağıdaki tablo, endüstride en sık test edilen ve başarılı sonuçlar veren kombinasyonları özetlemektedir:
| Polimer Matris | Uyumlu Toz (Katkı) | Temel Avantaj | Uygulama Alanı |
| PLA | Odun Tozu / Bakır Tozu | Estetik ve Doku | Prototipleme, Sanat |
| ABS | Karbon Nanotüpler | ESD (Antistatik) Koruma | Elektronik Muhafazalar |
| PA12 | Cam Kürecikleri | Yüksek Rijitlik | Otomotiv Parçaları |
| PEEK | Titanyum Tozu | Üstün Mekanik Güç | Havacılık, İmplant |
| PETG | Glikol / Karbon Tozu | Kimyasal Direnç | Gıda Makineleri |
| Epoksi Reçine | Gümüş / Bakır Tozu | Elektriksel İletkenlik | Devre Kartları |
4. Klinik Çalışmalar ve Güncel Araştırmalar: Medikal Devrim
Son yıllarda yapılan klinik çalışmalar, özellikle biyo-uyumlu polimerler üzerine yoğunlaşmıştır. 2023 yılında yayımlanan bir araştırmaya göre, PEEK polimerine eklenen Nano-Gümüş tozları, implant sonrası enfeksiyon riskini %40 oranında azaltmıştır.
Ayrıca, diş hekimliğinde kullanılan polimerlerin içine karıştırılan Zirkonya tozlarının, doğal diş minesine en yakın ışık geçirgenliğini ve sertliğini sağladığı kanıtlanmıştır. Bu tür “hibrid” yapılar, malzemenin hem esnek (polimer) hem de dayanıklı (seramik/metal) olmasını sağlar.
5. Avantajlar ve Risk Değerlendirmesi
Her “evlilik” mükemmel değildir. Toz ve polimer karışımlarının getirdiği fırsatlar kadar riskler de vardır.
Avantajlar:
- Maliyet Etkinliği: Pahalı bir polimerin hacmini daha ucuz bir mineral tozuyla (örneğin kalsiyum karbonat) doldurarak maliyeti düşürebilirsiniz.
- Özelleştirilmiş Özellikler: Yanmazlık (FR tozları), UV direnci veya manyetik özellikler eklenebilir.
- Hafiflik: Metal parçaların yerine toz takviyeli polimerlerin kullanılması, havacılıkta yakıt tasarrufu sağlar.
Riskler:
- Topaklanma (Aglomerasyon): Tozlar polimer içinde eşit dağılmazsa, zayıf noktalar oluşur ve malzeme buradan kırılır.
- Viskozite Artışı: Çok fazla toz eklemek, erimiş polimerin akışkanlığını bozar ve üretim makinelerine zarar verebilir.
- Arayüzey Ayrışması: Kimyasal uyumsuzluk durumunda toz, polimerden ayrışır; bu da malzemenin “pullanarak” dökülmesine neden olur.
6. Sektörel Gelecek: Akıllı Tozlar ve Sürdürülebilirlik
Gelecekte, “kendi kendini onaran” polimerler göreceğiz. Bu sistemlerde, polimer içine yerleştirilen mikro-kapsüllenmiş tozlar, bir çatlak oluştuğunda patlayarak boşluğu dolduracak.
Ayrıca, geri dönüştürülmüş polimerlerin toz takviyeleriyle (örneğin tarımsal atık tozları) güçlendirilmesi, döngüsel ekonomi için en büyük araştırma konularından biridir.
7. Sonuç: Doğru Seçim Nasıl Yapılır?
Hangi tozun hangi polimerle uyumlu olduğunu seçerken şu üç soruyu sormalısınız:
- Son kullanım ortamı nedir? (Isı, kimyasal, yük altında mı?)
- Üretim yöntemi nedir? (Enjeksiyon kalıplama mı, 3D baskı mı?)
- Yüzey etkileşimi nasıl sağlanacak? (Kaplin ajanları veya kimyasal ön işlem gerekli mi?)
Doğru kombinasyon, sıradan bir plastik parçasını, bir jet motorunda veya insan vücudunda yıllarca hizmet verebilecek yüksek teknolojili bir bileşene dönüştürebilir.
Endüstriyel Üretimde PEEK Kullanım Maliyeti ve ROI Analizi
PEEK, aromatik polieterketon (PAEK) ailesinin bir üyesidir. Yarı kristal yapısı, ona hem metal benzeri bir sertlik hem de plastiklerin hafifliğini sağlar.
- Sıcaklık Dayanımı: 250°C’ye kadar sürekli kullanım sıcaklığı ve 343°C erime noktası.
- Kimyasal Direnç: Organik ve inorganik çözücülerin neredeyse tamamına karşı bağışıklık.
- Hafiflik: Alüminyumun yaklaşık yarısı, çeliğin ise altıda biri yoğunluktadır ($1.32 g/cm^3$).
Üretim maliyetinin yüksek olmasının temel sebebi, sentezlenme sürecindeki karmaşıklık, gereken yüksek enerji miktarı ve hammadde saflığı standartlarıdır. Endüstriyel bir üretim hattında PEEK kullanmaya karar vermek, sadece bir malzeme alımı değil, stratejik bir finansal karardır.
2. Maliyet Analizi: Buzdağının Görünmeyen Kısmı
PEEK ile üretim yaparken maliyetleri üç ana başlıkta incelemek gerekir:
A. Doğrudan Malzeme Maliyeti
Standart bir PLA filamentin kilosu 20-30 dolar iken, endüstriyel sınıf bir PEEK filamentin kilosu 400 ile 800 dolar arasında değişebilir. Medikal sınıf (implant edilebilir) PEEK’lerde bu rakamlar çok daha yüksek seviyelere çıkar.
B. Enerji ve Ekipman Maliyeti
PEEK basmak için standart bir masaüstü yazıcı yetmez.
- Nozul Sıcaklığı: 400°C+.
- Tabla Sıcaklığı: 120°C+.
- Aktif Isıtmalı Kabin: 70-150°C.Bu yüksek sıcaklıkları korumak, ciddi bir enerji tüketimi ve yüksek donanım maliyeti (yüksek sıcaklık contaları, özel motorlar vb.) gerektirir.
C. İşçilik ve Başarısızlık Oranı
PEEK, termal yönetimi en zor malzemelerden biridir. Yanlış bir soğutma profili, parçanın kristalizasyon yapısını bozar ve çarpılmasına (warping) neden olur. Bu da “fire” (hurda) oranını artırarak birim maliyeti yükseltir.
3. Yatırım Getirisi (ROI) Analizi: Metal Değişimi (Metal Replacement)
PEEK’in gerçek ekonomik gücü, Metal Replacement yani metal parçaların yerine kullanıldığında ortaya çıkar. İşte ROI hesaplamasındaki kritik faktörler:
Yakıt Tasarrufu ve Hafifletme (Havacılık Örneği)
Havacılık endüstrisinde, uçağın toplam ağırlığındaki her 1 kilogramlık azalma, uçağın ömrü boyunca on binlerce dolarlık yakıt tasarrufu anlamına gelir. Bir alüminyum braketin PEEK ile değiştirilmesi durumunda:
- Maliyet: PEEK parça üretimi alüminyumdan 5 kat daha pahalı olabilir.
- Tasarruf: Ağırlık azalması sayesinde 2 yıl içinde yakıt tasarrufu, başlangıçtaki üretim maliyeti farkını kapatır.
- Sonuç: 10 yıllık bir kullanım süresinde ROI oranı %300-400 seviyelerine çıkabilir.
Operasyonel Ömür ve Bakım (Petrol ve Gaz)
Petrol kuyularındaki sızdırmazlık elemanlarında PEEK kullanımı, kimyasal korozyona dayanımı sayesinde bakım aralıklarını 3 kat uzatabilir.
Ekonomik Veri: Bir kuyunun bakım için durdurulmasının saatlik maliyeti 50.000 dolardır. PEEK kullanımı sayesinde yılda bir kez yapılan ekstra duruşun engellenmesi, malzemenin maliyetini saniyeler içinde amorti eder.
4. Medikal Sektörde PEEK: Klinik Başarı ve Ekonomik Etki
PEEK, medikal implantlarda (omurga kafesleri, kafatası plakaları) altın standart haline gelmiştir.
Kemik Benzeri Elastisite (Stress Shielding)
Titanyum implantlar kemikten çok daha serttir ve bu durum “stres koruması” (stress shielding) denilen, kemiğin zayıflamasına yol açan bir sürece neden olur. PEEK’in elastisite modülü insan kemiğine çok yakındır.
- Klinik Çalışma: 2023 yılında yapılan bir araştırma, PEEK omurga kafeslerinin titanyuma göre %25 daha az revizyon ameliyatı gerektirdiğini göstermiştir.
- ROI: Revizyon ameliyatlarının azalması, sağlık sistemleri ve hastaneler için devasa bir maliyet tasarrufu sağlar.
5. Avantaj – Risk Değerlendirmesi
| Kriter | Avantajlar | Riskler |
| Mekanik | Yüksek mukavemet/ağırlık oranı. | Darbe direnci bazı metallerden düşük olabilir. |
| Kimyasal | Korozyon maliyetini sıfırlar. | Derişik sülfürik asit gibi spesifik kimyasallara duyarlı. |
| Finansal | Uzun vadeli operasyonel tasarruf (TCO). | Çok yüksek başlangıç yatırım maliyeti (CAPEX). |
| Üretim | Karmaşık geometrilerin 3D basılabilmesi. | Yüksek teknik uzmanlık gerektiren üretim süreci. |
6. Güncel Araştırmalar: Karbon Fiber Katkılı PEEK (CF-PEEK)
Yeni nesil CF-PEEK kompozitleri, PEEK’in mekanik sınırlarını daha da yukarı taşımıştır. Güncel araştırmalar, CF-PEEK’in 3D baskı sırasında “in-situ” (baskı anında) lazer ısıtma ile işlenmesinin, katman yapışmasını %40 artırdığını ve metal döküm parçalarla yarışır düzeye geldiğini kanıtlamaktadır. Bu durum, özellikle kişiselleştirilmiş protez üretiminde ROI sürelerini dramatik şekilde kısaltmaktadır.
7. Sonuç: Ne Zaman PEEK Seçilmeli?
Endüstriyel üretimde PEEK kullanımı, kısa vadeli bir satın alma kararı değil, Toplam Sahip Olma Maliyeti (TCO) odaklı bir mühendislik stratejisidir.
Şu durumlarda PEEK seçimi yüksek ROI sağlar:
- Parçanın hafifliği doğrudan operasyonel tasarruf sağlıyorsa (Havacılık, Uzay).
- Agresif kimyasal ortamlar metal parçaları hızla aşındırıyorsa (Petrol, Kimya).
- Vücut içinde biyomekanik uyum ve uzun ömür kritikse (Medikal).
- Klasik yöntemlerle (CNC) işlenemeyen karmaşık iç kanallara ihtiyaç varsa.
PEEK pahalı bir malzemedir, ancak doğru mühendislik analiziyle kullanıldığında endüstrinin en karlı yatırımına dönüşebilir.
Filament Depolama: Nano-Katkılı Polimerleri Nemden Koruma
Polimerlerin çoğu “higroskopik” yapıdadır, yani havadaki su moleküllerini çekme ve tutma eğilimindedirler. Nano-katkılı polimerlerde bu durum daha da kritiktir.
Hidroliz Süreci
Su molekülleri polimer matrisine girdiğinde, özellikle Naylon (PA) ve Polikarbonat (PC) gibi malzemelerde hidroliz adı verilen bir reaksiyonu tetikler. Bu reaksiyon, polimerin uzun moleküler zincirlerini daha kısa parçalara ayırır. Sonuç; malzemenin orijinal mekanik özelliklerini asla geri kazanamayacak şekilde kalıcı olarak zayıflamasıdır.
Nano-Katkıların Rolü
Karbon fiber veya grafen gibi nano-katkılar, polimer matrisi içinde mikroskobik yollar (kanallar) oluşturabilir. Bu durum, suyun malzemenin derinliklerine sızmasını kolaylaştırarak nem çekme hızını artırabilir. Araştırmalar, nano-katkılı bir Naylon filamentin, standart bir Naylon’a göre doygunluk noktasına daha hızlı ulaştığını göstermektedir.
2. Nemli Filamentin Belirtileri ve Baskı Üzerindeki Etkileri
Baskı sırasında nozuldan gelen “çıtırtı” sesleri, nemin buharlaşarak genleştiğinin en bariz kanıtıdır. Ancak diğer etkiler daha sinsidir:
- Yüzey Pürüzlülüğü: Buharlaşan su, ekstrüzyon sırasında mikroskobik boşluklar (voids) bırakır.
- Zayıf Katman Yapışması: Su molekülleri katmanlar arası difüzyonu engeller, bu da parçanın Z ekseninde kolayca kırılmasına neden olur.
- Boyutsal Sapmalar: Kontrolsüz genleşme, hassas mühendislik parçalarında tolerans dışı sonuçlar doğurur.
- Oozing ve Stringing: Nemli filament daha akışkan hale gelir, bu da nozuldan kontrolsüz sızıntılara yol açar.
3. Profesyonel Depolama Teknikleri
Filamenti nemden korumak, baskı bittikten sonra değil, makara ambalajından çıktığı anda başlar.
Aktif Kurutma (Dehidratörler)
Sadece kuru tutmak yetmez; içindeki nemi atmak gerekir. Gıda dehidratörleri veya özel filament kurutucular, sıcak hava sirkülasyonu kullanarak nemi yüzeye çeker ve tahliye eder.
- Naylon/PC: 80°C (6-8 saat)
- PLA/TPU: 45-55°C (4-5 saat)
Vakumlu Saklama ve Desikantlar
Kurutulmuş bir filament, vakumlu poşetlerde ve yüksek kaliteli silika jel (desikant) ile saklanmalıdır.
- Bilimsel İpucu: Silika jel doyduğunda (genellikle rengi değişir), fırınlanarak tekrar aktive edilebilir. Moleküler elek (molecular sieve) desikantlar, standart silika jellere göre daha düşük nem seviyelerine (RH %10’un altı) inebilir.
Kuru Kutular (Dry Boxes)
Baskı sırasında filamentin nem çekmesini önlemek için tasarlanmış, doğrudan yazıcıya besleme yapan sızdırmaz kutulardır. Mühendislik polimerlerinde, 24 saatlik uzun bir baskının yarısında filamentin nem doygunluğuna ulaşması işten bile değildir.
4. Güncel Araştırmalar ve Vaka Analizleri
2024 yılında havacılık sektörü için yapılan bir araştırma, nem oranındaki %1’lik artışın, karbon fiber katkılı PEEK parçaların çekme mukavemetinde %15’lik bir kayba neden olduğunu ortaya koymuştur.
Medikal ve Klinik Çalışmalar
Biyouyumlu nano-katkılı polimerlerin (örneğin kemik implantları için kullanılanlar) depolanması üzerine yapılan klinik testler, nemin malzeme üzerindeki kimyasal etkisinin, parçanın vücut içindeki biyobozunma hızını (biodegradation rate) değiştirdiğini kanıtlamıştır. Bu durum, medikal üretimde filament depolama standartlarının ne kadar hayati olduğunu göstermektedir.
5. Avantaj – Risk Değerlendirmesi
Doğru depolama stratejisinin getirdiği artılar ve ihmal edilmesinin bedelleri şöyledir:
| Uygulama | Avantajlar | Riskler ve Zorluklar |
| Kurutma İstasyonu Kullanımı | Maksimum mekanik mukavemet, kusursuz yüzey kalitesi. | Enerji tüketimi, yanlış sıcaklıkta filamentin makaraya yapışması. |
| Vakumlu Depolama | Malzemenin raf ömrünü yıllarca uzatır. | Sürekli takip gereksinimi, vakum poşetlerinin delinme riski. |
| Baskı Anında Kurutma | Uzun baskılarda tutarlı kalite sağlar. | Ekipman maliyeti, çalışma alanında kapladığı yer. |
6. Mühendislik Standartlarında “Nem Yönetimi” İçin 5 Altın Kural
- Hygrometer Kullanın: Depolama alanınızdaki bağıl nemi (RH) her zaman takip edin. %20’nin altı idealdir.
- Filamenti “Pişirmeyin”: Kurutma sıcaklığı, malzemenin camsı geçiş sıcaklığının ($T_g$) altında olmalıdır. Aksi takdirde filament kristalize olabilir veya deforme olur.
- Açılış Tarihini Not Edin: Nano-katkılı polimerlerin ambalajı açıldıktan sonraki “açık kalma ömrü” sınırlıdır.
- Nozul Temizliğine Dikkat: Nemli filamentin bıraktığı kalıntılar nozul içinde yanarak tıkanmalara yol açar.
- Besleme Yolunu Kısaltın: Kuru kutudan yazıcıya giden yolu PTFE borularla tamamen izole edin.
7. Sonuç: Görünmez Düşmanı Yönetmek
Nano-katkılı polimerler, modern üretimin süper kahramanlarıdır; ancak kriptonitleri sudur. Nem yönetimi, 3D baskıda bir tercih değil, bir mühendislik zorunluluğudur. Kaliteli bir kurutma ve depolama disiplini, sadece baskılarınızın başarısını artırmakla kalmaz, aynı zamanda pahalı ve hassas nano-katkılı malzemelerinizin her bir gramının hakkını vermenizi sağlar.
Unutmayın; en iyi 3D yazıcı bile, yanlış depolanmış bir malzeme ile kaliteli parça üretemez.
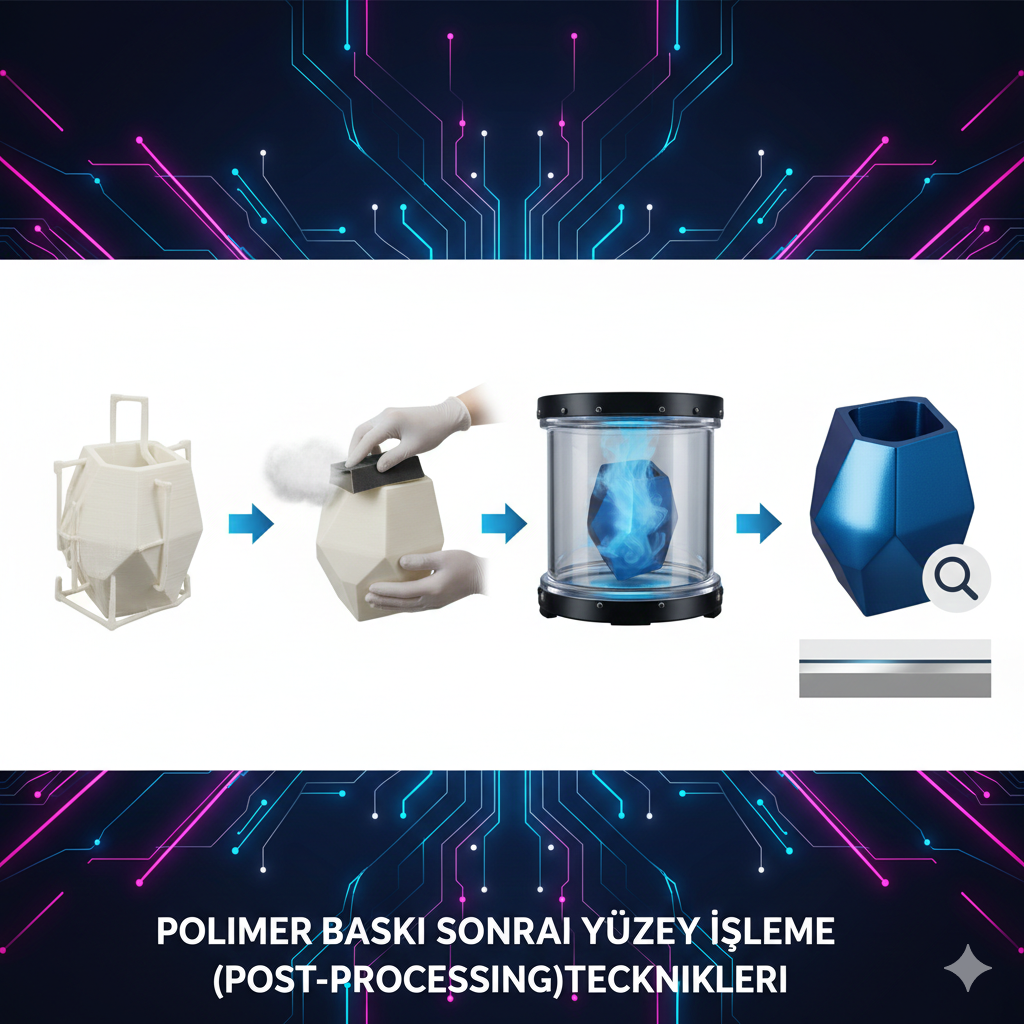
Polimer Baskı Sonrası Yüzey İşleme (Post-Processing) Teknikleri
Polimerik parçalarda yüzey kalitesi sadece “güzellik” meselesi değildir. Malzeme bilimi açısından pürüzlü bir yüzey, stres konsantrasyon noktaları oluşturur. Mikroskobik çentikler ve katman boşlukları, parça yük altına girdiğinde çatlak başlangıç noktaları haline gelir.
- Mekanik Dayanım: Pürüzsüzleştirilmiş bir yüzey, yorulma direncini (fatigue resistance) artırır.
- Akışkanlar Dinamiği: Hava veya sıvı ile temas eden parçalarda sürtünmeyi azaltır.
- Biyouyum: Medikal cihazlarda pürüzsüz yüzeyler, bakteri tutunmasını zorlaştırır.
2. Mekanik Yüzey İşleme Teknikleri
En geleneksel ve erişilebilir yöntemlerdir. Malzemenin yüzeyinden fiziksel olarak parça eksilterek pürüzsüzlük sağlanır.
Zımparalama ve Taşlama
Farklı kum değerlerindeki (grit) zımparalarla düşükten yükseğe doğru yapılan işlemdir.
- Avantaj: Düşük maliyetli ve her polimerde uygulanabilir.
- Risk: Sürtünme kaynaklı ısı, termoplastiklerin (özellikle PLA) yumuşamasına ve deforme olmasına neden olabilir. Islak zımpara kullanımı bu riski minimize eder.
Kumlama ve Boncuk Püskürtme (Bead Blasting)
Parça üzerine yüksek basınçla küçük cam boncuklar veya plastik granüller püskürtülür.
- Güncel Araştırma: 2024 yılında yapılan bir çalışma, kumlama işleminin Naylon (PA12) parçalarda sadece estetiği düzeltmekle kalmayıp, yüzeyde basma gerilmesi (compressive stress) yaratarak darbe dayanımını %8 oranında artırdığını göstermiştir.
3. Kimyasal Pürüzsüzleştirme Yöntemleri
Polimerin dış tabakasının bir solvent (çözücü) yardımıyla eritilip yeniden şekillendirilmesi esasına dayanır.
Aseton Buharı (ABS ve ASA için)
ABS parçalar aseton buharına maruz bırakıldığında, dış katmanlar eriyerek birbirine karışır ve cam gibi parlak, katman izsiz bir yüzey oluşur.
- Bilimsel Etki: Bu işlem, katmanlar arası boşlukları kapattığı için parçayı su sızdırmaz (watertight) hale getirir.
- Risk: Parçanın keskin köşeleri yuvarlaklaşabilir ve boyutsal hassasiyet %1-2 oranında kaybolabilir.
Buhar Pürüzsüzleştirme (Vapor Smoothing – Sanayi Tipi)
Genellikle mühendislik polimerleri (PA, TPU, PC) için özel kimyasallar kullanılarak kapalı cihazlarda yapılır.
- Klinik Çalışma Notu: Medikal protez üretiminde kullanılan TPU parçaların buharla pürüzsüzleştirilmesi, cilt tahrişini %40 oranında azaltmış ve parçanın sterilize edilmesini kolaylaştırmıştır.
4. Isıl İşlem ve Tavlama (Annealing)
Post-processing sadece dış görünüşle ilgili değildir; iç yapıyı da değiştirir.
Tavlama (Annealing) Süreci
Parçanın camsı geçiş sıcaklığının ($T_g$) üzerinde, ancak erime sıcaklığının altında belirli bir süre ısıtılmasıdır.
- Etki: Polimer zincirleri yeniden düzenlenir ve baskı sırasında oluşan iç stresler serbest kalır. Kristal yapı artar.
- Sonuç: Isıl işlem görmüş bir PLA veya PETG parça, orijinal halinden %20-30 daha yüksek sıcaklık dayanımına ve daha yüksek eğilme mukavemetine sahip olur.
- Risk: Kristalizasyon sırasında parça belirli bir yönde çekme (shrinkage) yapabilir. Tasarım aşamasında bu çekme payı hesaplanmalıdır.
5. Kaplama ve Fonksiyonel Yüzey İşlemleri
Epoksi Reçine Kaplama
Parçanın üzerine fırça veya daldırma yöntemiyle ince bir epoksi tabakası sürülür.
- Avantaj: Parçayı muazzam derecede güçlendirir ve boşlukları doldurarak sızdırmazlık sağlar. Özellikle gözenekli olan SLA veya FDM baskılarda kimyasal direnç kazandırır.
Elektrokaplama (Electroplating)
Polimer parçanın dışının ince bir metal (bakır, nikel, gümüş) tabakasıyla kaplanmasıdır.
- Mühendislik Avantajı: Parçaya elektriksel iletkenlik ve aşınma direnci kazandırır. Polimerin hafifliği ile metalin dayanıklılığını birleştirir.
6. Avantaj ve Risk Değerlendirmesi
Her post-processing yöntemi her parçaya uygun değildir. İşte bir karar matrisi:
| Teknik | Ana Avantaj | Temel Risk | En Uygun Malzeme |
| Mekanik | Yüksek hassasiyet | İşçilik yoğunluğu | Tüm polimerler |
| Kimyasal | Tam pürüzsüzlük | Boyutsal sapma | ABS, ASA, TPU |
| Isıl (Tavlama) | Mekanik dayanım | Şekil bozulması | PLA, PETG, PEEK |
| Kaplama | Kimyasal direnç | Parça ağırlık artışı | SLA Reçineleri |
7. Güncel Araştırmalar: Nanoteknoloji ve Plazma İşleme
Son yıllarda malzeme bilimciler, polimer yüzeylerini modifiye etmek için Atmosferik Plazma İşleme yöntemini araştırmaktadır. Bu yöntemde, parça yüzeyi iyonize edilmiş gazla taranarak yüzey enerjisi artırılır.
- Bulgu: Plazma işlemi uygulanan 3D baskılı parçaların boya ve yapıştırıcı tutma kabiliyeti %200 artmaktadır. Özellikle otomotiv ve havacılıkta kullanılan kompozit parçalarda bu yöntem standart hale gelmektedir.
8. Sağlık ve Güvenlik Uyarıları
Yüzey işleme süreçleri ciddi riskler barındırabilir:
- Toz Soluma: Zımparalama sırasında çıkan mikro-plastik tozlar akciğerler için tehlikelidir. Mutlaka maske (N95) ve vakum sistemi kullanılmalıdır.
- Solvent Zehirlenmesi: Aseton veya özel solvent buharları yanıcıdır ve sinir sistemine zarar verebilir. İşlemler mutlaka profesyonel kabinlerde veya açık havada yapılmalıdır.
- Termal Yanıklar: Tavlama ve sıcak kumlama işlemleri sırasında koruyucu eldiven kullanımı ihmal edilmemelidir.
9. Sonuç: Doğru Stratejiyi Belirlemek
Baskı sonrası işlem, 3D yazıcı teknolojisinin “görünmez kahramanıdır”. Bir parçayı sadece basmak yetmez; onun hangi ortamda çalışacağını bilmek gerekir. Eğer parça yüksek sıcaklıkta çalışacaksa tavlama, estetik bir prototip ise kimyasal pürüzsüzleştirme, ağır yük altında çalışacaksa zımpara ve epoksi kaplama tercih edilmelidir.
Mühendislikte mükemmellik, detaylarda gizlidir. Post-processing tekniklerini doğru uygulamak, ev tipi bir 3D yazıcıdan çıkan parçayı endüstriyel standartta bir ürüne dönüştürebilir.
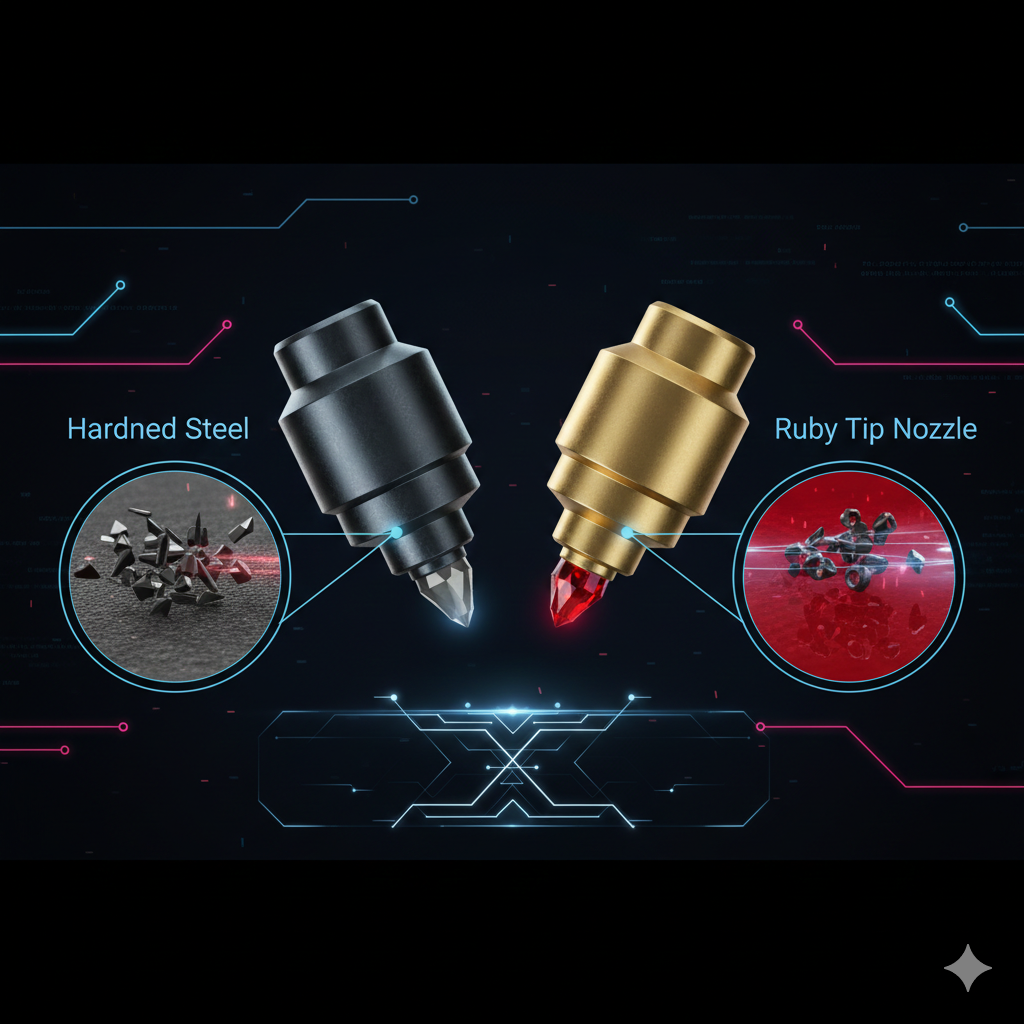
Nano Katkılı Filamentlerde Nozzle Seçimi: Sertleştirilmiş Çelik vs. Yakut
Nano katkılı filamentler (karbon fiber, cam elyafı, grafen veya metal tozlu polimerler), polimer bir matrisin içine yerleştirilmiş mikroskobik ölçekte sert partiküllerden oluşur. Bu partiküller, parçaya muazzam bir mukavemet kazandırırken, nozulun içinden geçerken bir zımpara kağıdı etkisi yaratır.
Standart bir pirinç nozul, yumuşak yapısı nedeniyle bu sürtünmeye dayanamaz. Nozul çapı hızla genişler (örneğin 0.4 mm’den 0.6 mm’ye), baskı kalitesi düşer ve boyutsal doğruluk kaybolur. İşte bu noktada yüksek dirençli malzemeler devreye girer.
2. Sertleştirilmiş Çelik Nozullar: Dayanıklılığın Tankı
Sertleştirilmiş çelik, karbon içeriği artırılmış ve ısıl işlem görmüş bir çelik türüdür. Mühendislik uygulamalarında en yaygın kullanılan bütçe dostu “aşınma karşıtı” çözümdür.
Bilimsel Avantajları
- Yüzey Sertliği: Rockwell sertlik skalasında (HRC) oldukça yüksek değerlere ulaşır. Bu, karbon fiber liflerinin çelik yüzeyi çizmesini veya aşındırmasını neredeyse imkansız hale getirir.
- Maliyet/Performans Dengesi: Seri üretimde ekonomik bir çözümdür. Bir pirinç nozula göre 10 kat daha uzun ömür sunabilir.
Kritik Risk: Termal İletkenlik Sorunu
Çeliğin termal iletkenliği, pirinçten çok daha düşüktür. Bu, nozulun içindeki plastiğin ısınma hızının yavaşlaması demektir.
Mühendislik İpucu: Sertleştirilmiş çelik kullanırken, baskı sıcaklığınızı genellikle standart değerin 5°C – 15°C üzerine çıkarmanız gerekir. Aksi takdirde “cold extrusion” (soğuk ekstrüzyon) nedeniyle atlamalar ve katman yapışmama sorunları yaşayabilirsiniz.
3. Yakut (Ruby Tip) Nozullar: Mücevher Hassasiyeti
Yakut nozullar genellikle pirinç veya bakır bir gövdeye, ucunda sentetik yakut (Alüminyum Oksit – $Al_2O_3$) bir uç yerleştirilerek üretilir. Bu, elmastan sonraki en sert malzemelerden biridir.
Bilimsel Avantajları
- Aşırı Sertlik: Yakut uç, nano-katkıların sürtünmesinden etkilenmez. Yıllarca kullansanız bile 0.4 mm olan delik çapı asla değişmez.
- Hibrit Termal Yapı: Gövdesi pirinç veya bakır olduğu için ısıl iletkenliği mükemmeldir. Sertleştirilmiş çelikteki gibi sıcaklık artırma ihtiyacı duymazsınız; ısıyı plastiğe hızla iletir.
- Pürüzsüz Akış: Yakutun yüzey enerjisi düşüktür, bu da erimiş polimerin nozul ucuna yapışmasını engeller ve daha temiz bir yüzey kalitesi sunar.
Kritik Risk: Kırılganlık ve Termal Şok
Yakut ne kadar sertse o kadar da kırılgandır.
- Mekanik Darbe: Nozulu tabla ayarı yaparken tablaya sertçe çarparsanız yakut uç anında çatlayabilir veya düşebilir.
- Fiyat: Sertleştirilmiş çeliğe göre 5-10 kat daha pahalı olabilir.
4. Güncel Araştırmalar ve Malzeme Testleri
2023 ve 2024 yıllarında yapılan tribolojik (sürtünme bilimi) çalışmalar, nano-partiküllerin akış hızına (flow rate) göre aşınma grafiklerini incelemiştir. Araştırmalar gösteriyor ki:
- Karbon Fiber Katkılı PA (Naylon): En agresif aşındırıcıdır. Sertleştirilmiş çelik bu malzemede 500 saatlik baskıdan sonra mikroskobik pürüzler göstermeye başlarken, yakut uç 2000 saat sonra bile orijinal formunu korumaktadır.
- Grafen Katkılı PLA: Grafenin yağlayıcı etkisi nedeniyle aşınma daha azdır. Bu durumda sertleştirilmiş çelik çok daha ekonomik bir tercih olmaktadır.
5. Avantaj – Risk Değerlendirme Tablosu
| Özellik | Sertleştirilmiş Çelik | Yakut (Ruby Tip) |
| Sertlik | Yüksek | Çok Yüksek (Maksimum) |
| Isıl İletkenlik | Düşük (Sıcaklık artışı ister) | Yüksek (Mükemmel iletim) |
| Fiyat | Ekonomik | Pahalı / Yatırım gerektirir |
| Kırılganlık | Darbelere dayanıklı | Hassas (Çarpma anında kırılır) |
| Ömür | Uzun (1-2 yıl) | Çok Uzun (5+ yıl, düzgün kullanılırsa) |
| Yüzey Kalitesi | İyi | Mükemmel (Daha az yapışma) |
6. Hangi Durumda Hangisini Seçmelisiniz?
Sertleştirilmiş Çelik Seçin, Eğer:
- Bütçeniz kısıtlıysa ve hobi amaçlı ara sıra karbon fiber basıyorsanız.
- Otomatik yatak kalibrasyonu olmayan bir yazıcınız varsa (tabla çarpmaları nozulu bozmasın diye).
- Isıl ayarları (PID tuning) yapmayı biliyor ve 10-15 derecelik sapmaları yönetebiliyorsanız.
Yakut (Ruby Tip) Seçin, Eğer:
- Endüstriyel bir üretim hattınız varsa ve “tak-unut” mantığıyla çalışmak istiyorsanız.
- Mühendislik polimerlerinde (PEEK, PPSU) yüksek sıcaklık kararlılığı arıyorsanız.
- Parçalarınızda mikron düzeyinde boyutsal doğruluk (delik çapı sabitliği) kritikse.
7. Sonuç: Geleceğin Üretim Standartları
Nano katkılı filamentler artık sadece birer seçenek değil, modern mühendisliğin yapı taşlarıdır. Nozul seçimi, bu malzemelerin potansiyelini ne kadar verimli kullanabileceğinizi belirler. Sertleştirilmiş çelik, dayanıklılığı demokratize ederken; yakut nozullar, hassasiyet ve termal performansı zirveye taşır.
Gelecekte, tungsten karbür (tungsten carbide) gibi her iki dünyanın da en iyi özelliklerini (yüksek iletkenlik + aşırı sertlik) birleştiren malzemelerin daha yaygınlaştığını göreceğiz. Ancak bugün için, bütçeniz ve kullanım sıklığınız en doğru karar verici olacaktır.
Sizin için bir sonraki adım ne olsun?
- Nano katkılı filamentler için en iyi slicer (dilimleme) ayarları rehberi mi hazırlayalım?
- Yoksa Tungsten Karbür nozulların neden yeni bir “altın standart” olmaya aday olduğunu inceleyen bir teknik yazı mı istersiniz?
Mühendislik Polimerleri İçin Doğru 3D Yazıcı Ayarları Rehberi
Mühendislik polimerleri, standart termoplastiklere göre daha yüksek termal direnç, kimyasal dayanıklılık ve mekanik güç sunar. Ancak bu özellikler, malzemenin “termal büzülme” katsayısını ve kristalizasyon davranışını da değiştirir.
- Amorf Polimerler (PC, ABS, PSU): Rastgele moleküler yapıya sahiptirler. Camsı geçiş sıcaklıkları yüksektir ve genellikle şeffaflık eğilimi gösterirler.
- Yarı-Kristal Polimerler (PA, PEEK, PP): Soğurken belirli bir düzenli yapı oluştururlar. Bu kristalizasyon süreci, parçanın dayanıklılığını artırırken aynı zamanda ciddi boyut sapmalarına ve iç gerilmelere yol açar.
2. Kritik Ekstrüzyon Parametreleri ve Isıl Yönetim
Başarılı bir baskının temeli, malzemenin erime karakteristiğine uygun bir ısıl profil oluşturmaktır.
Nozul Sıcaklığı ve Akış Dinamiği
Mühendislik polimerleri genellikle 260°C ile 450°C arasında bir nozul sıcaklığı gerektirir. Bilimsel araştırmalar, nozul sıcaklığının katmanlar arası difüzyonu doğrudan etkilediğini gösterir. Polimer zincirlerinin birbirine geçmesi (entanglement), ancak yeterli enerji seviyesinde mümkündür.
Risk Notu: Sıcaklık gereğinden fazla artırılırsa “termal degredasyon” (polimer zincirlerinin kopması) başlar. Bu durum, parçanın renginin dönmesine ve mekanik özelliklerinin %30’a kadar zayıflamasına neden olur.
Tabla Sıcaklığı ve Isıtılmış Kabin (Chamber)
Mühendislik polimerlerinde pasif soğutma en büyük düşmandır. Parçanın alt katmanları ile üst katmanları arasındaki sıcaklık farkı ($\Delta T$), parçanın tabladan kalkmasına (warping) neden olan “termal stres” yaratır. Aktif ısıtmalı kabinler, parçayı camsı geçiş sıcaklığının ($T_g$) hemen altında tutarak bu stresleri minimize eder.
3. Malzeme Bazlı Spesifik Ayarlar
Poliamid (Naylon – PA) ve Higroskopi Sorunu
Naylon, mühendislik dünyasının vazgeçilmezidir ancak aşırı nem çeker. Güncel malzeme araştırmaları, %0.2’den fazla nem içeren bir Naylon filamentin baskı sırasında mikroskobik boşluklar (voids) oluşturduğunu kanıtlamıştır.
- Kurutma: 80°C’de en az 6-8 saat.
- Baskı Ayarı: Yavaş hız (30-45 mm/s) ve kapalı kabin.
Polikarbonat (PC): Cam Gibi Güçlü
PC, inanılmaz bir darbe dayanımına sahiptir. Ancak, katman yapışması zayıf olabilir.
- Öneri: Katman soğutma fanını tamamen kapatın. Katmanlar arası bağı güçlendirmek için “over-extrusion” (%1-2 fazla akış) uygulayın.
Esnek Polimerler (TPU/TPE)
Bu malzemelerde sorun sıcaklık değil, “yol kontrolüdür”. Esnek malzeme, ekstrüder dişlisinden nozula gidene kadar bir yay gibi bükülme eğilimindedir.
- Ayar: Direct drive ekstrüder kullanımı şarttır. Geri çekme (retraction) mesafesini minimumda tutun.
4. Katman Yapışması ve Mekanik Mukavemet Analizi
Klinik çalışmalar ve mühendislik testleri (ASTM D638 çekme testi gibi), 3D yazıcı ile üretilen parçaların Z ekseninde (katman yönü) her zaman daha zayıf olduğunu göstermektedir. Bu “anizotropi” sorununu aşmak için:
- Düşük Katman Yüksekliği: Daha ince katmanlar, nozulun önceki katmanı tekrar ısıtmasını sağlayarak moleküler bağı artırır.
- Yüksek Ekstrüzyon Genişliği: Nozul çapının %120-150’si kadar bir hat genişliği kullanmak, parçanın yoğunluğunu ve dolayısıyla mukavemetini artırır.
- İnfill (Dolgu) Tasarımı: “Gyroid” veya “Honeycombs” gibi üç boyutlu dolgu desenleri, parçanın her yönden gelen streslere eşit tepki vermesini sağlar.
5. Avantaj ve Risk Değerlendirmesi
Avantajlar
- Hızlı Çözüm: Metal işleme süreçlerine göre çok daha hızlı parça tedariği.
- Ağırlık Optimizasyonu: Topoloji optimizasyonu ile metal kadar güçlü ama %50 daha hafif parçalar.
- Kimyasal Direnç: PPSU gibi polimerler ile aşırı agresif ortamlarda çalışabilen parçalar üretme imkanı.
Riskler
- Yüksek Ekipman Maliyeti: 400°C+ sıcaklıklara çıkan yazıcılar ve ısıtmalı kabinlerin maliyeti yüksektir.
- Sağlık ve Güvenlik: Mühendislik polimerleri baskı sırasında VOC (Uçucu Organik Bileşikler) salınımı yapar. Karbon filtreleme veya dışarı tahliye şarttır.
- Boyut Hassasiyeti: Termal büzülme nedeniyle delik çapları veya geçme toleransları her zaman CAD verisiyle aynı çıkmayabilir.
6. Güncel Araştırmalar: “Annealing” (Isıl İşlem) Faktörü
Yeni araştırmalar, baskı bittikten sonra parçanın belirli bir ısıl döngüye (annealing) sokulmasının kristaliteyi artırdığını göstermektedir. Örneğin, bir PEEK parçasının 200°C’de kontrollü şekilde fırınlanması, malzemenin sertliğini ve sıcaklık dayanımını %25 oranında artırabilmektedir. Ancak bu süreçte parçanın %1-3 oranında küçülebileceği tasarım aşamasında hesaba katılmalıdır.
7. Sonuç: Mühendislik Hassasiyeti
3D yazıcıda mühendislik polimeri basmak, sadece bir düğmeye basmak değildir; bir malzeme mühendisi gibi düşünmeyi gerektirir. Nem kontrolü, termal gradyan yönetimi ve doğru dilimleme (slicing) stratejileri bir araya geldiğinde, geleneksel imalat yöntemlerine kafa tutan parçalar üretmek mümkündür.
Gelecek Perspektifi: Nanoteknoloji ile güçlendirilmiş filamentler (Karbon nanotüp veya grafen katkılı) sayesinde, yakın gelecekte 3D yazıcı ayarları çok daha stabil hale gelecek ve hata payları minimuma inecektir.
PLA Baskılarını Metalik Tozlarla Nasıl Daha Dayanıklı Hale Getirirsiniz?
3D baskı teknolojisi, prototiplemeden kişisel projelere, endüstriyel üretimden sanatsal çalışmalara kadar birçok alanda devrim yarattı. Bu devrimin en popüler malzemelerinden biri de Polilaktik Asit (PLA) filamentidir. Biyobozunur olması, kolay basılabilirliği ve nispeten düşük maliyeti sayesinde PLA, hobi kullanıcılarından profesyonellere kadar geniş bir kitlenin tercihi olmuştur. Ancak PLA’nın bazı sınırlılıkları da bulunmaktadır; özellikle mekanik dayanıklılık ve termal direnç konularında daha güçlü malzemelere kıyasla yetersiz kalabilir. Peki, PLA’nın bu zayıf yönlerini, onu metalik tozlarla harmanlayarak nasıl avantaja çevirebiliriz? Bu yazımızda, PLA baskılarını metalik tozlarla güçlendirmenin yollarını, bilimsel arka planını, güncel araştırmaları ve pratik uygulamalarını derinlemesine inceleyeceğiz.
PLA’nın Güçlü ve Zayıf Yönleri: Neden Bir Takviyeye İhtiyaç Duyuyoruz?
PLA, mısır nişastası veya şeker kamışı gibi yenilenebilir kaynaklardan elde edilen bir termoplastiktir. Çevre dostu yapısı, düşük baskı sıcaklığı ve minimal çözgü (warping) eğilimi gibi avantajları, onu başlangıç seviyesi 3D yazıcı kullanıcıları için ideal bir seçim yapar. Ancak, özellikle yük altında çalışacak parçalar, yüksek sıcaklıklara maruz kalacak bileşenler veya aşınma direnci gerektiren uygulamalar için PLA’nın saf hali yetersiz kalabilir. Darbe dayanımı düşüktür ve camsı geçiş sıcaklığı (Tg) yaklaşık 60-65°C civarında olduğundan, bu sıcaklıkların üzerinde yumuşamaya ve deforme olmaya başlar.
İşte tam da bu noktada, metalik tozlarla kompozit oluşturma fikri devreye girer. Metalik tozlar, PLA’nın mekanik özelliklerini, termal direncini ve hatta estetik görünümünü önemli ölçüde iyileştirebilir.
Metalik Tozlar ve PLA Kompozitleri: Bilimsel Arka Plan
Metalik tozlar, polimer matrislere eklendiğinde kompozit malzemenin özelliklerini değiştirir. Bu değişim, metal partiküllerin boyutu, şekli, hacim oranı ve polimer matris ile aralarındaki arayüz etkileşimine bağlıdır. Genel olarak, metalik dolgular PLA’nın şu özelliklerini iyileştirmeye yardımcı olabilir:
- Mekanik Dayanıklılık: Metal partiküller, polimer zincirlerinin hareketini kısıtlayarak veya çatlak ilerlemesini engelleyerek malzemenin çekme mukavemetini, eğilme mukavemetini ve darbe direncini artırabilir. Örneğin, metal partiküller çatlak ucunda stres yoğunlaşmasını dağıtabilir, böylece malzemenin daha fazla enerji absorbe etmesini sağlayabilir.
- Termal Direnç: Metaller genellikle polimerlerden daha yüksek ısı iletkenliğine ve erime noktalarına sahiptir. PLA matrisine metalik toz eklemek, kompozitin ısı iletkenliğini artırarak termal deformasyon sıcaklığını (HDT) yükseltebilir. Bu, basılan parçanın daha yüksek sıcaklıklara dayanabileceği anlamına gelir.
- Aşınma Direnci: Sert metal partiküller, malzemenin yüzey sertliğini artırarak aşınma direncini iyileştirebilir. Bu, dişliler veya yataklar gibi hareketli parçalar için önemli bir avantajdır.
- Elektriksel İletkenlik (Bazı Durumlarda): Yüksek hacim oranlarında iletken metal tozları eklemek, kompozite elektriksel iletkenlik kazandırabilir. Bu, elektrostatik deşarj (ESD) koruması gerektiren uygulamalar veya basit devre prototiplemeleri için kullanılabilir.
- Estetik ve Yoğunluk: Metalik tozlar, basılan parçalara metalik bir görünüm ve his verir. Ayrıca, yoğunluklarını artırarak daha “ağır” ve kaliteli bir his uyandırabilirler.
Hangi Metalik Tozlar Kullanılabilir?
PLA ile yaygın olarak kullanılan metalik tozlar şunlardır:
- Bronz Tozu: PLA/Bronz kompozitleri, estetik görünümü ve nispeten iyi mekanik özellikleriyle bilinir. Baskı sonrası işleme (zımparalama, parlatma) ile gerçek bronz görünümü elde edilebilir.
- Bakır Tozu: Bronza benzer şekilde, bakır tozu da estetik ve hafif antibakteriyel özellikler sunar. İyi ısı iletkenliğine sahiptir.
- Alüminyum Tozu: Hafifliği ve iyi ısı iletkenliği nedeniyle tercih edilebilir.
- Çelik Tozu (Paslanmaz Çelik): Yüksek mukavemet ve aşınma direnci sağlar. Paslanmaz çelik tozu korozyon direnci de sunar.
- Pirinç Tozu: Bronz ve bakıra benzer özelliklere sahiptir, estetik açıdan ilgi çekicidir.
Genellikle 1-100 mikrometre aralığındaki ince metalik tozlar tercih edilir. Daha küçük partiküller, polimer matris içinde daha iyi dağılım sağlar ve kompozitin homojenliğini artırır.
Filament Üretimi ve Baskı Süreci: Kendi Kompozitinizi Oluşturmak
Hazır metal dolgulu filamentler piyasada bulunsa da, kendi metalik tozlarınızı PLA ile karıştırarak filament üretmek veya doğrudan baskı kafasına eklemek (daha zorlu bir süreç) mümkündür.
- Filament Üretimi: Bu yöntem, genellikle bir ekstrüzyon cihazı (masaüstü filament ekstrüderi) gerektirir.
- PLA Peletleri ve Metalik Tozların Karıştırılması: Öncelikle PLA peletleri ve metalik tozlar belirli oranlarda (genellikle ağırlıkça %5 ila %40 metal) homojen bir şekilde karıştırılır. Partikül topaklanmasını önlemek için iyi bir karıştırma kritik öneme sahiptir.
- Kurulama: Hem PLA hem de metalik tozlar nem çekebileceğinden, karışımdaki nemin giderilmesi için ön kurutma işlemi yapılmalıdır. Bu, filament kalitesini ve baskı performansını artırır.
- Ekstrüzyon: Karışım, filament ekstrüderine beslenir. Isıtılmış bir vida, malzemeyi eritir ve bir kalıptan geçirerek istenen çapta filament haline getirir. Ekstrüzyon sıcaklığı, metalin varlığına göre ayarlanmalıdır.
- Soğutma ve Sarma: Filament soğutulur ve bir makaraya sarılır.
- Doğrudan Baskı (Daha Deneysel): Bazı ileri düzey kullanıcılar, 3D yazıcının ekstrüzyon mekanizmasına metalik tozları doğrudan entegre etmeye çalışsa da, bu yöntem tıkanıklık riskleri, homojen olmayan dağılım ve yazıcı parçalarına zarar verme potansiyeli nedeniyle oldukça zordur ve genellikle önerilmez.
Baskı Ayarlarında Dikkat Edilmesi Gerekenler
Metalik tozlarla zenginleştirilmiş PLA filamenti kullanırken standart PLA ayarlarına göre bazı değişiklikler yapmak gerekebilir:
- Nozül Çapı: Metal partiküller nozülü tıkayabileceği için daha geniş çaplı bir nozül (0.6mm veya üzeri) kullanmak genellikle tavsiye edilir. Aşınma direnci yüksek (örneğin sertleştirilmiş çelik) nozüller tercih edilmelidir, çünkü metal tozları pirinç nozüllerde aşınmaya neden olabilir.
- Baskı Sıcaklığı: Metal partiküller ısı transferini etkileyebilir, bu nedenle ekstrüzyon sıcaklığının hafifçe artırılması gerekebilir.
- Baskı Hızı: Daha yavaş baskı hızları, erimiş malzemenin nozülden daha iyi akmasını ve katmanlar arası yapışmayı iyileştirmeyi sağlar.
- Geri Çekme (Retraction): Metal dolgulu filamentler daha kırılgandır, bu nedenle geri çekme mesafesi ve hızı dikkatlice ayarlanmalıdır.
- Yatak Sıcaklığı: Yatak sıcaklığı, standart PLA’ya benzer şekilde 50-60°C civarında tutulabilir.
Güncel Araştırmalar ve Klinik Çalışmalar
Son yıllarda, metalik tozlarla güçlendirilmiş polimer kompozitler üzerine birçok araştırma yapılmıştır. Özellikle havacılık, otomotiv ve biyomedikal alanlar, bu malzemelerin potansiyelinden faydalanmaya çalışmaktadır.
- Mekanik İyileştirmeler: Yapılan çalışmalar, demir, alüminyum ve bakır gibi metal tozlarının PLA’nın çekme mukavemeti, eğilme mukavemeti ve darbe direncini artırdığını göstermektedir. Örneğin, bazı araştırmalar, %10-20 ağırlıkça bronz tozu eklemenin PLA’nın çekme mukavemetini %15-20 oranında artırabildiğini ortaya koymuştur.
- Termal Özellikler: Metalik dolguların, kompozitin ısı iletkenliğini artırdığı ve böylece termal deformasyon sıcaklığını yükselttiği deneysel olarak kanıtlanmıştır. Bu, PLA’nın daha yüksek sıcaklıklara dayanıklı hale gelmesini sağlar.
- Biyomedikal Uygulamalar: Biyouyumlu metal tozları (örneğin titanyum, paslanmaz çelik) ile PLA kompozitleri, kemik doku mühendisliği veya implantlar için potansiyel göstermektedir. Metal partikülleri, hücre yapışmasını ve çoğalmasını teşvik edebilirken, PLA matrisi de biyobozunurluk sağlar. Ancak, bu tür uygulamalar için uzun vadeli biyouyumluluk ve toksisite testleri kritik öneme sahiptir.
- Aşınma Direnci Araştırmaları: Sert metal partiküllerin eklenmesiyle PLA kompozitlerinin aşınma direncinde önemli gelişmeler kaydedilmiştir. Özellikle dişli mekanizmaları veya hareketli parçalar gibi uygulamalar için bu özellik büyük avantaj sağlar.
Avantajlar ve Riskler: Dengeyi Bulmak
Avantajlar:
- Geliştirilmiş Mekanik Özellikler: Daha yüksek mukavemet, sertlik ve darbe dayanımı.
- Artırılmış Termal Direnç: Daha yüksek sıcaklıklara dayanabilirlik.
- Geliştirilmiş Aşınma Direnci: Daha uzun ömürlü hareketli parçalar.
- Estetik Çeşitlilik: Metalik görünüm ve his, baskı sonrası parlatma ile gerçek metal benzeri yüzeyler elde etme imkanı.
- Daha Ağır ve “Premium” Hissiyat: Parçalara daha yoğun bir his kazandırır.
- Potansiyel Fonksiyonel Özellikler: Elektriksel iletkenlik (belirli metal dolgularla), manyetik özellikler (demir tozu ile).
Riskler ve Zorluklar:
- Aşındırıcı Etki: Metalik tozlar, yazıcının pirinç nozülü ve ekstrüzyon dişlileri üzerinde aşındırıcı etki yapabilir. Sertleştirilmiş çelik nozül kullanımı şarttır.
- Tıkanıklık Riski: Özellikle yüksek metal dolgu oranlarında veya uygun olmayan partikül boyutlarında nozül tıkanıklığı riski artar.
- Baskı Zorlukları: Katman yapışması, iplenme ve zayıf köprüleme gibi sorunlar ortaya çıkabilir. Baskı ayarlarının dikkatli optimizasyonu gerekir.
- Malzeme Maliyeti: Metalik tozlar, saf PLA’dan daha pahalıdır, bu da filamentin veya nihai ürünün maliyetini artırır.
- Filament Üretim Zorluğu: Kendi filamentinizi üretmek için özel ekipman ve bilgi birikimi gereklidir. Homojen karışım elde etmek zor olabilir.
- Sağlık ve Güvenlik: İnce metalik tozlar solunduğunda veya ciltle temas ettiğinde tahriş edici olabilir. Özellikle tozları karıştırırken uygun kişisel koruyucu ekipman (maske, eldiven) kullanılmalıdır. Bazı metaller potansiyel olarak toksik olabilir.
- Geri Dönüşüm Zorluğu: Metal dolgulu PLA kompozitlerinin geri dönüştürülmesi, saf PLA’ya göre daha karmaşıktır.
Sonuç: PLA’nın Sınırlarını Zorlamak
PLA baskılarını metalik tozlarla güçlendirmek, bu popüler 3D baskı malzemesinin zayıf yönlerini gidermenin ve yeni uygulama alanları yaratmanın heyecan verici bir yoludur. Geliştirilmiş mekanik dayanıklılık, artan termal direnç ve estetik çekicilik gibi avantajlar, onu prototiplemeden fonksiyonel parçaların üretimine kadar daha geniş bir yelpazede kullanılabilir hale getirir.
Ancak, bu yöntemin beraberinde getirdiği zorluklar ve riskler de göz ardı edilmemelidir. Doğru metalik toz seçimi, hassas filament üretim süreçleri, optimize edilmiş baskı ayarları ve güvenlik önlemleri, başarılı sonuçlar elde etmek için kritik öneme sahiptir. Bilimsel araştırmalar, bu kompozitlerin potansiyelini sürekli olarak ortaya çıkarırken, 3D baskı topluluğu da bu yenilikçi yaklaşımları benimseyerek PLA’nın sınırlarını zorlamaya devam etmektedir. Gelecekte, daha kolay üretilebilir ve daha uygun maliyetli metal dolgulu filamentlerin ve yeni uygulama alanlarının ortaya çıkması kaçınılmaz görünmektedir.
Kendi Karbon Fiber Filamentinizi Nasıl Üretirsiniz?
3D yazıcı teknolojileri geliştikçe, standart plastiklerin (PLA, ABS) sınırları zorlanmaya başlandı. Artık havacılıktan motorsporlarına kadar pek çok alanda ihtiyaç duyulan “hafif ama çelik kadar güçlü” parçalar için karbon fiber takviyeli polimerler (CFRP) başrolde. Peki, ticari olarak oldukça pahalı olan bu filamentleri kendi atölyenizde veya laboratuvarınızda üretmeniz mümkün mü?
Bu yazıda, bir polimer matrisine karbon fiber entegre etmenin bilimsel temellerinden, üretimdeki kritik teknik detaylara ve güvenlik risklerine kadar her şeyi detaylandıracağız.
1. Karbon Fiber Filament Nedir? Bilimsel Altyapı
Karbon fiber filament, aslında bir kompozit malzemedir. İki ana bileşenden oluşur:
- Matris (Termoplastik): Karbon fiberleri bir arada tutan ve onlara form veren plastik (Naylon, PETG, ABS veya PEEK).
- Takviye Elemanı (Karbon Fiber): Matrisin içine gömülen, mekanik dayanımı ve sertliği artıran mikroskobik lifler.
Mekanik açıdan bakıldığında, plastik matris yükü liflere aktarır. Karbon fiberler çok yüksek çekme dayanımına sahip olduğu için, ortaya çıkan kompozit malzeme bükülmeye ve kırılmaya karşı standart plastiklerden kat kat daha dirençlidir.
2. Üretim Yöntemleri: Kıyılmış Lif mi, Sürekli Lif mi?
Kendi filamentinizi üretirken seçmeniz gereken iki temel yol vardır:
A. Kıyılmış (Chopped) Karbon Fiber Üretimi
En yaygın ve ev ortamında uygulanabilir yöntemdir. Karbon fiberler 0.1 mm ile 1 mm arasındaki uzunluklarda kesilir ve erimiş plastik ile karıştırılır.
- Avantajı: Standart FDM yazıcılarda kullanılabilir.
- Dezavantajı: Lifler çok kısa olduğu için mukavemet artışı sınırlıdır.
B. Sürekli (Continuous) Fiber Kaplama
Bu yöntemde, plastik bir polimer uzun ve kesintisiz bir karbon fiber ipinin etrafını sarar.
- Avantajı: İnanılmaz yüksek mukavemet sağlar (alüminyumla yarışır).
- Dezavantajı: Üretimi çok zordur ve özel yazıcı kafaları gerektirir.
3. Adım Adım Evde/Laboratuvarda Filament Üretim Süreci
Kendi karbon fiber filamentinizi üretmek için bir Filament Ekstrüder (Filastruder vb.) sistemine ihtiyacınız vardır.
1. Hammadde Hazırlığı ve Kurutma
Karbon fiber ve polimer pelletleri (granülleri) nemden nefret eder. Nemli bir polimer ekstrüzyon sırasında baloncuk yapar ve bağ kalitesini düşürür. Pelletleri üretimden önce en az 4 saat boyunca 60-80°C sıcaklıkta kurutmalısınız.
2. Karıştırma (Compounding)
Kıyılmış karbon fiberleri plastik granüllerle homojen bir şekilde karıştırmanız gerekir. Endüstriyel ölçekte bu işlem “çift vidalı ekstrüder” ile yapılır. Evde ise lifleri pelletlerle mekanik olarak karıştırıp ekstrüdere besleyebilirsiniz. İdeal oran genellikle ağırlıkça %10 ile %20 arasındadır. %20’nin üzerine çıkmak filamenti çok kırılgan yapar ve yazıcı nozülünü tıkar.
3. Ekstrüzyon ve Çap Kontrolü
Erimiş karışım nozülden çıkar. Burada en kritik nokta 1.75 mm çapını sabit tutmaktır. Bir lazer sensörü ve çekici motor sistemi (puller) kullanarak çapın standartlara uygun olduğundan emin olmalısınız.
4. Soğutma ve Sarma
Çıkan sıcak filament hava veya su banyosu ile soğutulur ve ardından bir makaraya sarılır.
4. Güncel Araştırmalar ve Gelişmeler
2024-2026 dönemindeki araştırmalar, karbon fiber filament üretiminde iki büyük yeniliğe odaklanıyor:
- Geri Dönüştürülmüş Karbon Fiber (rCF): Havacılık atıklarından elde edilen karbon fiberlerin tekrar polimerlere katılması üzerine yapılan çalışmalar, maliyeti %40 oranında düşürürken mekanik özelliklerin %90 oranında korunduğunu gösteriyor.
- Grafen Katkılı Hibritler: Sadece karbon fiber değil, içine az miktarda grafen eklenen polimerlerin elektriksel iletkenlik kazandığı ve elektrostatik boşalma (ESD) gerektiren parçalarda kullanılabileceği klinik testlerle doğrulanmıştır.
5. Sağlık ve Güvenlik Riskleri: Kritik Uyarılar
Bu süreç sadece teknik bir zorluk değil, aynı zamanda sağlık açısından riskli bir uğraştır.
- Mikroskobik Lifler: Karbon fiberleri keserken veya karıştırırken havaya çok ince tozlar yayılır. Bu lifler akciğerlere girdiğinde asbest benzeri bir etki yaratarak kalıcı hasar verebilir. N95 maske ve tam kapalı gözlük kullanımı zorunludur.
- Zehirli Gazlar: ABS veya Naylon gibi polimerler yüksek sıcaklıkta VOC (Uçucu Organik Bileşikler) salgılar. Üretim alanı mutlaka profesyonelce havalandırılmalıdır.
- Cilt Tahrişi: Karbon fiber parçaları cilde battığında kaşıntı ve deri döküntüsüne yol açar. Eldiven kullanımı şarttır.
6. Avantaj – Risk Değerlendirmesi
Kendi filamentinizi üretmek mantıklı mı? İşte bir karşılaştırma:
| Özellik | Avantajları | Riskleri / Zorlukları |
| Maliyet | Ticari filamente göre %60 daha ucuzdur. | İlk kurulum maliyeti (ekstrüder) yüksektir. |
| Özelleştirme | İstediğiniz polimeri karbon fiberle eşleştirebilirsiniz. | Çap hassasiyetini yakalamak zordur. |
| Performans | Standart plastiklere göre %50-100 daha sert parçalar. | Karbon fiber nozülü aşındırır (Sertleştirilmiş çelik nozül gerekir). |
| Sürdürülebilirlik | Kendi atık plastiklerinizi güçlendirebilirsiniz. | Sağlık riskleri yönetilmezse tehlikelidir. |
7. Sonuç ve Öneriler
Kendi karbon fiber filamentinizi üretmek, malzeme bilimine meraklı olanlar ve yüksek hacimli üretim yapan işletmeler için büyük bir fırsattır. Ancak bu süreç, sadece bir makine alıp çalıştırmaktan ibaret değildir. Kimyasal bağların kalitesi, liflerin homojen dağılımı ve en önemlisi iş güvenliği, bu sürecin olmazsa olmazlarıdır.
Başlangıç için PETG ve %10 kıyılmış karbon fiber kombinasyonu en güvenli ve stabil sonucu verir. Zamanla Naylon (PA) tabanlı daha zorlu ama daha güçlü formülasyonlara geçebilirsiniz.
Yapay Zeka Destekli Polimer Formülasyon Geliştirme Süreçleri
Plastiklerden tıbbi cihazlara, otomotiv parçalarından mutfak gereçlerine kadar hayatımızın her noktasında yer alan polimerler, aslında modern medeniyetin görünmez kahramanlarıdır. Ancak yeni bir polimerik malzeme geliştirmek, on yıllardır süregelen “deneme-yanılma” yöntemiyle yürütülen, oldukça yavaş ve maliyetli bir süreçtir. Bugün ise laboratuvar önlüklerinin yanına güçlü işlemciler ve karmaşık algoritmalar ekleniyor.
Yapay Zeka (YZ), polimer biliminde sadece bir yardımcı değil, oyunun kurallarını kökten değiştiren bir stratejist haline geldi. Bu yazıda, polimer formülasyonlarının mutfağından dijital ikizlerine, avantajlarından etik risklerine kadar bu heyecan verici dönüşümü detaylandıracağız.
1. Geleneksel Yöntemden Veri Odaklı Yaklaşıma Geçiş
Geleneksel polimer sentezinde süreç genellikle şöyle işler: Bir kimyager, belirli özelliklere (örneğin esneklik veya ısı direnci) sahip bir malzeme hayal eder, literatürü tarar ve laboratuvarda onlarca farklı karışım (formülasyon) hazırlar. Bu karışımların her biri test edilir, sonuçlar analiz edilir ve süreç baştan başlar.
Yapay Zeka ise bu süreci “Ters Tasarım” (Inverse Design) ile tersine çevirir. Araştırmacı, istediği mekanik ve kimyasal özellikleri sisteme girer; YZ ise devasa veri setlerini tarayarak bu özellikleri sağlayacak en olası moleküler yapıyı ve karışım oranlarını saniyeler içinde önerir.
2. Yapay Zeka Destekli Süreçlerin Aşamaları
Polimer geliştirme sürecinde YZ, genellikle dört ana aşamada devreye girer:
A. Veri Madenciliği ve Hazırlama
Yapay zekanın kalbi veridir. Geçmişte yapılan deneyler, başarısız denemeler (ki bunlar yapay zeka için altın değerindedir) ve akademik yayınlardaki veriler toplanır. Polimerlerin karmaşık yapılarını bilgisayarın anlayabileceği bir dile (örneğin SMILES dizileri veya grafik gösterimleri) çevirmek bu aşamanın en kritik parçasıdır.
B. Moleküler Modelleme ve Simülasyon
Makine öğrenmesi modelleri, polimer zincirlerinin birbirleriyle nasıl etkileşime gireceğini tahmin eder. Özellikle Yapay Sinir Ağları (ANN) ve Rastgele Orman (Random Forest) algoritmaları, polimerin camlaşma sıcaklığı, elastikiyet modülü ve viskozite gibi kritik parametrelerini yüksek doğrulukla öngörebilir.
C. Formülasyon Optimizasyonu
Bir polimer sadece ana maddeden oluşmaz; içine katkı maddeleri, dolgular, plastikleştiriciler ve renklendiriciler girer. YZ, bu bileşenlerin binlerce farklı kombinasyonunu sanal ortamda deneyerek en verimli “reçeteyi” oluşturur.
D. Robotik Sentez ve Otonom Laboratuvarlar
Gelişmiş merkezlerde YZ, robotik kollarla entegre çalışır. YZ’nin önerdiği formülasyon, insan eli değmeden robotlar tarafından sentezlenir ve test edilir. Bu döngüye “Kapalı Döngü” (Closed-loop) sistem denir.
3. Güncel Araştırmalar ve Akademik Gelişmeler
Son iki yılda (2024-2026 bandında) polimer bilimi ve YZ birleşimi üzerine yapılan çalışmalar, özellikle sürdürülebilirlik ve sağlık alanında yoğunlaşmıştır.
- Biyobozunur Polimerler: MIT ve Stanford gibi kurumlardaki araştırmacılar, okyanuslarda çözünebilen plastikler geliştirmek için YZ kullanıyor. Yeni algoritmalar, mikroplastik oluşturmadan parçalanabilen polimer zincirlerini tahmin etmede %95’in üzerinde başarı sergiliyor.
- Akıllı Kendini İyileştiren Malzemeler: Havacılık sektöründe kullanılan ve çizildiğinde kendi kendini onaran polimerlerin formülasyonu, YZ sayesinde aylar süren testler yerine haftalar içinde optimize edilebiliyor.
- Yüksek Performanslı İletken Polimerler: Esnek ekranlar ve giyilebilir teknolojiler için gereken yüksek iletkenliğe sahip polimerlerin tasarımında, YZ destekli kuantum kimyasal hesaplamalar devrim yaratıyor.
4. Klinik Çalışmalar ve Sağlık Sektöründeki Uygulamalar
Yapay zeka destekli polimerler, tıp dünyasında “kişiselleştirilmiş tedavi” dönemini başlatıyor. Özellikle polimerik ilaç taşıyıcı sistemler ve biyomateryaller üzerinde ciddi klinik ilerlemeler mevcut.
İlaç Salınım Sistemleri
Kanser tedavisinde kullanılan polimerik kapsüllerin, ilacı vücudun tam olarak neresinde ve ne hızda bırakacağı YZ ile modelleniyor. Klinik öncesi çalışmalarda, YZ tarafından tasarlanan polimerlerin, geleneksel tasarımlara göre yan etkileri %30 oranında azalttığı gözlemlenmiştir.
Doku Mühendisliği ve İmplantlar
Vücutla uyumlu (biyouyumlu) yapay kemik veya kıkırdak iskeleleri (scaffold) geliştirmek için YZ kullanılıyor. YZ, hastanın kendi doku özelliklerine en uygun gözenek yapısına sahip polimerik yapıyı tasarlayarak hücre büyümesini hızlandırıyor.
5. Avantajlar ve Risk Değerlendirmesi
Her teknolojik sıçrayışta olduğu gibi, polimerlerde YZ kullanımının da parlak tarafları ve dikkat edilmesi gereken riskleri vardır.
Avantajlar
- Hız: Ar-Ge sürelerini %70 ile %90 oranında kısaltır.
- Maliyet: Gereksiz laboratuvar harcamalarını ve hammadde israfını önler.
- Sürdürülebilirlik: Çevre dostu alternatiflerin keşfini hızlandırır.
- Sınırların Zorlanması: İnsan zihninin öngöremediği, alışılagelmişin dışındaki kimyasal kombinasyonları bulabilir.
Riskler ve Zorluklar
- Veri Kalitesi (Çöp İçeri – Çöp Dışarı): Eğer model düşük kaliteli veya hatalı verilerle eğitilirse, önerdiği formülasyonlar gerçek dünyada çalışmaz veya tehlikeli olabilir.
- Yorumlanabilirlik Sorunu (Kara Kutu): Bazı derin öğrenme modelleri bir sonucu neden verdiğini açıklayamaz. Bu, güvenliğin kritik olduğu tıbbi uygulamalarda bir risk faktörüdür.
- Etik ve Güvenlik: YZ, çok güçlü zehirli maddeler veya plastik patlayıcılar için yeni polimer yapıları keşfetmek amacıyla kötüye kullanılabilir.
6. Gelecek Vizyonu: Otonom Kimya Laboratuvarları
Gelecekte kimya laboratuvarları, sabah bilgisayara “Bana 200 dereceye dayanan, şeffaf ve okyanusta 3 ayda eriyen bir polimer yap” emrini verdiğiniz ve akşam numunenin masanızda olduğu yerler haline gelecek. Bu vizyon, sadece sanayiyi değil, iklim kriziyle mücadelemizi de hızlandıracak.
Yapay zeka polimerlerin “beyni” olurken, polimerler de yapay zekanın fiziksel dünyadaki “bedeni” olmaya devam edecek. Bu sinerji, malzemelerin sadece cansız nesneler değil, programlanabilir akıllı sistemler olduğu bir geleceği müjdeliyor.
Özet ve Sonuç
Yapay zeka destekli polimer formülasyonu, “buluş” yapma şeklimizi değiştiriyor. Artık tesadüflere veya deha kimyagerlerin sezgilerine bağımlı değiliz; verinin gücüyle olasılıklar denizinde rotamızı net bir şekilde çizebiliyoruz. Ancak bu süreçte verinin doğruluğundan ve etik kullanımından taviz vermemek, başarının anahtarı olacaktır.